



La direzione delle venature della lamiera può influire sulla piegabilità e sulla consistenza della produzione. È necessario specificare la direzione di laminazione relativa alle linee di piegatura critiche prima di approvare il layout di taglio. Quindi confermare la qualità del materiale, spessore, raggio, utensileria, e i requisiti di ispezione insieme. Il solo orientamento non può garantire una piega senza crepe.
Definisce la direzione di rotolamento rispetto alla linea di piegatura
Il disegno dovrebbe mostrare una direzione di rotolamento identificabile e la relazione richiesta con ciascuna linea di piegatura critica.
In questa guida, per direzione della fibra si intende la direzione di laminazione della lamiera o della lamiera. Non significa una freccia arbitraria lungo la dimensione più lunga della parte. Anche una finitura spazzolata cosmetica può avere una direzione, ma questo è un requisito separato.
Utilizzare termini espliciti come linea di piegatura perpendicolare alla direzione di rotolamento. Evitare istruzioni come la piegatura contro fibra senza definire il riferimento. Squadre diverse possono interpretare quella frase in modo diverso.
Una linea di piegatura è l'asse lungo il quale si forma la piega. Confronta quell'asse con la freccia della direzione di rotolamento sul grezzo piatto. Mantenere chiara la relazione quando il pezzo grezzo ruota durante l'annidamento o la movimentazione.
Esaminare separatamente gli orientamenti perpendicolare e parallelo
Dovresti controllare la guida alla piega del produttore del materiale per l'orientamento effettivo anziché applicare un raggio a ogni piega.
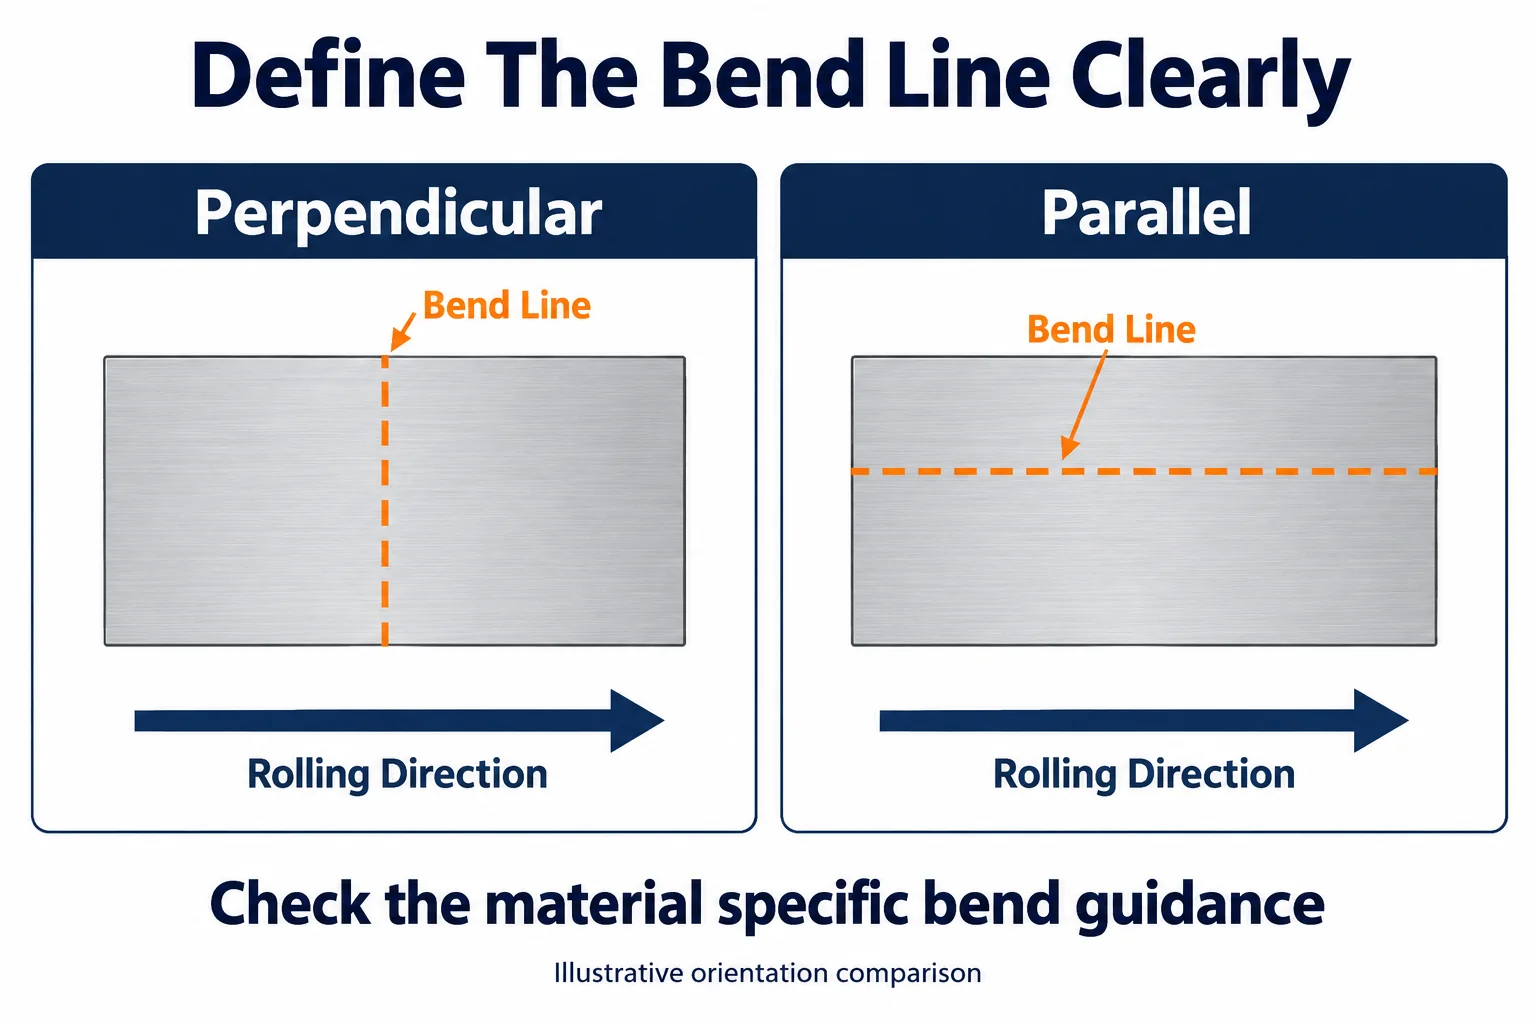
SSAB Guida alla piegatura Strenx raccomanda una linea di piegatura perpendicolare, ove possibile, per i prodotti coperti. Spiega che questo orientamento può consentire una piegatura più stretta rispetto a una linea di piegatura parallela.
Questa raccomandazione non è una regola universale per ogni lega di lamiera o tempra. Utilizzare le linee guida attuali specifiche per il materiale. Confermare quale asse di piegatura, gamma di spessori, e le condizioni di formazione descritte nelle sue raccomandazioni sul raggio.
Per un altro esempio concreto, SSAB Dati del prodotto A633 Grado C separa le raccomandazioni di piegatura in base all'orientamento. Copre un particolare prodotto a piastre strutturali. Non trasferire i suoi limiti numerici su alluminio sottile o lamiera inossidabile.
| Relazione sulla linea di piegatura | Cosa dovresti rivedere |
|---|---|
| Perpendicolare alla direzione di rotolamento | Guida ai materiali, raggio interno, e l'idoneità degli strumenti |
| Parallelo alla direzione di rotolamento | Limiti di piegatura specifici della direzione e requisiti di prova |
| Obliquo alla direzione di rotolamento | Guida del produttore o convalida della formazione del rappresentante |
| Diverse direzioni di piegatura | La curva più impegnativa e i compromessi di layout consentiti |
Mantenere le condizioni del materiale e del processo nelle specifiche
I tuoi requisiti di piegatura richiedono la condizione del materiale e il metodo di formatura insieme all'orientamento.
Specificare la lega o il grado di acciaio, stato d'animo o di consegna, spessore, e richiesto raggio interno. Identificare l'angolo finito critico e le relative tolleranze dimensionali. Richiedere l'approvazione prima che una sostituzione materiale modifichi le condizioni di formatura riviste.
TRUMP panoramica del processo di piegatura distingue la piegatura in aria dalla piegatura del fondo e altri metodi. Il loro contatto con l'utensile e il comportamento di formatura differiscono. Un risultato ottenuto con un metodo non qualifica automaticamente un'altra configurazione.
Chiedere al produttore di dichiarare il metodo e gli strumenti proposti durante la revisione. Non trattare il raggio del punzone, finito raggio interno, e l'apertura dello stampo come dimensioni intercambiabili. Risolvere qualsiasi differenza tra il disegno e il processo proposto prima della produzione.
Per scelte di materiali specifici per l'alluminio, vedi il nostro guida di piegatura in alluminio. Utilizzare il grado e la condizione esatti durante la revisione di una parte particolare.
Risolvere più direzioni di piegatura prima del nidificazione
È necessario identificare quali pieghe controllano il layout quando un pezzo grezzo contiene assi di piega diversi.
Un vassoio può avere pieghe adiacenti ad angolo retto. Una direzione di rotolamento non può essere perpendicolare a entrambi gli insiemi. La semplice aggiunta di una freccia granulosa non risolve il conflitto.
Chiedi all'ingegnere e al costruttore di rivedere ogni piega critica. Le possibili modifiche includono un raggio consentito più ampio, un'altra condizione materiale approvata, o una diversa disposizione delle parti. Valuta questi cambiamenti rispetto alla forza, adatto, aspetto, e esigenze di produzione.
Non lasciare che sia l'operatore del Nesting a decidere su quale requisito funzionale rilassarsi. Registrare l'orientamento accettato ed eventuali eccezioni specifiche della piega nella documentazione approvata.
Preservare l'orientamento durante il taglio e la manipolazione
Il piano di produzione dovrebbe mantenere l'identità della direzione di laminazione dallo stock in entrata fino alla preparazione del grezzo.
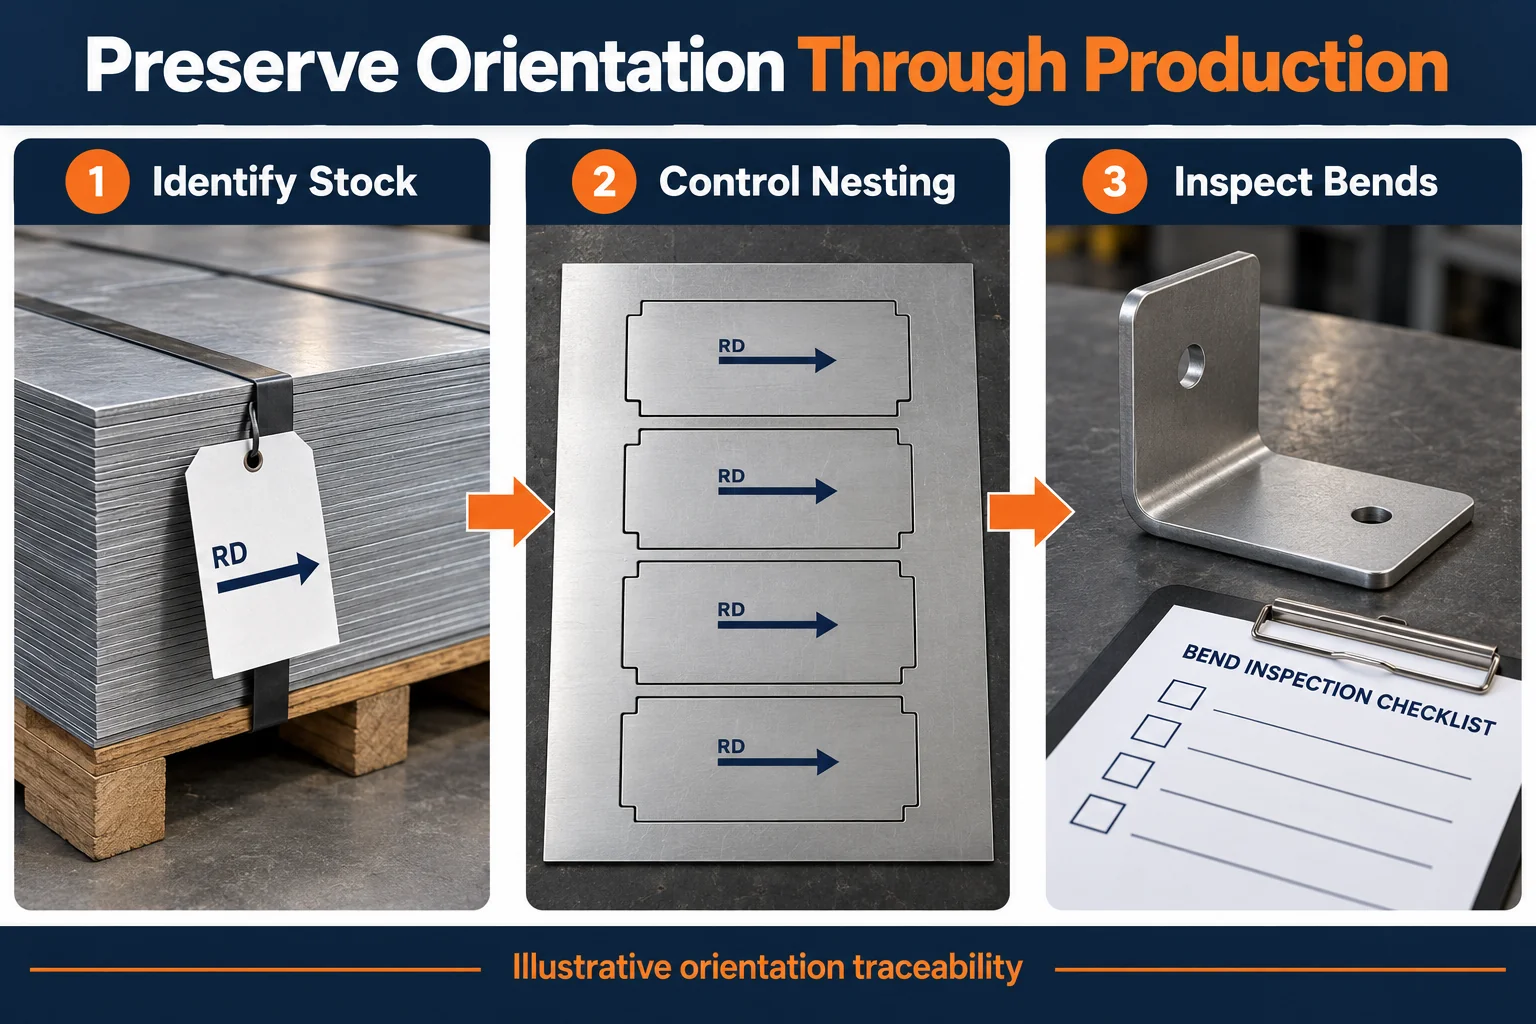
Concordare il modo in cui il fornitore ottiene e preserva tale identità. Considera i contrassegni dei fornitori, registri di borsa, piani di taglio, e un'adeguata identificazione della parte temporanea. Non fare affidamento sulle linee di superficie visibili come unica prova.
Limita la rotazione del vuoto quando la rotazione violerebbe un orientamento approvato. Un layout che migliora l'utilizzo del foglio può comunque produrre spazi non idonei se ignora tale restrizione.
Il controllo dell'orientamento può ridurre la flessibilità del piazzamento e influire sulla resa del materiale. Chiedere ai fornitori di indicare la stessa restrizione. Altrimenti, prezzi apparentemente simili possono rappresentare ipotesi di produzione diverse.
Per ordini ripetuti, includere gli scarti nel piano di identificazione. Se l'orientamento diventa incerto, ottenere la disposizione tecnica prima di utilizzare quel grezzo per una piega critica.
Esaminare la qualità del bordo e la direzione della grana
Dovresti esaminare le condizioni dei bordi e i danni superficiali quando una piega si rompe, anche quando l'orientamento è corretto.
SSAB guida sui bordi e sulla superficie spiega come i difetti possano provocare crepe nei suoi prodotti in acciaio. Vengono inoltre trattate la sbavatura e la preparazione dei bordi.
Utilizzare le istruzioni relative al materiale e al processo quando si definisce la preparazione del bordo. Controllare il bordo tagliato, condizione di bava, graffi, raggio effettivo, e utensili. Cambiare l'orientamento lasciando intatta un'altra causa potrebbe non risolvere il problema.
SSAB piegando domande e risposte sottolinea inoltre la duttilità dei materiali e le raccomandazioni specifiche del prodotto. Ciò rafforza la necessità di rivedere la condizione di formatura completa.
Qualificare la piegatura e l'accettazione del record
La tua qualifica dovrebbe utilizzare materiali e condizioni di produzione rappresentativi, con chiari criteri di ispezione e rilascio.
Concordare la quantità del campione, tracciabilità dei materiali, orientamento reale, e gli strumenti previsti. Definire i controlli per il cracking, angolo finito, raggio, e dimensioni critiche della flangia. Stabilire il metodo di ispezione e l'eventuale ingrandimento richiesto prima di valutare i campioni.
Un campione visivamente accettabile non dimostra una durata a fatica illimitata né qualifica ogni futura sostituzione del materiale. Richiedere test specifici dell'applicazione laddove il progetto lo richiede. Conservare i record approvati per la produzione ripetuta.
| Richiesta di offerta o elemento del piano qualità | Informazioni da concordare |
|---|---|
| Materiale | Grado, condizione, spessore, e tracciabilità |
| Orientamento | Freccia rotolante e relazione consentita con le curve critiche |
| Geometria | Raggio interno, angolo finito, e dimensioni funzionali |
| Disposizione di taglio | Restrizioni di rotazione e identificazione degli sfridi |
| Processi | Metodo di formazione, revisione degli utensili, e preparazione dei bordi |
| Accettazione | Metodo di ispezione, approvazione del campione, e modificare i trigger |
Esaminare le modifiche nella fonte del materiale, spessore, utensileria, e layout prima di decidere se è necessaria una riqualificazione. Basare tale decisione sulla domanda e sul processo approvato.
Confronta i fornitori con gli stessi requisiti di orientamento
Il tuo preventivo dovrebbe includere il vincolo di orientamento e il lavoro necessario per verificare le pieghe finite.
Offerte di precisione TOPS servizi di lavorazione della lamiera. Invia il modello piatto e il disegno formato insieme, quando disponibili. Richiedere la revisione delle curve critiche e di eventuali eccezioni proposte.
Confermare l'identificazione del materiale, restrizioni al taglio, preparazione dei bordi, e ispezione del campione durante la revisione del progetto. Evitare di dare per scontato che una capacità di fabbricazione generale garantisca ogni curvatura a raggio stretto.
Domande frequenti
L'orientamento della piega dovrebbe seguire le linee guida specifiche del materiale e la funzione della parte finita.
La flessione perpendicolare è sempre migliore
Viene spesso rivisto prima per curve impegnative, ma l'idoneità dipende dal materiale e dalle condizioni di formatura. Verificare le indicazioni del produttore.
Riesci a identificare la direzione di rotolamento dalle linee spazzolate
Non in modo affidabile come metodo universale. Mantenere separata la direzione della finitura cosmetica e verificare la direzione di laminazione attraverso i registri appropriati del fornitore.
Un vassoio può avere ogni curvatura perpendicolare alla direzione di rotolamento
Non quando gli assi di piegatura interessati sono perpendicolari tra loro. Esaminare le curve di controllo e approvare i compromessi adeguati.
La corretta direzione della grana previene ogni crepa
NO. Raggio, grado, condizione, spessore, difetti dei bordi, danno superficiale, e anche gli utensili possono influenzare le prestazioni di piegatura.
Un produttore dovrebbe ruotare le parti per migliorare il nidificazione
Solo entro le restrizioni di orientamento approvate. Risolvi le variazioni di resa del materiale durante il preventivo anziché dopo l'inizio del taglio.
Richiedi una revisione dell'orientamento della piega
Invia il tuo disegno formato, modello piatto, specifica del materiale, quantità dell'ordine, e requisiti critici di piegatura. Contatta il nostro team rivedere l'orientamento, raggio, e accettazione prima della produzione.

