



La lavorazione CNC a parete sottile richiede una rimozione controllata del materiale, supporto adeguato, e ispezione alle condizioni concordate. Dovresti definire la geometria del muro, condizione materiale, e l'accettazione del pezzo finito prima dell'ordine. Una parte misurata mentre è fissata saldamente potrebbe comportarsi diversamente dopo il rilascio.
Definire le pareti sottili in base alla loro geometria e funzione
Il rischio di lavorazione dipende dall'altezza della parete, lunghezza non supportata, superficie del pavimento, e rigidità piuttosto che solo spessore.
Una parete corta e una parete alta possono condividere lo stesso spessore ma rispondere in modo diverso durante il taglio. Gli ampi fondi tascabili creano un'altra sfida. La loro flessibilità può influenzare la planarità, spessore, e contatto di montaggio.
Identificare quali superfici devono sigillare, individuare i cuscinetti, supportare l'elettronica, o incontrare un altro componente. Spiega tali funzioni durante la revisione del progetto. Evitare di applicare la tolleranza più stretta a ogni superficie senza una ragione funzionale.
Dovresti anche distinguere le pareti lavorate dalle pareti in lamiera o pressofuse. Ogni percorso ha attrezzature diverse, geometria, ed economia della produzione. Questa guida riguarda le parti tagliate da materiale solido.
Deflessione di taglio separata dalla distorsione rilasciata
È necessario identificare la causa del movimento prima di scegliere un'azione correttiva.
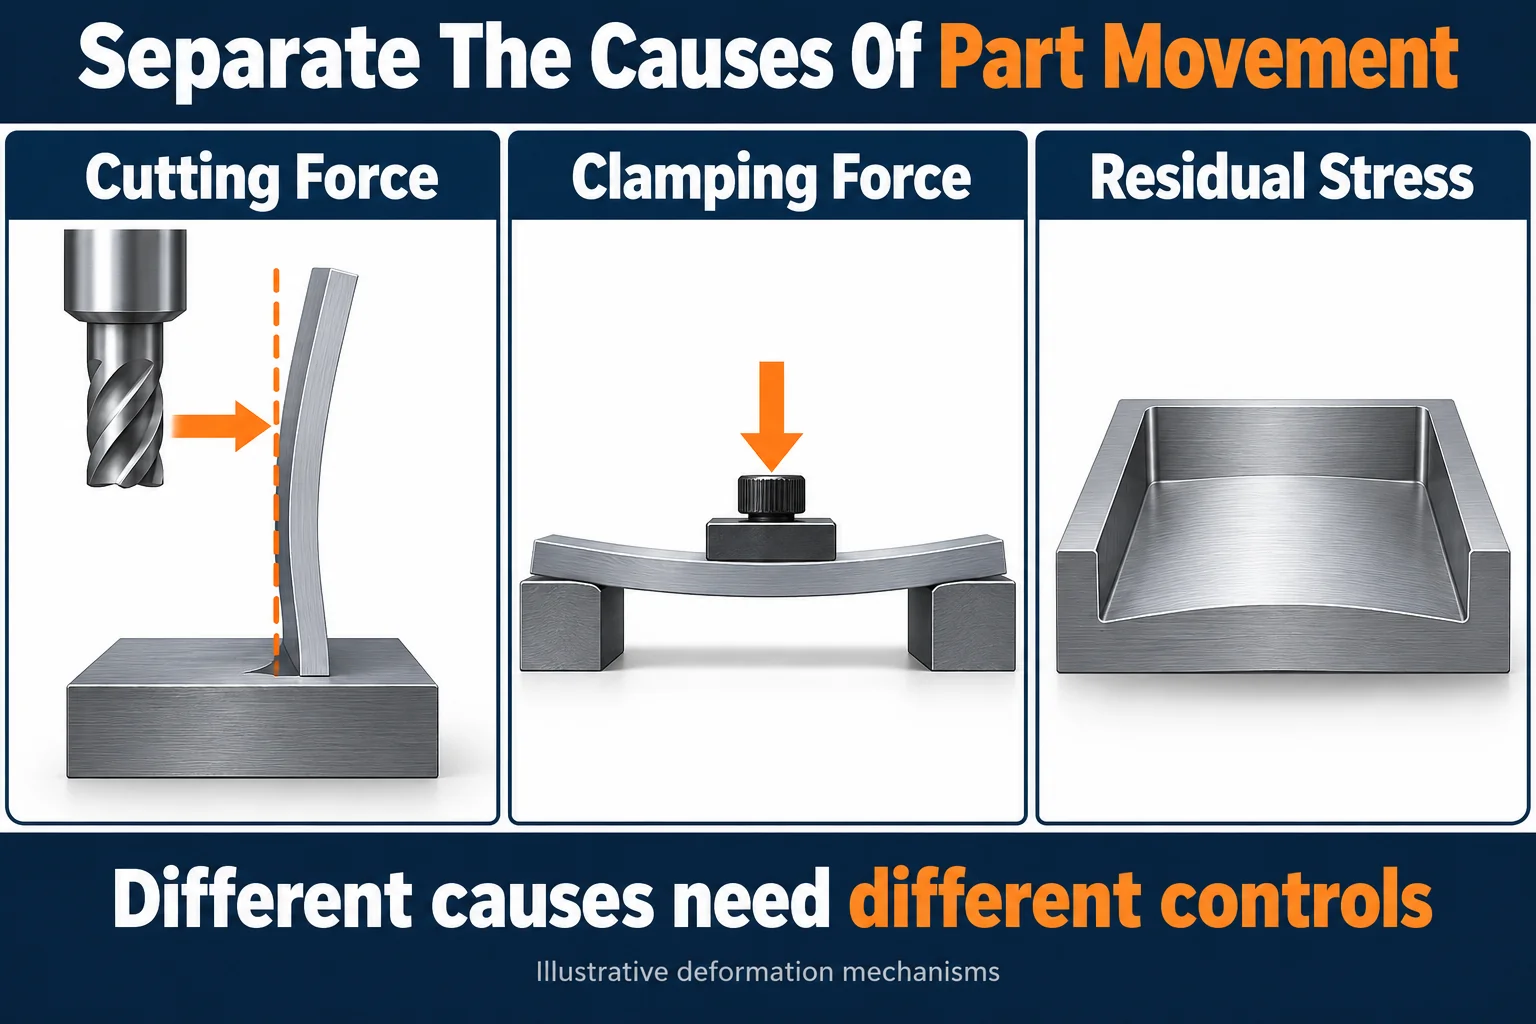
Le forze di taglio possono deviare temporaneamente una parete flessibile. Il bloccaggio può anche deformare il pezzo prima dell'inizio della lavorazione. Quando le forze scompaiono, la parte può scattare verso una forma diversa.
Le tensioni residue forniscono un altro meccanismo. La rimozione del materiale può modificare il bilancio delle sollecitazioni interne e la geometria rilasciata. I cambiamenti di temperatura possono complicare ulteriormente i confronti tra le misurazioni.
Il documento di ricerca Tecniche per la fresatura di elementi a parete sottile esamina la deformazione post-lavorazione e i fattori di processo che contribuiscono. I suoi risultati supportano la revisione di diverse cause insieme, piuttosto che dare per scontato che ogni parte piegata necessiti di un taglio più lento.
Per il tuo progetto, richiedere misurazioni in fasi definite. Confrontare la condizione bloccata, condizione rilasciata, e condizioni di ispezione finale. Registrare l'impostazione prima di modificare il programma.
Specificare lo stato d'animo della lega e la forma del grezzo
Le specifiche del materiale dovrebbero identificare la lega approvata, temperare, forma del prodotto, e requisiti di tracciabilità.
Non dare per scontato che due pezzi grezzi con lo stesso numero di lega abbiano un comportamento di lavorazione identico. Chiedi come il fornitore ha selezionato il grezzo per la tua geometria. Richiedere l'approvazione prima di sostituire la piastra, estrusione, o un'altra forma di prodotto.
Kaiser alluminio informazioni sul prodotto della piastra identifica la planarità e la bassa distorsione tra gli attributi del prodotto selezionato. Questi attributi sono specifici del prodotto. Non garantiscono che qualsiasi parete sottile lavorata rimanga entro i limiti del disegno.
Se il fornitore propone un trattamento termico intermedio, rivedere il suo effetto sulla condizione materiale specificata. Approvare la procedura e i requisiti di proprietà finali prima della produzione. Un'istruzione informale per riscaldare la parte non è sufficiente.
Preservare il supporto durante la sequenza di lavorazione
La sequenza di lavorazione dovrebbe mantenere la rigidità utile finché le superfici interessate non saranno pronte per la finitura.
Un fornitore può sgrossare la parte lasciando il materiale di finitura pianificato. Potrebbe quindi modificare le impostazioni o il supporto prima di completare le sezioni flessibili. La sequenza adatta dipende dalla disposizione delle tasche, condizione di magazzino, e l'accesso agli strumenti disponibili.
Quello di Sandvik Coromant guida per la fresatura di spallamenti a parete sottile varia la strategia con le proporzioni del muro. Descrive la lavorazione graduale e il mantenimento del supporto sotto le sezioni più sottili. Questo è un utile principio ingegneristico, non è una ricetta di taglio universale.
Ask your supplier to explain which sections support the wall during each operation. Confirm how it handles broad floors and transitions near corners. Do not prescribe a fixed finishing allowance without checking the actual geometry.
| Caratteristica del progetto | Manufacturing Concern | Decision Before Ordering |
|---|---|---|
| Tall Sidewall | Deflection and tool reach | Review height, accesso, and staged finishing |
| Broad Thin Floor | Axial loading and support | Agree on support and flatness inspection |
| Deep Narrow Pocket | Long tools and chip evacuation | Review corner radii and accessible tooling |
| Isolated Thin Rib | Loss of surrounding stiffness | Review sequence and retained support |
Rivedere insieme i dispositivi e le forze di taglio
Your fixture should locate the part reliably without forcing flexible features into an artificial shape.
Clamps need suitable contact locations and support beneath the applied load. More force is not automatically better. Chiedere come il fornitore conferma che il serraggio non modifica le caratteristiche in fase di finitura.
Quello di Sandvik Coromant guida alle vibrazioni della fresatura consiglia di considerare la stabilità dell'utensile, direzione della forza, e supporto del pezzo. Queste relazioni spiegano perché la sola modifica della velocità del mandrino può lasciare irrisolto un problema di attrezzatura.
Considerare se le schede sacrificali, supporto temporaneo, oppure un dispositivo dedicato potrebbe migliorare il processo. Trattateli come opzioni per la revisione. La loro idoneità dipende dall'accesso, pulizia, rimozione, e il disegno finale.
Per ordini ripetuti, includere l'identificazione dell'apparecchiatura e le istruzioni di configurazione nel processo approvato. Registra le modifiche che potrebbero influenzare la forma rilasciata.
Concordare l'ispezione prima dell'inizio della lavorazione
È necessario definire se ciascuna caratteristica critica è accettata senza vincoli o in una condizione di assemblaggio specificata.
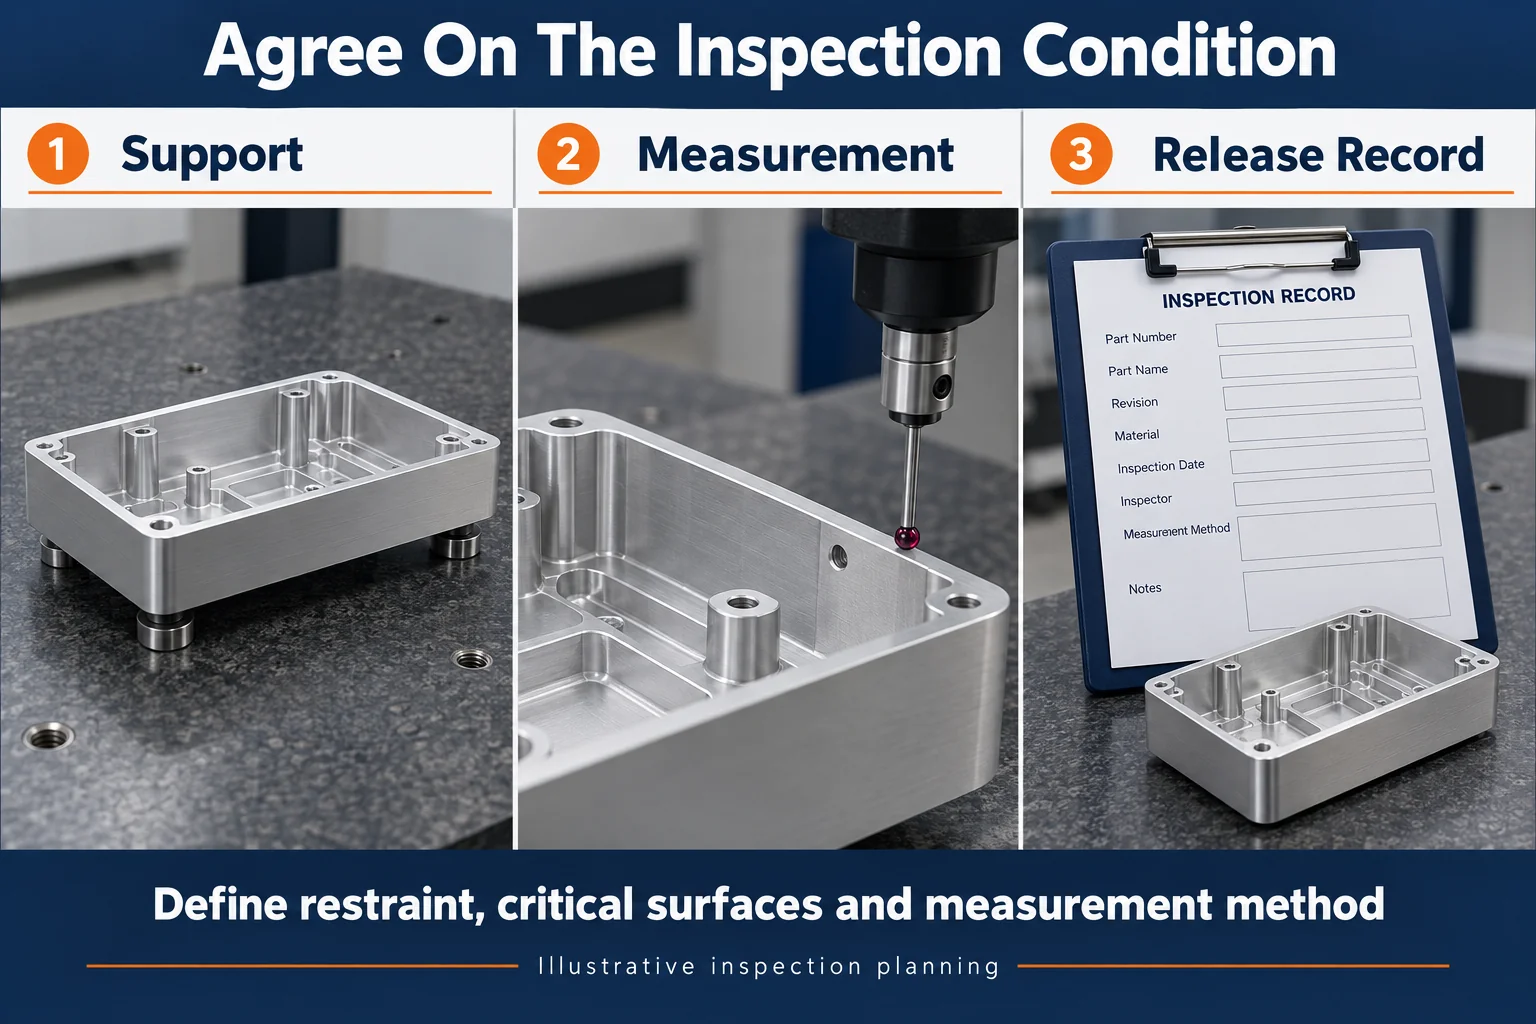
Un dispositivo può aiutare a localizzare una parte durante la misurazione. Può anche nascondere il movimento se dà forma alla parte. Il tuo piano di ispezione dovrebbe identificare le posizioni di supporto, moderazione, orientamento, e qualsiasi carico applicato.
La misurazione del contatto può influenzare le caratteristiche delicate. Renishaw guida operativa della sonda discute le pratiche di indagine sulla forza e di qualificazione. Chiedi al tuo fornitore come stabilisce un metodo di misurazione adeguato per la rigidità della tua parete.
Specificare le superfici rilevanti e il metodo di valutazione per planarità o profilo. Le sole misurazioni dello spessore non dimostrano la planarità. Allo stesso modo, la lettura di un indicatore non stabilisce la forma di un'intera superficie.
Confrontare le misurazioni dopo un'adeguata stabilizzazione termica. Registrare le condizioni in cui gli effetti della temperatura potrebbero avere importanza. Ask for evidence that the chosen method can resolve the required acceptance limits.
| Inspection Item | Informazioni da concordare |
|---|---|
| Condizione della parte | Free condition or defined restraint and load |
| Posizione | Support points, orientamento, and datum setup |
| Critical Features | Spessore del muro, floor flatness, profilo, and mating surfaces |
| Metodo | Attrezzatura, probing approach, and evaluation procedure |
| Production Stage | After machining and after required finishing |
| Records | First article results, sampling plan, and change control |
Includere la finitura e la movimentazione nel piano di rilascio
Your final acceptance should reflect the part after all specified manufacturing operations.
Sbavatura, Preparazione della superficie, rivestimento, and handling belong in the process review. Protect thin edges without rounding functional surfaces beyond their requirements. Specify cosmetic areas and packaging contact points where damage would affect assembly.
If the part requires anodizing, review our anodizing tolerance guide. Dimensional allowances for coating are separate from distortion control. Both need consideration when the finished part must fit another component.
Do not assume that a pre-finish inspection report proves final compliance. Identify which dimensions require verification after finishing and which process records support release.
Confronta i preventivi con lo stesso ambito di accettazione
Your quotation comparison should include support, modifiche all'impostazione, ispezione, and qualification rather than machining time alone.
Thin walls can require additional fixtures, staged operations, Attenta maneggevolezza, or trial parts. A lower quote may reflect a different interpretation of the final inspection condition.
Send each bidder the same drawing revision, specifica del materiale, quantità, e criteri di accettazione. Ask for exceptions before ordering. For a demanding new geometry, consider a first article before releasing the full production quantity.
TOPS Precision fornisce Servizi di lavorazione CNC. Discuss the proposed wall geometry and inspection scope during project review. Confirm achievable requirements for your particular part rather than relying on a general minimum-wall claim.
Domande frequenti
Your final requirements should follow the part function and a reviewed manufacturing plan.
Qual è lo spessore minimo della parete per l'alluminio CNC
There is no universal minimum for every geometry. Wall height, unsupported area, lega, utensileria, and acceptance criteria affect feasibility.
Una lavorazione più lenta previene la deformazione
Non necessariamente. You must distinguish cutting deflection from clamping deformation, residual stress effects, and thermal movement.
È necessario ispezionare le parti sottili mentre sono bloccate
Only when the drawing specifies the relevant restraint condition. Altrimenti, agree on supports that do not conceal unacceptable deformation.
Possono essere d'aiuto le nervature o i raggi degli angoli più grandi
They may improve stiffness or tool access. Review their functional effects and machining implications before changing the design.
Una macchina a cinque assi è sufficiente per garantire la precisione
NO. Machine access helps, but material, tenuta del lavoro, sequenza del processo, and measurement still need control.
Richiedi una revisione della lavorazione di pareti sottili
Invia il tuo disegno, alloy and temper, quantità dell'ordine, critical surfaces, and inspection condition. Contatta il nostro team per rivedere la geometria e l'approccio produttivo prima di richiedere un preventivo.

