



Un accesso per lo stampaggio a iniezione determina il punto in cui la plastica entra nella parte e l'efficacia con cui si compatta la cavità. La scelta giusta bilancia il riempimento, forza, aspetto, e rimozione. Questa guida spiega i tipi di cancelli più comuni, criteri pratici di selezione, e i controlli da completare prima di approvare le attrezzature di produzione.
Cos'è un cancello per stampaggio ad iniezione?
Un cancello è l'apertura attraverso la quale la plastica fusa entra nella cavità dello stampo. Potresti anche vedere l'ortografia americana, cancello di stampaggio ad iniezione.
In uno stampo convenzionale a canale freddo, il canale di colata riceve il materiale dall'ugello della macchina. I corridori lo distribuiscono verso le singole cavità. I cancelli collegano questi corridori alle parti. L'iniezione diretta del canale di colata elimina il canale separato tra canale di colata e cavità.
Durante il riempimento, il cancello limita il flusso e influenza il taglio locale. Durante l'imballaggio, deve trasmettere pressione fino a quando materiale sufficiente compensa il ritiro. Un cancello ghiacciato impedisce l'ulteriore imballaggio attraverso quell'apertura.
Dopo la separazione, la parte conserva una traccia di cancello: un segno di testimonianza, proiezione, o piccola depressione. Specificare la posizione e le dimensioni consentite. “Porta piccola” non significa “porta invisibile”.
Quali tipi di cancelli dovresti confrontare?
Inizia con la geometria della parte, grado di resina, e contrassegno del cancello consentito. Quindi confrontare la complessità degli utensili e i requisiti di separazione.
Le seguenti opzioni sono candidate, prescrizioni non universali. La tabella comprende le geometrie dei canali freddi e i meccanismi dei cancelli dei canali caldi; questi descrivono diversi aspetti del sistema di alimentazione.
| Opzione cancello | Punto di partenza utile | Principale compromesso |
| Cancello sul bordo | Bordo della parte accessibile; strumenti semplici | Richiede un metodo di ritaglio definito e un segno del bordo accettabile |
| Cancello del ventilatore | Ampio, sezioni sottili che necessitano di un ingresso più ampio | Area di taglio più ampia; la distribuzione del flusso necessita ancora di validazione |
| Tunnel o cancello sottomarino | Separazione automatica sotto la linea di divisione | Tenacità della resina, sezione del cancello, e l'idoneità del limite della geometria di espulsione |
| Porta degli anacardi | Accesso curvo ad una superficie meno visibile | L'estrazione dei canali ed il comportamento del materiale necessitano di un attento controllo |
| Cancello puntuale | Piccoli punti di ingresso, comunemente in stampi a tre piastre | Area di flusso limitato e meccanica aggiuntiva di apertura dello stampo |
| Cancello di materozza diretto | Alimentazione diretta, spesso in strumenti a cavità singola | Area di rimozione più ampia e segno del cancello potenzialmente prominente |
| Cancello a membrana | Alimentazione circonferenziale di pezzi rotondi idonei | Ulteriore rimozione di materiale; non adatto ad ogni geometria cava |
| Cancello termico a punta calda | Alimentazione diretta del canale caldo senza perno della valvola | Il bilanciamento termico influisce sull'aspetto e sull'incordatura del cancello |
| Saracinesca | Apertura e chiusura controllata di un cancello a canale caldo | Meccanismo aggiunto, controlli, manutenzione, e investimenti |
Cancelli del bordo e cancelli del ventilatore
Un accesso sul bordo alimenta attraverso un'apertura relativamente stretta al confine della parte. Un cancello a ventaglio diffonde l'ingresso su una regione più ampia.
Per una copertura piatta, confrontare entrambi i layout prima di selezionare il cancello più piccolo. Un ingresso più ampio può migliorare il fronte di flusso iniziale. Tuttavia, aumenta anche l'area che richiede separazione e rifinitura.
Chiedi dove avviene il taglio e in che modo gli operatori o l'automazione proteggono il bordo finito. L'impronta del cancello deve soddisfare i requisiti estetici del disegno.
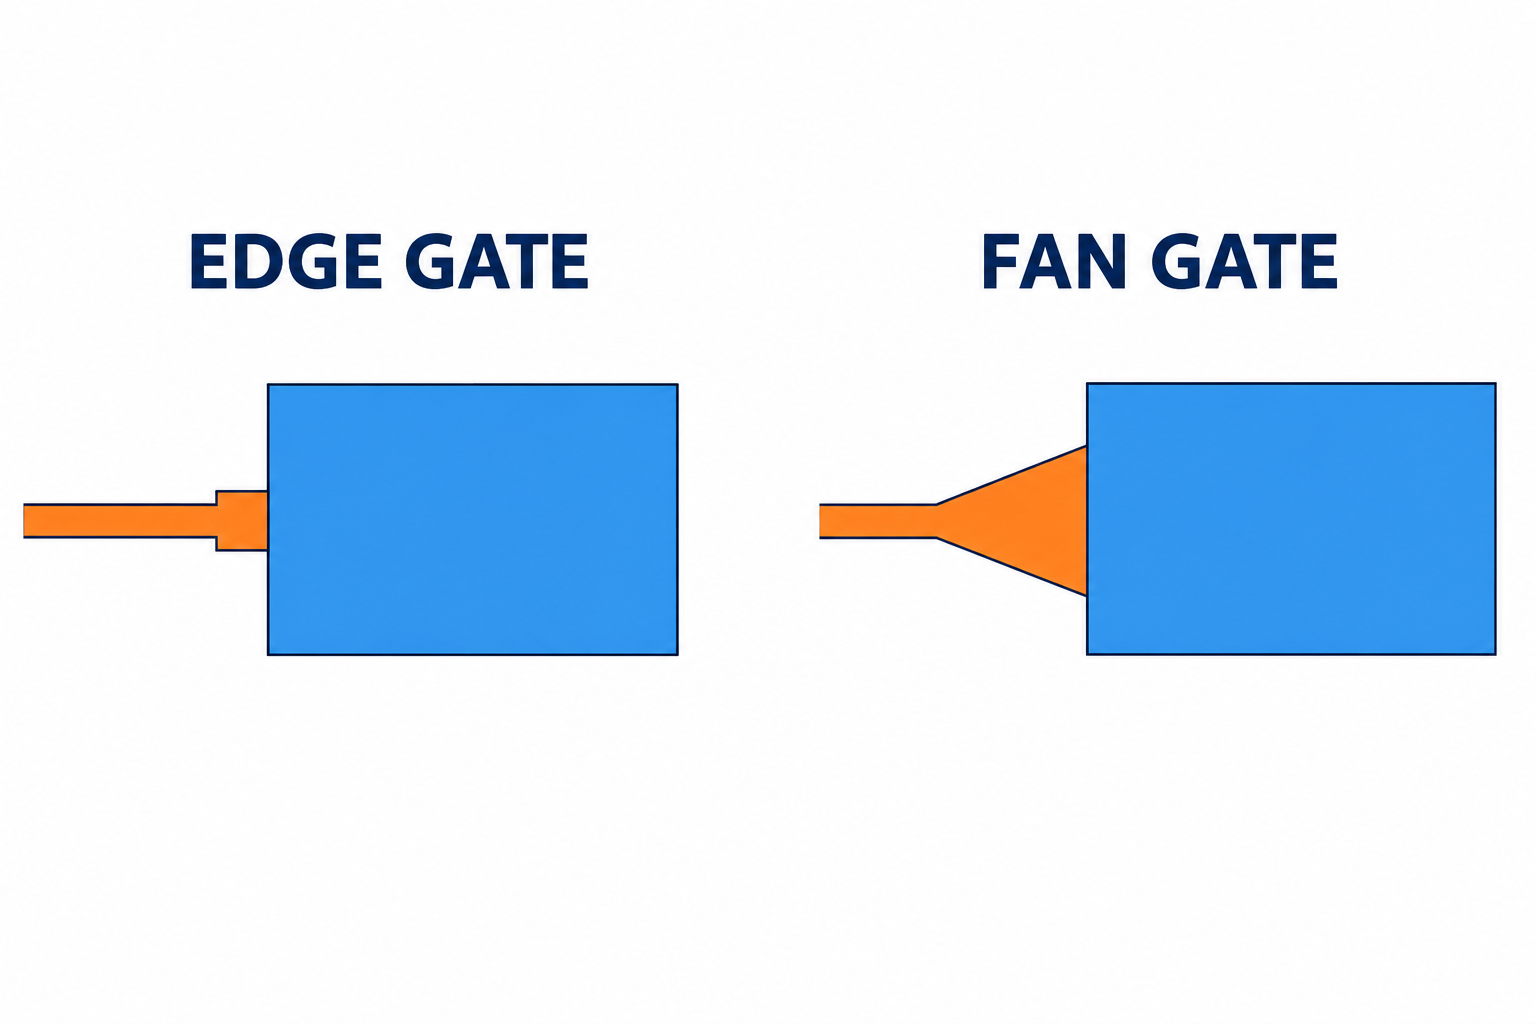
Figura 2. I cancelli del bordo e della ventola differiscono nella larghezza di ingresso. Viste in pianta semplificate; lo spessore e il terreno del cancello non sono mostrati.
Tunnel, Anacardi e cancelli puntuali
Queste opzioni possono supportare la separazione automatica, ma i loro meccanismi differiscono. I cancelli del tunnel passano sotto la linea di divisione. I cancelli degli anacardi utilizzano un passaggio curvo per raggiungere un'altra superficie. I cancelli puntuali comunemente si separano attraverso una sequenza di apertura a tre piastre.
Un corridore fragile potrebbe rompersi durante l'estrazione. Una resina resistente può allungarsi o lasciare residui inaccettabili. Convalida la separazione utilizzando il grado effettivo del materiale e le condizioni di processo.
DME offre geometrie di inserti di anacardi distinte per diverse applicazioni. Le sue scelte di prodotto illustrano perché un layout di cancello curvo non può coprire ogni parte. Vedere La gamma di inserti per anacardi DME.
Cancelli diretti per materozza e membrana
Un canale di colata diretto offre un breve percorso di alimentazione. La sua area di attacco più ampia può essere accettabile su una superficie nascosta o successivamente lavorata.
Una saracinesca a membrana alimenta idonee caratteristiche cilindriche attraverso una connessione circonferenziale. Può aiutare a distribuire il flusso attorno alla parte. Tuttavia, la rimozione del diaframma aggiunge un'operazione e richiede una geometria accessibile.
Nessuna delle due opzioni garantisce un raffreddamento bilanciato o la precisione dimensionale. Valutateli separatamente.
Come si sceglie la posizione del cancello?
Scegli una posizione che supporti il riempimento e l'imballaggio proteggendo al contempo le superfici funzionali e visibili. Nascondere il contrassegno solo dopo aver verificato questi requisiti.
Alimenta sezioni più spesse senza creare un collo di bottiglia di congelamento
Un utile punto di partenza è l'alimentazione da una sezione più spessa verso regioni più sottili. Alimentare una regione spessa attraverso una sezione sottile a congelamento precoce può limitare l'imballaggio.
Questa è una regola iniziale, non sostituisce l'analisi del flusso. Le effettive transizioni del muro, resina, e le condizioni di raffreddamento contano. Guida all'ubicazione dei gate di Autodesk spiega questo vincolo di imballaggio.
Proteggi i sigilli, Agganciamenti a scatto e facce visibili
Contrassegnare sul disegno le zone vietate dei cancelli. Includere terre di sigillatura, superfici portanti, radici a scatto, e le aree di contatto del gruppo, ove appropriato.
Per un recinto, può essere adatto un bordo nascosto. Lo stesso bordo potrebbe diventare inaccettabile se una guarnizione fa tenuta su di esso. Esaminare il prodotto assemblato, non solo il modello CAD isolato.
Anticipare le linee di saldatura e le trappole d'aria
Il flusso si separa attorno ai fori e si ricongiunge a valle. Più cancelli creano anche fronti di incontro. Considerare le loro posizioni rispetto ai carichi e ai requisiti estetici.
L'aggiunta di un altro cancello può ridurre la distanza del flusso. Può anche introdurre un'altra linea di saldatura. Chiedi al produttore di strumenti di confrontare queste conseguenze invece di limitarsi ad aumentare il numero di porte.
Considera l'orientamento delle fibre
Per resine rinforzate, la modifica della posizione di ingresso modifica il modello di flusso e può alterare l'orientamento delle fibre. Ciò influisce sulle proprietà direzionali e sulla distorsione.
Una guida specifica per il materiale è essenziale. Guida agli utensili Ixef PARA di Solvay discute il posizionamento dei cancelli e il comportamento del flusso per quella famiglia di materiali. Non trasferire le sue raccomandazioni numeriche a resine non correlate.
Quanto dovrebbe essere grande il cancello?
Non esiste un diametro di accesso universale o una percentuale di spessore della parete per ogni parte stampata a iniezione. Dimensionare il cancello per la resina vera e propria, geometria, e requisiti di imballaggio.
Per un cancello rettangolare, valutare la larghezza, spessore, e lunghezza del terreno. Il terreno è il breve passaggio ristretto immediatamente prima della cavità. Per un cancello rotondo, il diametro e la geometria del passaggio sono importanti.
Una saracinesca sottodimensionata può creare eccessive perdite di carico e taglio. Potrebbe anche congelarsi prima di un adeguato imballaggio. Un cancello sovradimensionato può complicare la separazione e aumentare le vestigia.
Utilizza la guida alla lavorazione del fornitore della resina come riferimento iniziale. Poi valuta:
- Lunghezza del flusso e sezioni più sottili lungo il percorso di riempimento.
- Viscosità della resina, rinforzo, e sensibilità al taglio o al calore.
- Tempo di imballaggio richiesto e raffreddamento locale.
- Pressione macchina disponibile e finestra di processo consentita.
- Rimozione del cancello, danno superficiale, e limiti delle vestigia.
Richiedere una sezione del cancello proposta e un metodo di convalida. Un diametro citato senza contesto materiale e geometrico è incompleto.
Dovresti scegliere un canale freddo o un canale caldo?
Scegli il sistema di canali in base al costo di produzione totale e ai requisiti di processo. La sola apparizione del cancello non decide la risposta.
Un canale freddo si solidifica con lo sparo e richiede la separazione. È necessario tenere conto della movimentazione e del riutilizzo consentito del corridore. L'idoneità del rimacinato dipende dal materiale e dalle specifiche del cliente.
Un canale caldo mantiene il materiale fuso all'interno del sistema di alimentazione. Può ridurre gli sprechi dei canali freddi, ma aggiunge requisiti di riscaldamento e manutenzione. Non elimina gli scarti di avvio o ogni fonte di perdita di materiale.
I cancelli termici si basano sul comportamento termico del cancello. Gli otturatori a valvola utilizzano un perno mobile per controllare l'apertura e la chiusura. Husky fornisce entrambe le configurazioni; guardalo Panoramica dei sistemi a canale caldo.
Un otturazione può lasciare un segno visibile. Approvarne l'aspetto sui campioni anziché dare per scontato una superficie perfettamente priva di segni.
Per le citazioni, confrontare gli investimenti in attrezzature, materiale del corridore, Tempo del ciclo, travaglio di rifinitura, manutenzione, e rottami attesi. Utilizza la quantità annuale e la durata del programma. Evitare di selezionare esclusivamente in base al prezzo iniziale dello stampo.
Quali difetti possono essere collegati al cancello?
La progettazione del cancello può contribuire alla creazione di difetti, ma il difetto da solo non ne stabilisce la causa. Controllare la preparazione del materiale, ventilazione, raffreddamento, e anche l'elaborazione.
| Osservazione | Possibilità relativa al cancello | Utile controllo successivo |
| Riempimento incompleto | Restrizione eccessiva o percorso del flusso inadeguato | Confronta il modello di riempimento, richiesta di pressione, ventilazione, e condizioni di fusione |
| Affondare vicino a un elemento spesso | Il percorso di imballaggio si blocca troppo presto | Esaminare le transizioni dei muri, risposta di imballaggio, e raffreddamento locale |
| Getto vicino all'ingresso | La fusione entra nello spazio aperto come un flusso stretto | Esaminare la direzione di ingresso, geometria del cancello, e la velocità di riempimento iniziale |
| Sbiancamento alla separazione | Stress durante il taglio o la rottura automatica | Ispezionare il movimento di separazione, comportamento della resina, e vestigia rimanenti |
| Regione di saldatura debole | I fronti di flusso si incontrano in una posizione critica | Rivedere le condizioni del fronte dell'incontro e testare la forza funzionale |
| Deformazione | Lo squilibrio del flusso e dell'impaccamento contribuisce alla distorsione | Confronta il riempimento della cavità, raffreddamento, orientamento, e risultati dimensionali |
Considera questa tabella come una lista di controllo per l'indagine. Non allargare o spostare un cancello prima di aver confermato il meccanismo sottostante.
Come convalidare il cancello prima della produzione?
Approvare il cancello attraverso una prova dello stampo documentata utilizzando la resina prevista e condizioni di produzione rappresentative.
La simulazione aiuta a confrontare le posizioni dei candidati prima di tagliare l'acciaio. Autodesk descrive l'analisi della posizione del gate come input preliminare per un'analisi Fill+Pack più completa. Guardalo Tutorial sulla posizione del gate Moldflow.
I risultati della simulazione rimangono dipendenti dalla qualità dell'input. Le prove devono confermare il processo proposto e i requisiti del pezzo finito.
Controllare il riempimento e l'imballaggio
Utilizzare uno studio controllato a breve distanza, dove appropriato, per osservare come si riempie la cavità. Identifica l'esitazione, cavità sbilanciate, e fronti di incontro inaspettati.
Per colata antigelo convenzionale, uno studio del tempo di attesa può aiutare a identificare quando l'ulteriore attesa smette di aumentare il peso della parte. Mantieni stabili le altre impostazioni. Conferma le dimensioni e l'aspetto insieme al peso.
I sistemi con otturazione a valvola richiedono la valutazione della fasatura della valvola e della cronologia della pressione. Non interpretare la chiusura della valvola come lo stesso meccanismo del congelamento termico.
Misurare l'area del cancello finito
Specificare la sporgenza o rientranza massima, posizione consentita, e relativi criteri cosmetici. Includere il metodo di misurazione quando l'accettazione potrebbe essere ambigua.
Verificare la presenza di crepe, resti taglienti, sbiancamento, e interferenze con l'assemblaggio. Per componenti critici, includere test funzionali e campionamento concordato nelle cavità.
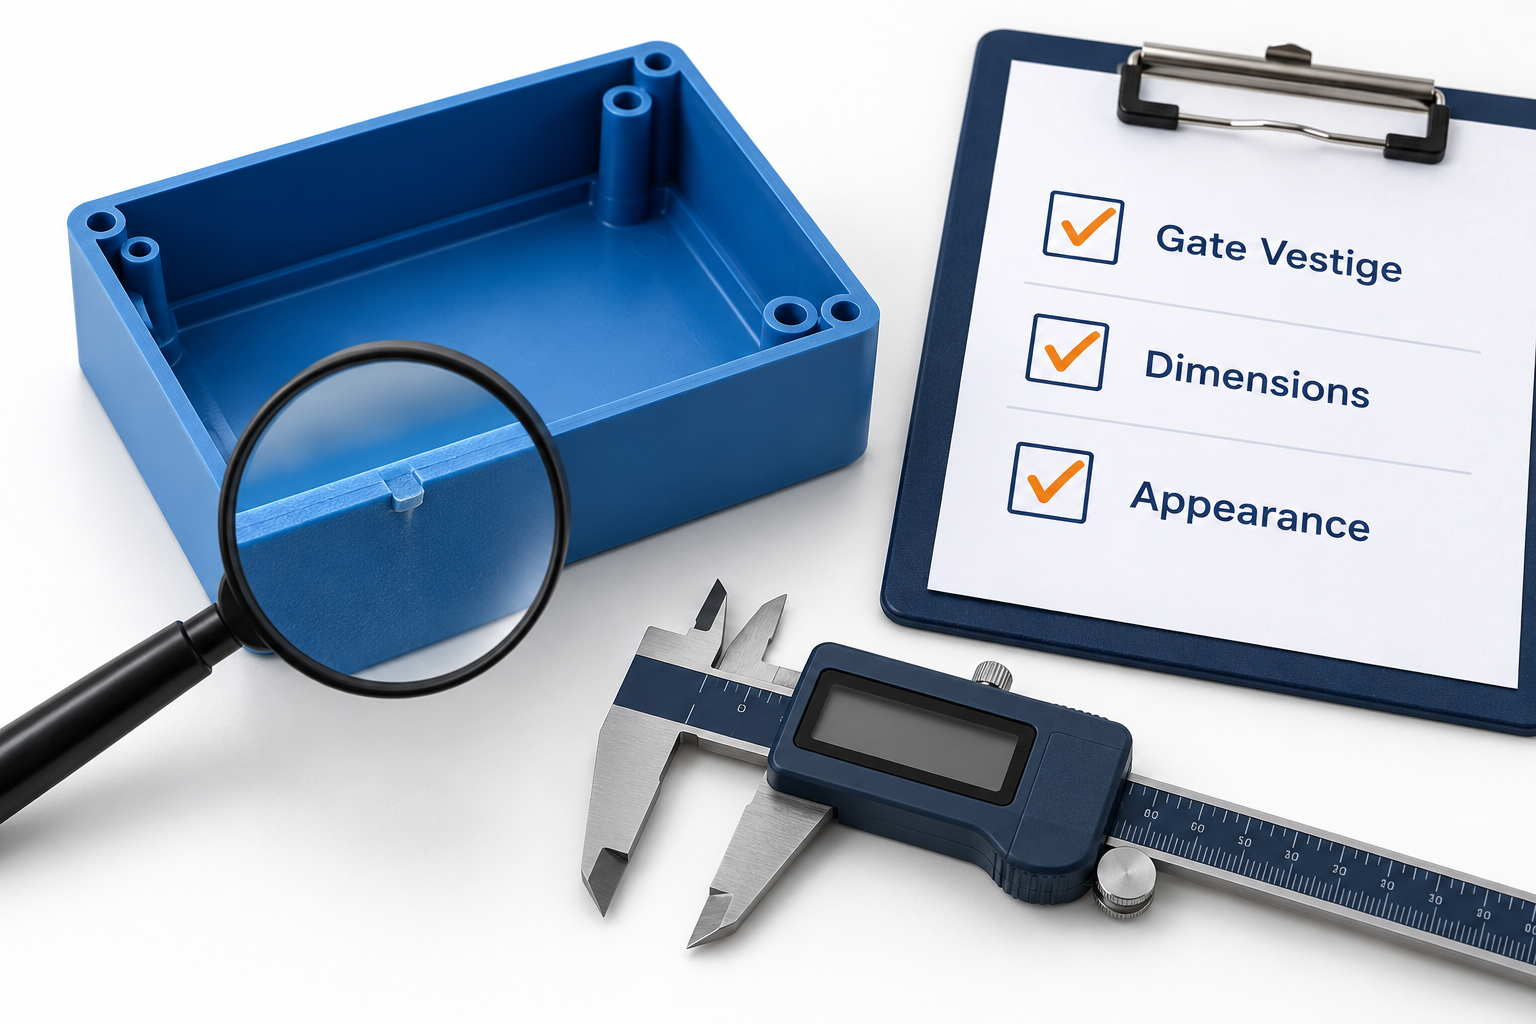
Figura 3. Definire la porta-vestigio, dimensionale, e criteri di accettazione dell'aspetto. Illustrazione concettuale.
Registra un'approvazione ripetibile
Conservare i campioni approvati e registrare il grado della resina, configurazione del cancello, e impostazioni del processo. Identificare ciascuna cavità ove applicabile.
Una prima ripresa visivamente accettabile non stabilisce la coerenza della produzione. Esaminare i campioni provenienti da un'analisi stabile e analizzare i cambiamenti dopo la manutenzione del gate.
Cosa dovresti inviare con una richiesta di progettazione di un cancello?
Fornire informazioni sufficienti per valutare il luogo di ingresso e le sue conseguenze commerciali. Una fotografia da sola raramente definisce i requisiti di accettazione.
Includi il tuo CAD 3D, disegno quotato, grado di resina, volume annuo, e la durata prevista del programma. Contrassegna i volti cosmetici, gate exclusion zones, dimensioni critiche, e la finitura superficiale richiesta.
Also explain assembly loads, sealing requirements, permitted vestige, and any restrictions on regrind. Request the proposed gate type, posizione, separation method, and trial approval plan.
TOPS lists plastic injection moulding services. Confirm the tooling arrangement and project-specific requirements during quotation.
Send TOPS Your Drawings For A Project Review with your CAD, resina, quantità annua, programme life, dimensioni critiche, e requisiti di finitura.
Domande frequenti
These answers address the decisions buyers most often need to clarify before approving a gate layout.
Qual è la differenza tra un cancello e un corridore?
A runner distributes molten plastic toward cavities. A gate is the entry opening into a cavity. Direct sprue and hot-runner arrangements modify the feeding path, but the entry still needs deliberate design.
Quale cancello per stampaggio a iniezione è il migliore?
There is no single best type. An edge gate may suit accessible trimming. A tunnel gate may support automatic separation. A valve gate may justify its complexity when controlled closure is valuable.
Può un cancello non lasciare segni visibili??
Do not assume that it can. You can often place the vestige on a concealed surface or reduce its prominence. Agree on acceptable samples and measurable limits before production.
È un cancello puntuale uguale a un cancello a valvola?
NO. A conventional pinpoint gate is a small opening commonly used with three-plate tooling. A valve gate uses a movable pin within a hot-runner system.
Un cancello più grande migliora sempre la parte?
NO. It can reduce restriction or improve packing access, but may worsen removal and appearance. Evaluate the complete process rather than maximising gate size.
Puoi cambiare il cancello dopo aver costruito lo stampo?
A volte. Feasibility depends on inserts, steel condition, raffreddamento, and available space. Relocation can require substantial rework and another trial. Review alternative locations before tooling approval.
Conclusione
Select your gate around filling, imballaggio, funzione, and acceptable vestige. Confronta insieme i costi di attrezzatura e ricorrenti. Quindi convalida il layout proposto con i tuoi reali requisiti di resina e parti finite. Un'approvazione documentata fornisce una base più chiara per una produzione coerente e l'accettazione dei fornitori.


