



I fili incorporati si formano direttamente nella plastica durante lo stampaggio a iniezione. Possono eliminare una fase di lavorazione, ma richiedono un metodo di rilascio praticabile. La tua scelta dipende dalla resina, geometria del filo, adatto, carichi di servizio, e volume di produzione. Questa guida spiega come specificare, produzione, e validarli.
Cosa sono i fili modellati?
Le filettature incorporate sono profili di filettatura in plastica creati dalla cavità dello stampo o dalle superfici del nucleo. La filettatura esiste quando la parte lascia l'utensile.
Le filettature esterne corrono attorno ad un albero, collo, o connettore. Le filettature interne corrono all'interno di un cappuccio, collare, o alloggio. La loro forma elicoidale può bloccare la parte stampata sull'utensile a meno che il metodo di rilascio non lo consenta.
Un inserto metallico stampato è diverso. La plastica circonda un inserto prodotto separatamente, mentre il filo di accoppiamento rimane metallico. Gli inserti installati a caldo sono un'altra opzione, montato dopo lo stampaggio.
Per il tuo disegno, identifica la costruzione di cui hai bisogno. Il solo “componente in plastica filettato” non indica al fornitore se desideri filetti in plastica o inserti in metallo.
Quando dovresti modellare i fili direttamente nella plastica?
Le filettature stampate direttamente sono adatte alle applicazioni in cui il giunto in plastica incontra il carico, Indossare, e requisiti ambientali.
I candidati tipici includono le chiusure, collari di regolazione, e connettori filettati. La loro idoneità dipende dall'assemblaggio completo, non solo il nome dell'applicazione.
| Requisito | Fili di plastica diretti | Alternativa da valutare |
| Design stabile e produzione ricorrente | Può eliminare il taglio del filo secondario | Confrontare l'investimento in attrezzature con i costi di lavorazione |
| Rimozione frequente delle viti | Richiede test di usura e ciclo | Inserto in metallo per una superficie di accoppiamento più durevole |
| Carico di serraggio elevato e sostenuto | Creep e rilassamento richiedono una valutazione | Inserto più un percorso di carico adeguato o un limitatore di compressione |
| Quantità ridotta o modifica del design del filo | Potrebbe essere difficile giustificare strumenti di rilascio dedicati | Lavorazione secondaria o nucleo di utensileria rimovibile |
| Collegamento a tenuta stagna | Richiede una strategia di sigillatura definita | Guarnizione dedicata o O-ring dove appropriato |
Lo stampaggio non produce automaticamente un filo più economico o più resistente. Confronta l'assemblaggio accettato, compresa l'ispezione, manutenzione degli strumenti, e parti rifiutate.
Come vengono rilasciati i fili modellati dallo strumento?
Il rilascio del filo richiede la suddivisione dell'attrezzatura, ruotandolo, facendolo crollare, o deformare deliberatamente la parte entro limiti accettabili.
Decidilo prima di finalizzare il thread e le funzionalità circostanti. Un meccanismo di rilascio che si adatta alla filettatura potrebbe comunque scontrarsi con le nervature, canali di raffreddamento, o cavità adiacenti.
Cavità divise per filettature esterne
Alcune filettature esterne possono trovarsi su una divisione dello stampo che corre lungo l'asse della filettatura. Le sezioni della cavità si allontanano quindi per liberare il profilo.
Questo può evitare lo svitamento, ma dipende dall'orientamento della parte e dalla geometria circostante. Potrebbero essere necessarie azioni laterali laddove la direzione di apertura principale non può garantire spazio.
Specificare flash e mancata corrispondenza accettabili nella divisione. Una cucitura in rilievo può interferire con l’assemblaggio anche quando il diametro nominale del filo è corretto.
Svitamento nuclei per filettature interne
Un meccanismo di svitamento ruota l'utensile filettato rispetto al pezzo. Lo stampo deve limitare la rotazione indesiderata della parte durante il disimpegno.
La rotazione ed il movimento assiale devono seguire il passo della filettatura. Il passo è la corsa assiale per giro; differisce dal passo sulle filettature a più inizi.
Raffreddamento, spazio su disco, colpo, e le funzionalità anti-rotazione influiscono sul design. Lo svitamento non garantisce il ciclo più breve o la perfetta qualità della filettatura. Spiegazione dei sistemi threaded-core di Vega descrive la rotazione e la retrazione coordinate.
Nuclei pieghevoli
Un nucleo pieghevole riduce il suo diametro effettivo prima del ritiro. Ciò può rilasciare sottosquadri interni adatti senza ruotare la parte o l'anima.
Controllare il collasso richiesto rispetto alla profondità della filettatura e allo spazio disponibile. Il foro più piccolo, lunghezza dello stampaggio, e la disposizione dei segmenti limita la fattibilità.
DME offre utensili pieghevoli in grado di modellare caratteristiche di filettatura circonferenziale continua in applicazioni adatte. Rivedilo Documentazione del nucleo pieghevole DoveTail. Non dare per scontato che ogni nucleo pieghevole richieda fili interrotti.
Le linee di testimonianza dei segmenti e l'usura degli strumenti necessitano ancora di criteri di accettazione. Richiedi una revisione degli strumenti specifici del componente anziché scegliere in base al nome del meccanismo.
Spogliarello o rilascio forzato
Lo stripping utilizza la deformazione temporanea della parte per liberare gli utensili filettati. È un metodo di rilascio intenzionale, distinto dal danneggiamento della filettatura durante l'assemblaggio.
Idonee chiusure flessibili possono supportarlo. La fattibilità dipende dal comportamento della resina all'espulsione, profondità della filettatura, profilo, diametro, e flessibilità della parete circostante.
Non selezionare la rimozione solo perché la resina è PP o PE. Rinforzo, geometria, e le condizioni di espulsione possono rendere inadatta la stessa famiglia di materiali.
Valuta lo sbiancamento, cracking, distorsione permanente, e in forma dopo il rilascio. Un'espulsione riuscita da sola non dimostra un thread accettabile.
Nuclei rimovibili caricati a mano
Un nucleo dell'utensile rimovibile può lasciare lo stampo insieme alla parte. Un operatore poi la disimpegna fuori dal ciclo di stampaggio.
Può valere la pena valutare questo approccio per quantità limitate o lavori di sviluppo. Tuttavia, gestione, temperatura interna, ripetibilità, e il tempo dell’operatore influiscono sui costi di produzione.
Come dovresti progettare filettature stampate?
Progetta il filo, muro di sostegno, e il componente di accoppiamento insieme. Il profilo della filettatura non può compensare una borchia debole o un carico di montaggio inadeguato.
Definire completamente il thread di accoppiamento
Specificare il diametro nominale, pece, forma del filo, manualità, inizia, e impegno richiesto. Includere il disegno e il materiale del componente di accoppiamento.
Indicare lo standard e l'edizione della filettatura applicabile quando l'intercambiabilità lo richiede. Per una chiusura personalizzata, fornire un profilo completamente definito e criteri di accettazione funzionale.
Non esiste un diametro minimo universale per tutte le filettature in plastica stampata. La fattibilità di piccole funzionalità dipende dall'attrezzatura, resina, riempimento, e capacità di ispezione.
Voce di progettazione, Runout e arresti
Fornire un'introduzione adeguata per aiutare la parte di accoppiamento a iniziare correttamente. Definisce la terminazione della filettatura e il gioco vicino alle spalle o ai fondi dei fori ciechi.
Una filettatura cieca necessita di uno spazio adeguato per la vite di accoppiamento. Altrimenti, il fondo può rompere il componente prima che il giunto previsto venga bloccato.
Utilizzare una funzione di seduta o di arresto deliberata dove necessario. Confermare che la coppia di assemblaggio carichi l'interfaccia prevista.
Bilancia profilo e coinvolgimento
Un profilo grossolano può essere più facile da modellare e meno fragile in alcuni modelli. Non è automaticamente più forte in ogni articolazione.
I raggi delle radici possono ridurre la concentrazione dello stress, ma deve rimanere compatibile con il filo di accoppiamento. Non aggiungere una bozza arbitraria a un profilo di thread specificato.
Un impegno più lungo non produce guadagni di forza proporzionali. Distribuzione del carico, rigidità della parete, e la precisione della filettatura influenzano il modo in cui le svolte impegnate condividono la forza.
Sostieni il filo senza creare una massa spessa
Esamina le transizioni del muro circostante e dei boss. Grandi variazioni di spessore locale possono creare differenze di ritiro, lavello, e distorsione.
Utilizzare la geometria di supporto ove appropriato, preservando il percorso di rilascio. Una nervatura destinata a rinforzare la borchia può ostacolare lo svitamento o lo sfilamento.
Pianificare il riempimento attorno alla funzione filettata
Evitare di posizionare i resti del cancello nei punti in cui si innesta il componente di accoppiamento. Esaminare le linee di saldatura e il riempimento incompleto vicino alle radici della filettatura caricata.
Nostro guida del cancello di stampaggio ad iniezione spiega come il luogo di ingresso influisce sul riempimento e sull'imballaggio. Valutare la caratteristica filettata in quel modello di flusso più ampio.
Quali materiali funzionano per i fili di plastica stampati?
Scegli l'esatto grado di resina dai requisiti di servizio, quindi confermarne il comportamento di stampaggio e rilascio.
Le seguenti famiglie sono candidati iniziali, sostituzioni non approvate. Riempitivi, additivi, umidità, e la temperatura possono modificarne sostanzialmente le prestazioni.
| Famiglia di materiali | Motivo per valutarlo | Controllo chiave |
| PP o PE | Design di chiusure flessibili e compatibilità chimica in ambienti idonei | Rigidità, strisciamento, temperatura, e rilasciare la deformazione |
| POM | Impegno di scorrimento e prestazioni dimensionali in condizioni idonee | Esposizione chimica, restringimento, e il reale comportamento di usura |
| PAPÀ | Componenti filettati resistenti e opzioni rinforzate | Condizionamento dell'umidità, cambiamento dimensionale, e temperatura di servizio |
| PBT | Componenti ingegneristici rigidi e opzioni rinforzate | Tenacità specifica per il grado, invecchiamento, e ritiro dello stampaggio |
| Miscele ABS o PC | Caratteristiche filettate integrate negli alloggiamenti | Sensibilità della tacca, sostanze chimiche, coppia, e ripetuti assemblaggi |
Il rinforzo del vetro può migliorare la rigidità ma modificare il ritiro e ridurre la deformazione disponibile durante la rimozione. Un grado adatto allo svitamento potrebbe non essere adatto al rilascio forzato.
Valutare il comportamento dipendente dal tempo e la forza a breve termine. La plastica può scivolare sotto un carico sostenuto, e la forza di serraggio può allentarsi nel tempo. Celanese discute questi effetti nel suo manuale tecnico in poliestere.
Utilizza i dati del grado selezionato alla temperatura e all'esposizione previste. La resistenza alla trazione a temperatura ambiente da sola non stabilisce la durata del filo.
Fili di plastica stampati o inserti metallici?
Scegliere gli inserti quando la superficie di accoppiamento metallica offre un valore di servizio sufficiente a giustificare componenti aggiuntivi e requisiti di installazione.
Le filettature di plastica dirette evitano un inserto separato. Tuttavia, la loro capacità di carico e usura rimangono dipendenti dal polimero e dalla geometria del supporto.
Un inserto fornisce fili metallici, ma la plastica circostante deve comunque trattenerlo. Può ruotare, tirare fuori, o contribuire al fallimento del boss se il giunto è mal progettato.
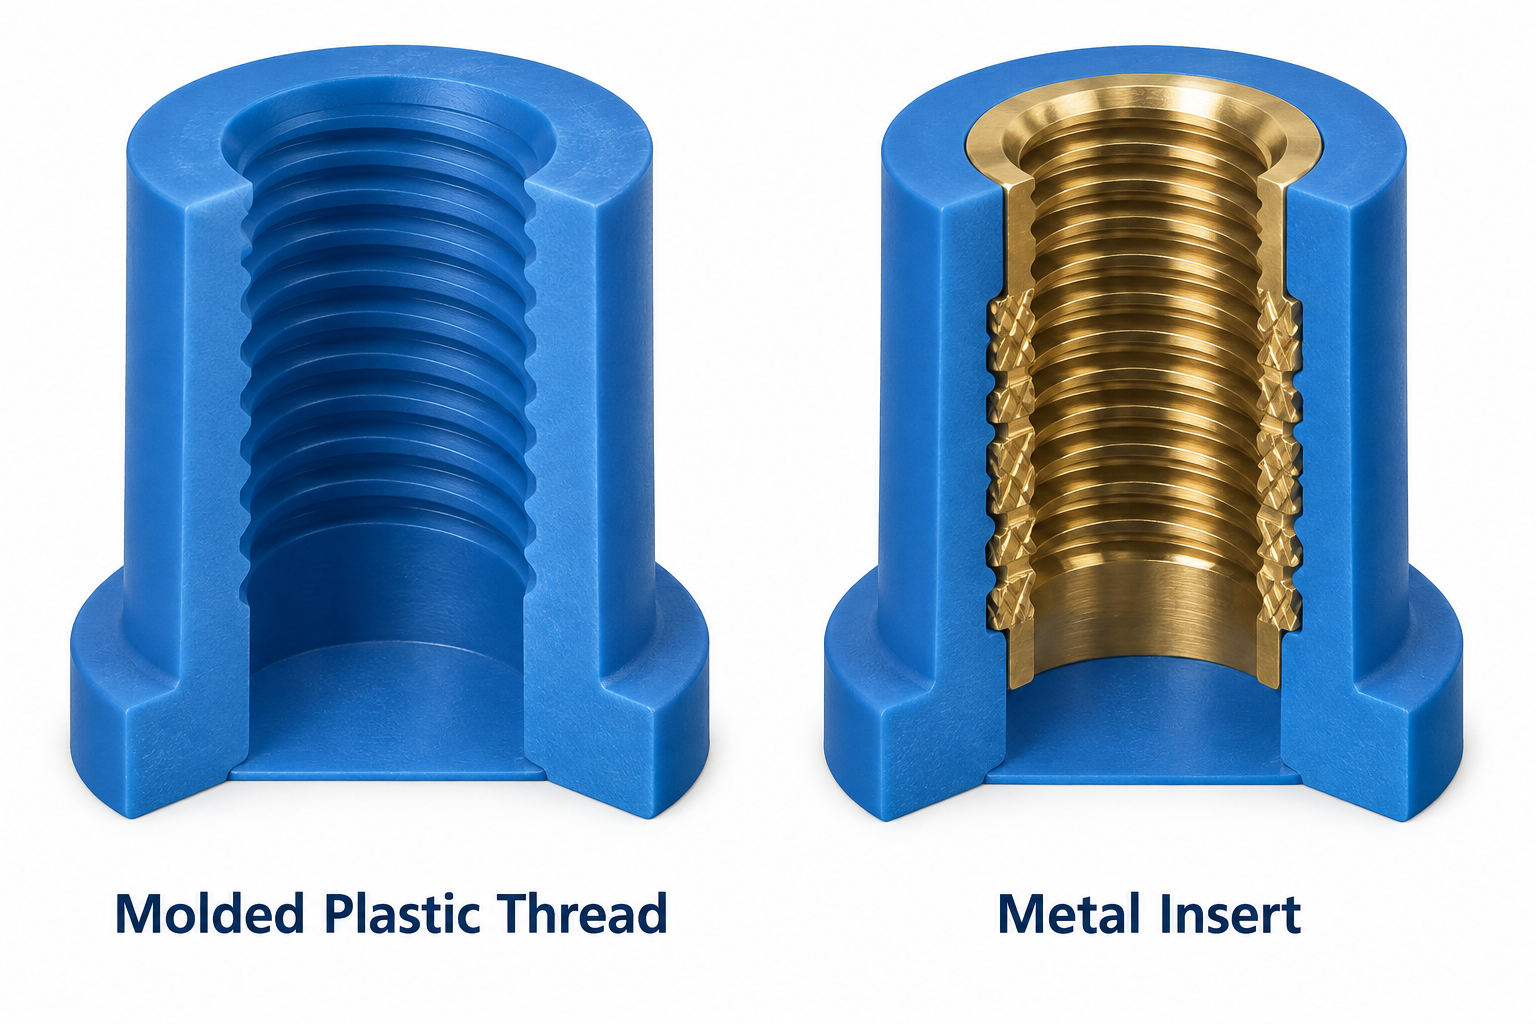
Figura 2. Le filettature di plastica dirette e un inserto metallico incorporato utilizzano materiali diversi sulla superficie di accoppiamento. Spaccati concettuali.
Gli inserti stampati vengono posizionati prima dell'iniezione. Gli inserti post-stampo vengono installati successivamente utilizzando un processo appropriato. Richiedono diversi design di fori e ancoraggi.
SPIROL separa queste modalità di installazione nei suoi guida alla progettazione degli inserti filettati. Seguire le raccomandazioni del fornitore dell'inserto scelto anziché riutilizzare un foro progettato per un altro tipo di inserto.
Per un componente a basso volume, confrontare anche la lavorazione del filo dopo lo stampaggio. Includere l'attrezzatura, ispezione, e la gestione in quel confronto dei costi.
Come si controllano le filettature stampate?
Convalida la geometria della filettatura e le prestazioni effettive dell'assieme in condizioni definite. L'ispezione visiva da sola non può stabilire l'idoneità o la forza.
Separare i test meccanici
Coppia di montaggio, coppia di rimozione, e la coppia di cedimento descrivono eventi diversi. Registra lo scopo e il metodo di ciascun test.
- La coppia di montaggio determina la condizione di serraggio.
- La coppia di rimozione misura la resistenza durante l'allentamento del giunto assemblato.
- La coppia di rottura identifica il danno durante una prova distruttiva concordata.
- Il test assiale valuta la resistenza alla separazione sotto una direzione di carico specificata.
Per inserti, la ritenzione rotazionale all'interno della plastica è un altro test distinto. Evitare di utilizzare il "torque-out" senza indicare cosa ruota e cosa costituisce un guasto.
Controlla adattamento e geometria
Utilizzare calibri di filettatura appropriati laddove le specifiche della filettatura li supportano. Un calibro a tampone controlla una filettatura interna; un calibro ad anello controlla una filettatura esterna.
Per profili personalizzati, concordare master funzionali e metodi dimensionali. Controllare la forza di misurazione in modo che l'ispezione non deformi la plastica o nasconda interferenze.
Ispezionare il flash, creste incomplete, crepe, e danni derivanti dal rilascio. Controllare la rotondità e l'allineamento laddove influiscono sull'assemblaggio.
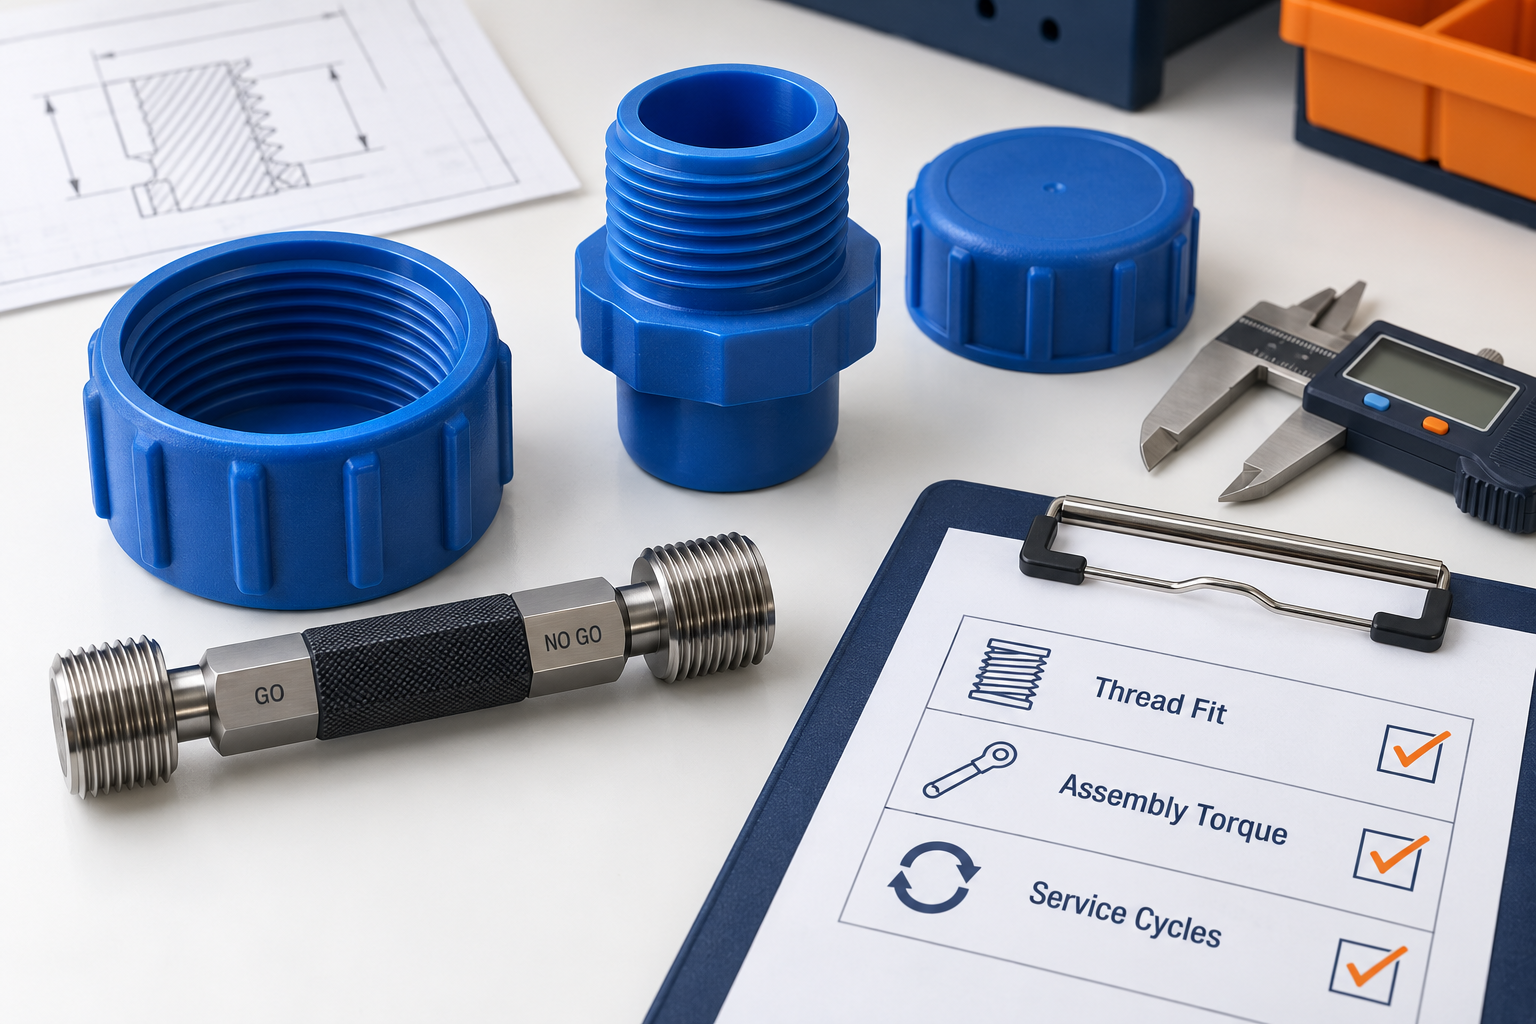
Figura 3. L'accettazione del filo combina controlli di adattamento e test specifici dell'applicazione. Attrezzatura illustrativa, non un registro di ispezione.
Testare le condizioni del servizio
Definire la temperatura, condizionamento dell'umidità, esposizione chimica, e il numero di cicli di assemblaggio. Testare utilizzando componenti di accoppiamento rappresentativi.
Per un collegamento sigillato, specificare la superficie di tenuta e le condizioni del test di tenuta. Le filettature assemblate correttamente non formano automaticamente un giunto a tenuta stagna.
Conserva l'identificazione della cavità e i risultati dei test da un ciclo di stampaggio stabile. Ricontrollare le caratteristiche critiche dopo la manutenzione degli strumenti o un cambio di resina.
Ciò che determina il costo delle parti stampate ad iniezione filettate?
Il costo totale dipende dagli strumenti, tempo di rilascio, disposizione delle cavità, materiale, operazioni secondarie, e requisiti di accettazione.
Un complesso sistema di rilascio aumenta gli investimenti e la manutenzione. Potrebbe comunque essere giustificato quando evita operazioni manuali ricorrenti con un volume sufficiente.
Confronta i preventivi utilizzando la stessa definizione di thread e gli stessi requisiti di test. Chiedere a ciascun fornitore di identificare il metodo di rilascio, ambito di ispezione, e operazioni escluse.
Utilizzare la domanda annuale e la durata del programma quando si confrontano le alternative. Un prezzo inferiore degli utensili può essere compensato dalla manodopera, rottame, o produzione più lenta.
Cosa dovresti inviare per una revisione della produzione?
Inviare insieme i requisiti della parte e del componente accoppiato in modo che il fornitore possa valutare l'accesso agli strumenti e le prestazioni del giunto.
Includi CAD, disegni, grado di resina, specifica della filettatura, fidanzamento, e linee divise consentite. Aggiungere la coppia di montaggio, ambiente di servizio, requisiti di prova, volume annuo, e la vita del programma.
Elenchi TOPS servizi di stampaggio ad iniezione di materie plastiche. Conferma il meccanismo di rilascio del thread proposto e l'ambito di convalida per il tuo progetto specifico durante il preventivo.
Richiedi una revisione della parte filettata con i tuoi disegni, dettagli della parte di accoppiamento, resina, volume annuo, e requisiti di accettazione.
Domande frequenti
Queste risposte riguardano le scelte comuni prima di approvare un progetto con filettatura stampata.
Le filettature interne possono essere stampate ad iniezione?
SÌ. Svitamento, attrezzatura pieghevole, nuclei rimovibili, oppure possono formarsi e rilasciarli idonei disegni di strippaggio. L'approccio corretto dipende dalla geometria, resina, e requisiti di produzione.
Tutte le filettature esterne necessitano di uno stampo svitante?
NO. Alcuni possono essere rilasciati attraverso cavità divise o azioni laterali. Controllare l'orientamento della parte e le caratteristiche vicine prima di presumere che una semplice suddivisione funzionerà.
Le filettature stampate sono uguali agli inserti stampati?
NO. Le filettature modellate sono caratteristiche di plastica. Gli inserti stampati sono componenti separati, comunemente metallo, incorporato durante lo stampaggio.
È possibile rimuovere i fili dalla plastica riempita di vetro?
Non dare per scontato che puoi. Il rinforzo può limitare la deformazione ammissibile. Chiedere al fornitore di valutare l'esatta qualità e geometria, compresi i danni dopo il rilascio.
Le filettature stampate necessitano di un diametro minimo universale?
Non esiste un minimo minimo applicabile a ogni progetto. Richiedi una revisione dell'attrezzatura e dell'ispezione specifica per il grado invece di applicare una regola di diametro non supportata.
I fili di plastica possono sostituire i fili di metallo?
A volte, quando carico, Indossare, temperatura, e i requisiti di assemblaggio lo consentono. Convalidare il giunto completo. Inoltre, la sola resistenza del filo metallico non stabilisce la ritenzione di un inserto nella plastica.
Conclusione
Scegli le filettature incorporate valutando insieme i carichi di servizio e la fattibilità del rilascio. Specificare la geometria di accoppiamento, resina, condizioni di ispezione, e la vita attesa. Quindi confrontare i fili di plastica diretti, inserti, e lavorazione sul costo totale. Approvare la produzione solo dopo che i test di idoneità e funzionali supportano il progetto selezionato.


