

La pressofusione multi-slitta rispetto alla pressofusione convenzionale è principalmente un confronto tra attrezzature e layout della macchina. La tua scelta dipende dalla lega, geometria, tolleranze, e volume di produzione. Il multi-slitta merita considerazione per le piccole dimensioni, parti intricate. La pressofusione convenzionale copre una gamma più ampia di dimensioni e può anche produrre caratteristiche complesse.
Qual è la differenza principale?
La pressofusione multi-slitta forma la cavità con diversi blocchi di stampo mobili; gli utensili convenzionali utilizzano due metà principali dello stampo.
In un sistema multi-slitta, diapositive coordinate si avvicinano e si allontanano da direzioni diverse. Gli utensili convenzionali si aprono lungo il loro asse principale, con movimenti core aggiuntivi quando richiesto.
La pressofusione convenzionale può anche utilizzare diapositive. NADCA descrive stampi di produzione che incorporano cavità multiple e nuclei mobili per caratteristiche complesse. La presenza di azioni laterali non rende automaticamente una macchina convenzionale un sistema multi-slitta dedicato. Guida agli strumenti NADCA
Per il tuo progetto, confrontare i layout degli strumenti proposti anziché contare solo le diapositive.
| Fattore | Pressofusione multi-slitta | Pressofusione convenzionale |
| Disposizione degli strumenti | Più blocchi di stampi coordinati | Due metà principali, con guide nucleo opzionali |
| Punto di partenza comune | Piccoli componenti con caratteristiche rivolte in diverse direzioni | Componenti in una gamma di dimensioni più ampia |
| Percorso materiale | Spesso zinco; il magnesio richiede attrezzature adeguate | Zinco, alluminio, o magnesio con attrezzature adeguate |
| Caratteristiche complesse | Diverse direzioni di ritiro possono supportare geometrie complesse | Le diapositive del nucleo possono formare caratteristiche laterali e sottosquadri |
| Precisione dimensionale | Deve essere convalidato per le funzionalità specifiche | Deve essere convalidato per le funzionalità specifiche |
| Lavorazione secondaria | Potrebbe diminuire quando è possibile trasmettere direttamente le funzionalità | Può anche diminuire attraverso un'efficace progettazione del nucleo |
| Costo degli utensili | Dipende dalla disposizione completa dell'utensile e della macchina | Dipende dalle cavità, nuclei, misurare, e requisiti degli strumenti |
| Economia della produzione | Attraente quando la geometria e la potenza si adattano al sistema | Attraente quando capacità e attrezzature si adattano al progetto |
Nessuno dei due processi vince ogni categoria. È necessario un confronto basato sugli stessi requisiti di disegno e accettazione.
Come funzionano i due processi?
Entrambi i processi iniettano metallo fuso in utensili in acciaio riutilizzabili, ma le loro sequenze di apertura e rilascio differiscono.
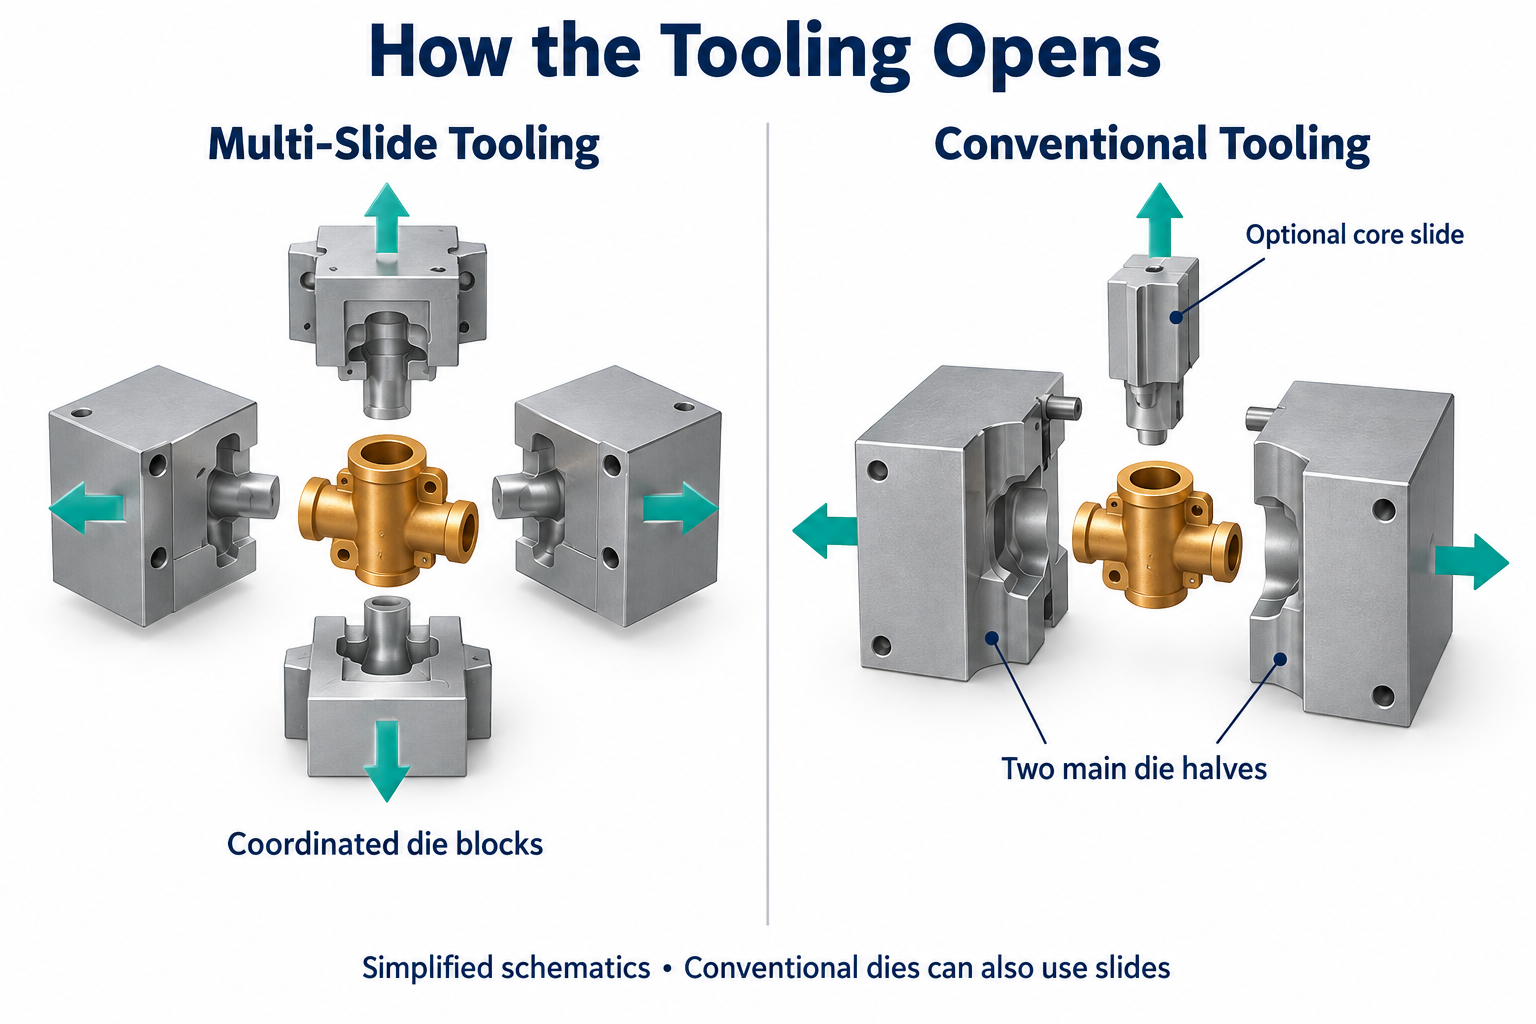
Utensili a più slitte rispetto alle metà dello stampo convenzionali e ad una slitta centrale opzionale
Pressofusione multi-slitta
Una sequenza tipica include:
- I blocchi della matrice si muovono insieme e chiudono la cavità.
- Il sistema di iniezione riempie la cavità con la lega fusa.
- Il metallo si solidifica.
- Le diapositive si ritirano nella sequenza richiesta.
- La fusione si separa dalle attrezzature e procede alle operazioni a valle.
Le configurazioni della macchina variano. Techmire descrive sistemi da quattro a sei diapositive, comprese le disposizioni che supportano la separazione automatica dei corridori.
Queste funzionalità possono ridurre la movimentazione e il lavoro secondario quando la geometria si adatta all'utensileria. Ciò non significa che ogni componente lasci la macchina pronto per l'assemblaggio. Tecnologia Techmire
Pressofusione convenzionale
Gli utensili convenzionali chiudono le loro metà fisse e mobili prima dell'iniezione. Tutti i nuclei mobili entrano nelle posizioni richieste.
Dopo la solidificazione, i nuclei si ritraggono secondo necessità. Il dado si apre, e il getto viene espulso.
Rimozione del cancello, sfacciato, lavorazione, e la finitura segue secondo il tuo disegno. Un utensile convenzionale adatto può fondere caratteristiche che altrimenti richiederebbero la lavorazione.
La multi-slitta è diversa dalla multi-cavità
"Multi-slitta" descrive il movimento dell'utensile. “Multi-cavità” descrive quante cavità contiene uno stampo.
Uno strumento a più diapositive può produrre diversi componenti per scatto. Gli utensili convenzionali possono anche utilizzare più cavità.
Quando si confronta l'output, richiedi sia il conteggio delle cavità che il ciclo produttivo completo. Configurazioni della macchina Techmire
Quali materiali si adattano a ciascun processo?
I vostri requisiti di lega restringono la scelta del processo prima che lo faccia la geometria dell’utensile.
Multi-slitta e convenzionale descrivono le disposizioni degli strumenti. La camera calda e la camera fredda descrivono il modo in cui il metallo entra nello stampo.
Queste classificazioni non dovrebbero essere trattate come intercambiabili.
Zinco
Lo zinco è un candidato importante quando hai bisogno di dettagli complessi, consistenza dimensionale, o finitura decorativa.
NADCA identifica forme complesse, tolleranze strette, e l’idoneità alla placcatura tra i vantaggi della pressofusione di zinco. Tali vantaggi si applicano alla combinazione di lega e processo, piuttosto che esclusivamente agli utensili multi-slitta. Pressofusioni di zinco NADCA
Per un componente di zinco, confronta entrambi i layout degli strumenti se entrambi possono soddisfare le tue esigenze.
Puoi anche rivedere il nostro servizi di pressofusione di zinco durante la preparazione dei requisiti del progetto.
Alluminio
La pressofusione convenzionale a camera fredda è un punto di partenza comune per i componenti in alluminio.
Il metallo viene fuso separatamente e trasferito nel manicotto di iniezione. Uno stantuffo lo forza quindi nello stampo chiuso. Processo NADCA in camera fredda
Non dare per scontato che una macchina multi-slitta progettata per lo zinco possa lavorare la lega di alluminio specificata.
Magnesio
Il magnesio può essere lavorato utilizzando adeguate apparecchiature di pressofusione, compresi i sistemi multi-slitta specializzati.
Techmire elenca le macchine per il magnesio separatamente dalle sue apparecchiature per zinco e piombo. Confermare l'effettiva compatibilità della macchina e della lega del fornitore. Prodotti Techmire
Per entrambi i percorsi di lavorazione, identificare il grado della lega sul disegno. "Zinco,” “alluminio,” o “magnesio” da solo non è sufficiente per un disciplinare di produzione.
Quale processo offre migliori tolleranze e finitura superficiale?
Nessuno dei due processi ha una tolleranza universale o un valore di finitura superficiale.
Un numero di capacità pubblicato significa poco a meno che non si riferisca a una lega comparabile, dimensione, geometria, e metodo di ispezione.
Gli standard di prodotto NADCA riguardano le tolleranze standard, tolleranze di precisione, dimensionamento geometrico, e pressofusione in miniatura separatamente. Ciò è più utile che assegnare un valore di precisione a un intero processo. Specifiche del prodotto NADCA
Per le tue dimensioni critiche, chiedere:
- Quali caratteristiche provengono dallo stesso elemento di utensileria?
- Quali quote attraversano una linea di giunzione o un'interfaccia diapositiva?
- Quali superfici stabiliscono i datum di ispezione?
- I requisiti vengono misurati prima o dopo la finitura?
- Quali caratteristiche richiedono lavorazione?
Il posizionamento della linea di giunzione è importante perché influisce sul modo in cui lo strumento forma il componente. Rivedi quella posizione prima di approvare il concetto di stampo. Guida alla linea di giunzione NADCA
Per superfici cosmetiche, segna le aree visibili sul tuo disegno. Concordare i segni di gate accettabili, linee di separazione, e segni di espulsione.
Se il tuo componente richiede la placcatura, pittura, o lucidatura, includere tali operazioni nel confronto. Una fusione grezza visivamente attraente può comunque richiedere una finitura sostanziale.
Quale processo ha il costo totale inferiore?
Il processo a costo inferiore è quello che consegna le parti finite accettate al costo totale del programma più basso.
Un preventivo inferiore per gli utensili non produce necessariamente un prezzo inferiore del pezzo finito.
Per un confronto pratico, utilizzo:
Costo per parte accettata = Costo totale del programma concordato ÷ Parti accettate consegnate
Includi strumenti, fusione, taglio, lavorazione, finitura, ispezione, e costi di manutenzione concordati. Applicare le stesse ipotesi di imballaggio e consegna a entrambi i preventivi.
Investimenti in attrezzature e volume del programma
Non dare per scontato che gli utensili multi-slitta costino sempre di più.
Una progettazione convenzionale con diversi meccanismi principali può essere più complessa di un'adeguata disposizione a più slitte. Uno strumento convenzionale semplice può anche essere la soluzione più economica.
Richiedi preventivi per gli utensili rispetto alla stessa revisione del disegno, ipotesi di cavità, e il volume del programma previsto.
NADCA identifica l'acciaio per utensili, carico termico, ed erosione tra i fattori di costo degli utensili. Anche la quantità di produzione e la riduzione del lavoro secondario influiscono sull’economia. Costi degli strumenti NADCA
Tasso di produzione
Confronta la produzione oraria accettata invece della velocità della macchina pubblicizzata.
Una relazione di pianificazione utile è:
Produzione accettata = Colpi all'ora × Parti per colpo × Resa
Quindi tenere conto dei tempi di inattività quando si stima la capacità pianificata.
Le specifiche della macchina possono indicare la velocità del ciclo a secco. Questa cifra non include tutti i passaggi necessari per il lancio, Freddo, e gestire il tuo componente reale.
Anche il tempo di solidificazione e le sequenze di movimentazione degli utensili influiscono sul ciclo produttivo. Costi del processo NADCA
Operazioni secondarie
Un processo diventa più attraente quando elimina un'operazione a valle costosa.
Tuttavia, entrambi i percorsi potrebbero ancora richiedere la lavorazione per le interfacce specificate, discussioni, o dimensioni finite. NADCA distingue i componenti che necessitano solo di rifilatura da quelli che richiedono ulteriore elaborazione. Elaborazione secondaria NADCA
Chiedere al fornitore di identificare ogni operazione inclusa nel prezzo unitario. Per ulteriori fattori di quotazione, vedi il nostro Guida ai costi degli utensili per pressofusione.
Quando dovresti scegliere ciascun processo?
Valutare la multi-slitta quando diverse direzioni di ritiro potrebbero semplificare un componente di piccole dimensioni; valutare gli strumenti convenzionali quando la loro capacità si adatta meglio al tuo progetto.
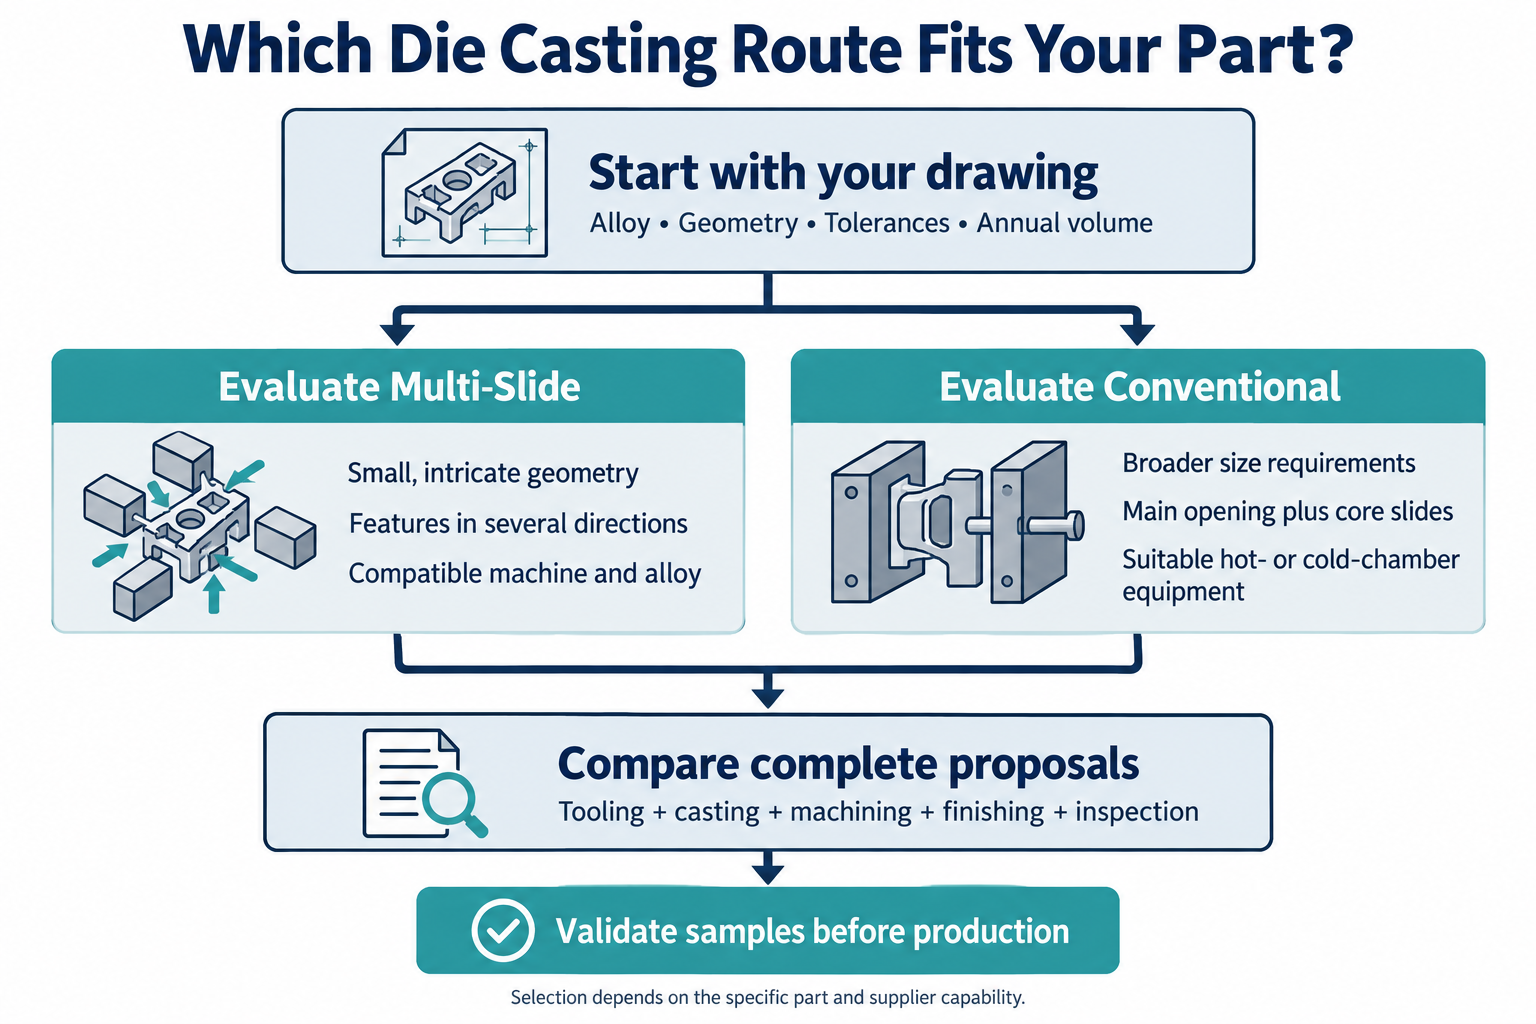
Flusso di lavoro di selezione della pressofusione confrontando la geometria, utensileria, costo totale, e validazione del campione
Gli esempi seguenti sono scenari di selezione, piuttosto che percorsi di produzione garantiti o registrazioni di progetti TOPS.
| Componente di esempio | Itinerario da valutare | Punto di partenza materiale | Domanda principale |
| Corpo del connettore piccolo con aperture laterali | Multislitta e convenzionale | Lega di zinco specificata | È possibile realizzare le aperture senza perforazioni aggiuntive?? |
| Chiusura compatta con diverse funzionalità laterali | Multislitta e convenzionale | Lega di zinco specificata | Quale layout fornisce un rilascio affidabile e una finitura più semplice? |
| Ampio alloggiamento per l'elettronica | Camera fredda convenzionale | Lega di alluminio specificata | La macchina è in grado di accogliere l'utensile e l'area proiettata? |
| Piccolo, copertina semplice | Convenzionale; confrontare le alternative se giustificate | Lega dipendente dall'applicazione | Il movimento aggiuntivo degli utensili fornirebbe un vantaggio misurabile?? |
| Componente di precisione leggero | Attrezzatura adatta al magnesio | Lega di magnesio specificata | Quale fornitore può convalidare la lega e la geometria richieste? |
Quando la funzione Multi-Slide merita uno sguardo più attento
Prendi in considerazione una proposta a più diapositive quando:
- Il tuo componente si adatta alla macchina e alla dotazione di utensili disponibili.
- Diverse funzionalità richiedono direzioni di ritiro diverse.
- Gli strumenti proposti rimuovono il lavoro secondario significativo.
- Il tuo volume ricorrente supporta gli investimenti in attrezzature.
- Il fornitore può dimostrare un piano di produzione e ispezione adeguato.
Evitare di selezionarlo solo perché la parte è piccola. Un semplice componente di piccole dimensioni potrebbe non trarre alcun vantaggio significativo dai movimenti aggiuntivi dell'utensile.
Quando la pressofusione convenzionale ha senso
Considera gli strumenti convenzionali quando:
- Le vostre esigenze in termini di leghe e macchine favoriscono già questo percorso.
- Il componente richiede una dotazione di utensili più ampia.
- La maggior parte delle caratteristiche si adatta alla direzione di apertura principale.
- Un numero gestibile di diapositive principali costituisce le funzionalità rimanenti.
- Il preventivo completo soddisfa i vostri requisiti di costo e qualità.
Non rifiutare gli utensili convenzionali solo perché il tuo pezzo è complesso. Rivedere prima il concetto effettivo dello stampo.
Quando nessuno dei due percorsi è pronto
Ritarda la produzione degli strumenti se il tuo progetto sta ancora cambiando in modo sostanziale.
Per controlli di idoneità anticipati o quantità incerte, confrontare il percorso del prototipo prima di impegnarsi in uno stampo di produzione. Nostro Servizi di lavorazione CNC fornire un'altra opzione per geometrie di prototipi adatte.
Ricordare che i prototipi lavorati non convalidano il comportamento della fusione in produzione.
Cosa dovresti controllare prima di approvare l'attrezzatura?
Approvare uno dei due processi solo dopo aver esaminato il rilascio della funzionalità, dimensioni critiche, e requisiti di accettazione del campione.
Rivedi il progetto per ogni percorso proposto
Utilizzare lo stesso disegno per valutare entrambi i concetti di attrezzatura:
| Caratteristica del progetto | Cosa rivedere |
| Sottosquadri e caratteristiche laterali | Direzione del ritiro, sdoganamento, e sequenza di rilascio |
| Adattamenti critici | Strategia di riferimento e se è necessaria la lavorazione |
| Fori e finestre | Accesso al nucleo, bozza, riempimento, e ispezione |
| Transizioni del muro | Se le sezioni spesse possono essere ridotte o ridistribuite |
| Superfici visibili | Segni di lavorazione e requisiti di finitura accettabili |
| Superfici lavorate | Limite di stock e criteri di accettazione |
Fori e finestre influenzano sia il flusso che il rilascio del metallo. NADCA consiglia di considerare il comportamento di bozza e riempimento durante lo sviluppo di queste funzionalità. Fori e finestre NADCA
Evitare di specificare uno spessore minimo universale della parete in base al nome del processo. NADCA rileva che i limiti di spessore delle pareti non sono regolati da una regola fissa. Guida alle pareti NADCA
Concordare una sequenza di convalida
Una sequenza pratica di approvazione è:
- Conferma la revisione del disegno, lega, domanda annuale, e la vita del programma.
- Esaminare il layout degli strumenti proposto e le operazioni secondarie.
- Concordare dimensioni critiche e metodi di ispezione.
- Produrre campioni utilizzando il percorso di produzione previsto.
- Controlla le dimensioni, fine, e le prestazioni funzionali richieste.
- Approvare il processo e la documentazione prima delle consegne regolari.
Richiedi prove pertinenti alla tua parte, piuttosto che una dichiarazione generale di “alta precisione”.
Se la tenuta alla pressione è importante, definire le condizioni della prova di tenuta e il limite di accettazione. Se l'apparenza conta, stabilire un riferimento visivo concordato.
Domande frequenti
La tua scelta finale dovrebbe seguire il disegno, piano di produzione, e i risultati della convalida piuttosto che l'etichetta del processo.
La pressofusione a più slitte è uguale alla pressofusione a quattro slitte?
Quattro diapositive descrivono una disposizione particolare. Multi-slide è un termine più ampio, e le configurazioni delle apparecchiature variano.
Chiedere al fornitore di mostrare i movimenti dell'attrezzatura proposti.
La pressofusione convenzionale può produrre sottosquadri??
SÌ, nuclei mobili adatti possono formare determinati sottosquadri e caratteristiche laterali.
La geometria deve consentire il ritiro delle anime e del getto finito.
La pressofusione multi-slitta è sempre più precisa?
NO. La precisione deve essere valutata per la dimensione specifica e la disposizione degli utensili.
Richiedi un piano di ispezione concordato per le tue funzionalità critiche.
La pressofusione multi-slitta è adatta solo per lo zinco?
NO. Esistono anche attrezzature specializzate per il magnesio e altre leghe compatibili.
Confermare la macchina effettiva e la lega specificata prima di presumere la fattibilità.
La funzione Multi-Slide elimina la lavorazione CNC?
A volte riduce la lavorazione fondendo direttamente le caratteristiche.
Le tue tolleranze finite, discussioni, e le superfici funzionali determinano quali operazioni rimangono necessarie.
Gli stampi multi-slitta sono sempre più costosi?
NO. Confronta proposte complete di utensili per lo stesso componente.
Meccanismi di scorrimento, conteggio delle cavità, convalida, e i requisiti di manutenzione influenzano il preventivo.
Esiste un peso massimo universale delle parti?
Nessun limite di peso unico definisce ogni macchina multi-slitta.
Verificare la capacità di tiro della macchina proposta, busta degli utensili, e requisiti di bloccaggio.
Quale quantità di produzione giustifica entrambi i processi?
Non esiste un minimo universale che renda economico uno dei due processi.
Confronta l'investimento in attrezzature e il costo delle parti finite nel volume di programma previsto.
Discuti il tuo progetto di pressofusione con precisione TOPS
TOPS Precision offre pressofusione, realizzazione di stampi, e servizi di lavorazione CNC per componenti personalizzati.
Puoi usare il nostro Die Services di casting per iniziare una discussione basata sul disegno sul materiale, utensileria, e requisiti di finitura.
Scegli il percorso che soddisfa le tue esigenze di pezzi finiti a un costo di produzione sostenibile. Una proposta di strumenti dettagliata e campioni convalidati forniscono una base più solida di una tabella comparativa generica.
Contattaci con il tuo disegno 2D, 3Modello D., lega, volume annuo, e la durata prevista del programma. Includere tolleranze critiche, finitura superficiale, e requisiti di ispezione in modo da poter esaminare il tuo progetto.


