



Il sovrametallo di placcatura della filettatura è lo spazio dimensionale riservato prima di depositare un rivestimento su una filettatura lavorata. Definire il rivestimento e l'incastro finito. Quindi concordare i limiti di lavorazione e l'ispezione finale. Altrimenti, un filo che passa prima della placcatura potrebbe diventare troppo stretto durante il montaggio.
Parti filettate e calibri concettuali. Il colore non identifica un rivestimento; non la produzione effettiva di TOPS.
Perché la placcatura modifica l'adattamento della filettatura
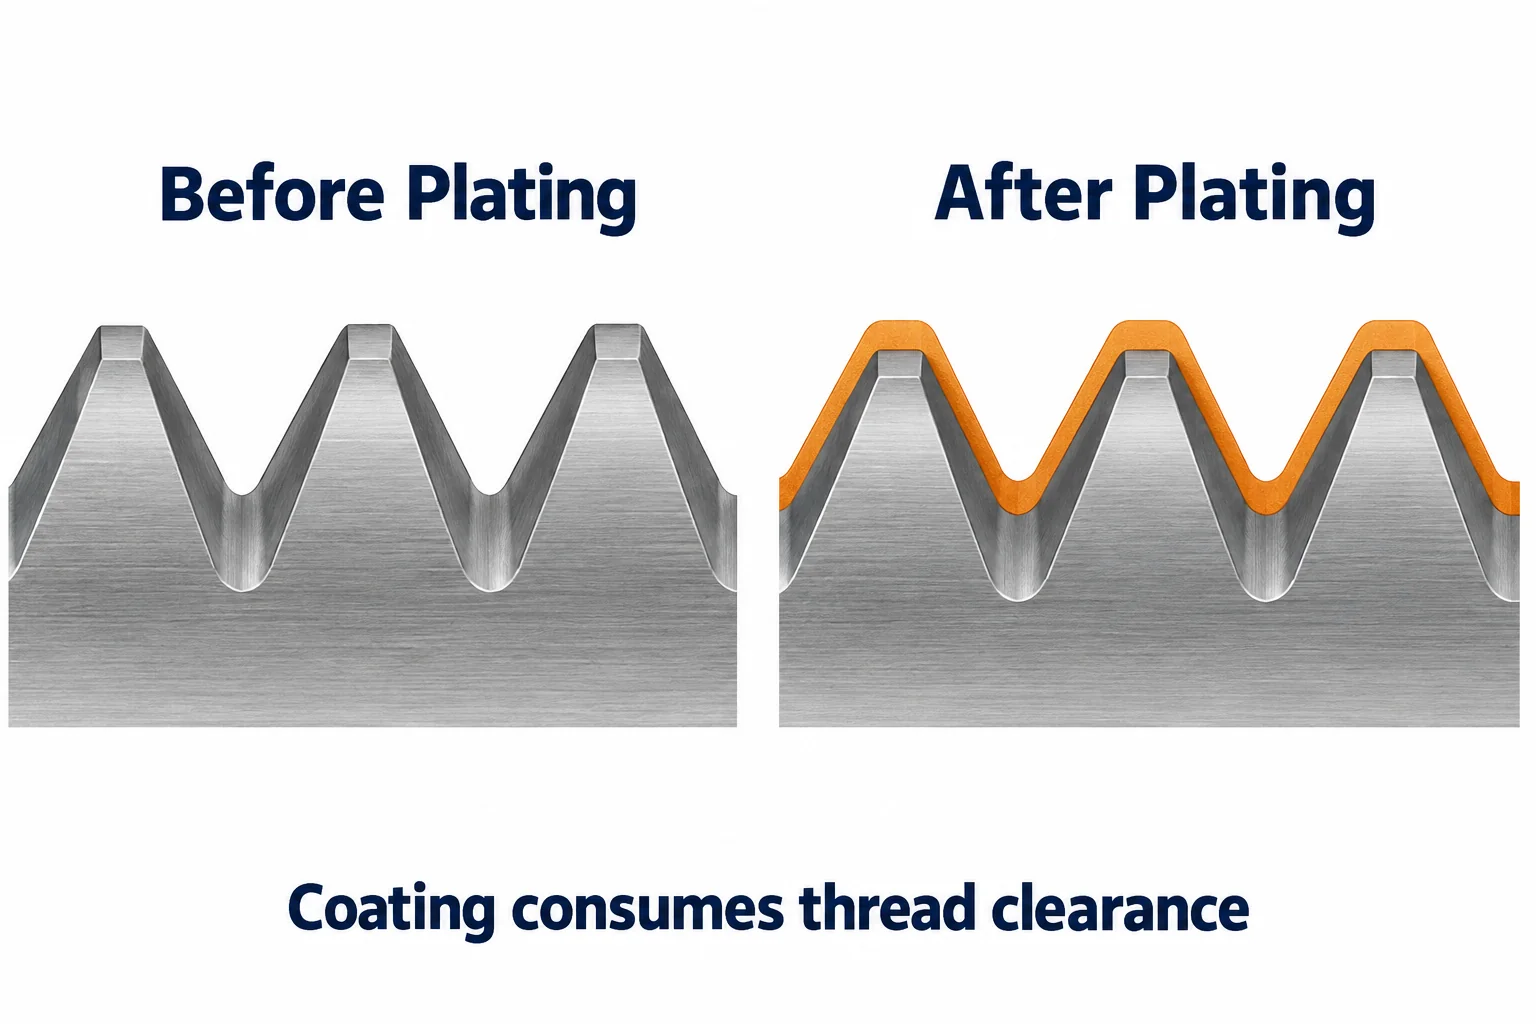
Il rivestimento depositato occupa spazio sui fianchi della filettatura e riduce lo spazio disponibile tra i componenti accoppiati.
Su un thread esterno, il materiale aggiunto aumenta la dimensione effettiva della filettatura. All'interno di un foro filettato, il materiale depositato riduce lo spazio disponibile. La placcatura di entrambi i componenti può consumare spazio su entrambi i lati dell'assieme.
Il diametro primitivo è importante perché i fianchi della filettatura stabiliscono l'impegno. Misurare solo un diametro maggiore esterno non può stabilire l’adattamento funzionale finale. Il piano di ispezione deve riguardare la geometria della filettatura specificata.
Utilizza il nostro guida alla progettazione della filettatura della vite della macchina per la terminologia di base. Questo articolo si concentra sul rivestimento depositato e sull'accettazione dopo la finitura, piuttosto che un design generale della filettatura.
Stima l'accumulo di thread senza trattarlo come una garanzia
Per una filettatura ideale a 60 gradi, Lo spessore uniforme del fianco depositato cambia il diametro primitivo di circa quattro volte tale spessore.
Catalogo tecnico di Thread Check spiega questo 4:1 relazione per thread comuni a 60 gradi. È una relazione di pianificazione geometrica, non una specifica completa di lavorazione o calibro.
Per esempio, assumere uno spessore depositato uniforme di 5 micrometri sui fianchi di una filettatura esterna. L'aumento stimato del diametro primitivo è 20 micrometri, O 0.020 mm.
Se il tuo processo illustrativo deposita invece localmente 5–8 micrometri, il corrispondente aumento stimato è compreso tra 20 e 32 micrometri. Questi spessori esemplificativi inventati spiegano il calcolo; non costituiscono una specifica di rivestimento consigliata.
Le dimensioni iniziali consentite devono comunque tenere conto dei limiti effettivi della filettatura e della distribuzione del rivestimento. Non sottrarre semplicemente un valore nominale da ogni dimensione della filettatura.
Per filettature interne, la deposizione di materiale diminuisce il diametro primitivo disponibile. Rivedi la coppia di accoppiamento anziché calcolare ciascun componente in modo indipendente.
Mantieni la formula entro il suo ambito
Il rapporto assume il profilo indicato e la deposizione uniforme sui fianchi interessati. Lo spessore reale del rivestimento può variare in base alla posizione e alla geometria.
Non applicare automaticamente la stessa stima alle filettature dei tubi rastremati, altri angoli del fianco, o trattamenti di conversione. L'anodizzazione comporta un comportamento di crescita diverso rispetto alla placcatura metallica depositata. Controlla le sue dimensioni separatamente.
Definire la filettatura finita prima di scegliere i limiti di lavorazione
Il disegno dovrebbe distinguere i requisiti di accettazione finale dalle dimensioni utilizzate per controllare la lavorazione prima del rivestimento.
| Requisito | Cosa specificare | Perché è importante |
|---|---|---|
| Identità del filo | Standard, dimensione nominale, pece, manualità, e classe del thread | Stabilisce la geometria e l'adattamento richiesti |
| Condizione di accettazione | Se i limiti si applicano dopo il sistema di finitura completo | Previene il disaccordo su quando effettuare l'ispezione |
| Sistema di rivestimento | Metallo depositato, gamma di spessori, post-trattamenti, e superfici interessate | Definisce la variazione dimensionale da valutare |
| Componente di accoppiamento | La sua classe di thread, fine, e la durata del fidanzamento | La liquidazione appartiene alla coppia assemblata |
| Ispezione | Indicatori richiesti, metodi, copertura, e reporting | Rende misurabile l'accettazione |
Per elementi di fissaggio metrici ISO, rivedere i requisiti applicabili in ISO 4042. Il suo campo di applicazione riguarda i sistemi di rivestimento elettrolitico per elementi di fissaggio; non governa automaticamente ogni componente filettato personalizzato.
Indicare l'edizione e le modifiche previste contrattualmente. Evitare di sostituire la specifica applicabile con un riepilogo del catalogo.
Non dare per scontato che una classe di filettatura copra qualsiasi rivestimento
Una designazione di tolleranza può fornire un'indennità, ma la sua idoneità dipende dalle dimensioni, pece, rivestimento, e requisiti finali. I fili piccoli o fini possono avere uno spazio dimensionale limitato.
Le risorse Bossard per la protezione dalla corrosione includono indicazioni sullo spessore del rivestimento per filettature metriche ISO. Utilizza i dati tecnici rilevanti con il tuo disegno e la revisione del processo.
Scegli tra mascheramento di compensazione e lavorazione successiva
Scegli il percorso di produzione in base a dove è richiesto il rivestimento e come deve funzionare l'assemblaggio finito.
| Itinerario | Quando valutarlo | Limitazione da risolvere |
|---|---|---|
| Macchina con margine di rivestimento approvato | Le filettature devono mantenere il rivestimento depositato specificato | Lo spessore locale e i limiti iniziali necessitano di controllo |
| Mascherare il filo durante la spalmatura | È consentito un filo non rivestito | I limiti di copertura e la protezione dalla corrosione necessitano di approvazione |
| Lavorare il filo dopo il rivestimento | La lavorazione finale è consentita dal progetto | Il taglio rimuove il rivestimento dalle superfici interessate |
| Rivedere la finitura o adattarla | Il rivestimento originale e i limiti della filettatura sono incompatibili | Sono necessarie l'approvazione tecnica e la convalida dell'assemblaggio |
Il mascheramento dovrebbe essere una decisione del disegno, non una soluzione alternativa non documentata in officina. Identificare le superfici mascherate e le condizioni al contorno accettabili.
Tagliare o inseguire una filettatura placcata può esporre il metallo di base e creare detriti. Potrebbe modificare le prestazioni di corrosione o violare i requisiti di rivestimento. Richiedere l'approvazione prima di trattarla come una riparazione.
Per la finitura generale dello sfondo, vedi il nostro guida per la zincatura. La protezione anticorrosione richiesta e l'adattamento della filettatura devono rimanere compatibili.
Coordinare l'officina meccanica e il fornitore di placcatura
Entrambi i fornitori necessitano degli stessi requisiti di filo finito e di un metodo concordato per controllare la variazione del rivestimento.
Inviare le specifiche del rivestimento durante il preventivo anziché aggiungerle dopo la lavorazione. Identificare i fori filettati ciechi, coinvolgimento profondo, piccoli diametri, e superfici che necessitano di particolare attenzione.
Chiedere dove verrà misurato lo spessore e in che modo tale posizione rappresenta il filo funzionale. Una misurazione su una superficie piana accessibile potrebbe non descrivere la deposizione in profondità all'interno di un foro.
Concordare come verranno gestite le parti, pulito, protetto, e identificati attraverso l'elaborazione esterna. Collegare i registri dei rivestimenti e i rapporti di ispezione al lotto effettivo.
Per acciaio ad alta resistenza, esaminare inoltre i controlli applicabili sull'infragilimento da idrogeno con lo specialista della finitura. Un risultato di adattamento soddisfacente della filettatura non stabilisce la conformità con ogni requisito di materiale o rivestimento.
Ispezionare il filo dopo la finitura completa
L'ispezione finale dovrebbe verificare la condizione della filettatura specificata dopo tutte le fasi finali che influiscono sul componente consegnato.
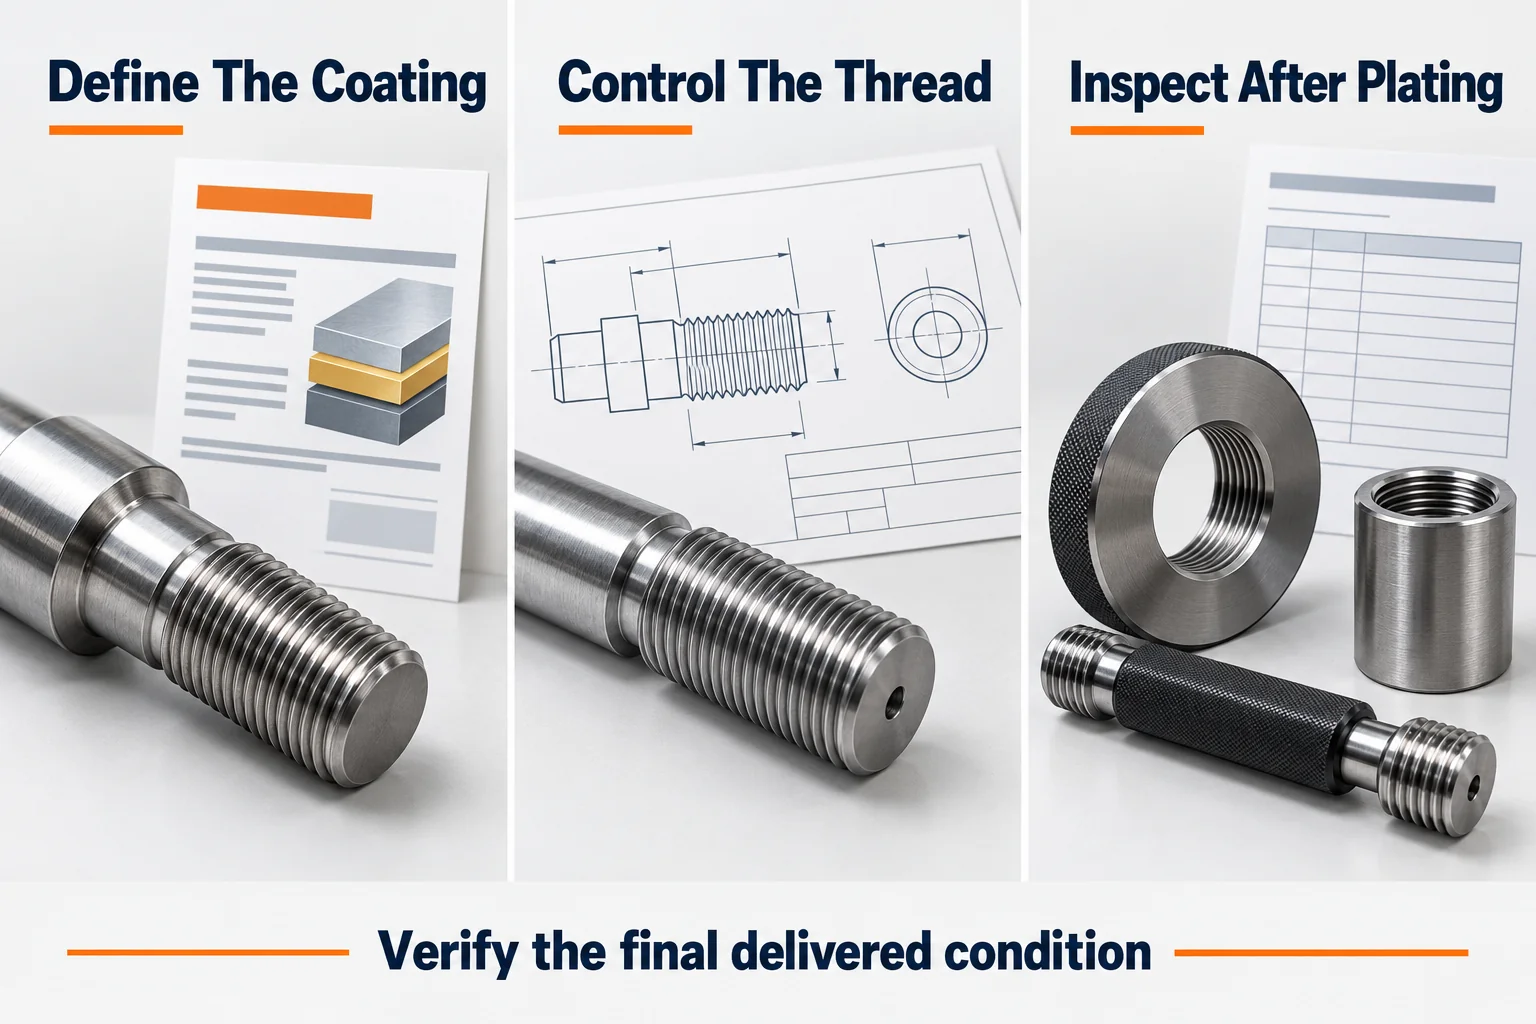
Utilizzare i calibri di filettatura calibrati appropriati e la procedura di accettazione per il disegno. Distinguere i calibri del processo di pre-placcatura dai calibri di accettazione finale. I loro scopi e limiti possono differire.
Non forzare un calibro in una filettatura stretta. Esaminare l'accumulo di rivestimento, Burrs, contaminazione, errori del profilo, o danni prima di modificare il processo.
| Controllo | Prove che fornisce | Limite importante |
|---|---|---|
| Misurazione del filo pre-placcatura | Controllo della condizione iniziale della lavorazione | Non stabilisce l'adattamento finale |
| Misurazione dello spessore del rivestimento | Spessore del deposito nelle posizioni misurate | Potrebbe non rappresentare ogni fianco della filettatura |
| Misurazione finale del filo | Conformità all'interno della procedura del misuratore selezionata | Non stabilisce l'adesione del rivestimento o la durata della corrosione |
| Prova di assemblaggio rappresentativo | Montare con il componente di accoppiamento specificato | Non sostituisce l'accettazione dimensionale |
Definire il campionamento o l'ispezione completa in base al rischio e al piano di qualità concordato. Conservare i campioni identificati quando supportano l'approvazione del processo. Riconvalidare le modifiche rilevanti al materiale, fornitore di rivestimenti, o limiti di lavorazione.
Cosa fare quando le filettature placcate diventano strette
Esaminare le dimensioni iniziali, condizione del rivestimento, e il metodo di accettazione prima di selezionare un'azione correttiva.
Primo, confermare la revisione del disegno, identità del filo, e condizioni del manometro. Quindi confrontare i dati relativi alla pre-placcatura con le misurazioni finali e il rapporto sul rivestimento.
Ispeziona l'ingresso, fianchi del filo, e la lunghezza dell'impegno per la rugosità, noduli, patatine, o danni. Controllare se entrambe le parti accoppiate hanno ricevuto un rivestimento non contabilizzato.
Contenere le parti interessate mentre viene esaminata la causa. Qualsiasi spogliamento, sostituzione, o la rilavorazione della filettatura necessita di approvazione in base ai requisiti dimensionali e dei materiali. Non dare per scontato che una noce che scorre su un campione stabilisca l'accettazione del lotto.
Domande frequenti sulla tolleranza di placcatura della filettatura
Il margine di filettatura deve seguire il profilo specificato, sistema di rivestimento, e condizione di accettazione finita.
Lo spessore della placcatura è uguale alla crescita del diametro primitivo
NO. Per una deposizione uniforme ideale su comuni filettature a 60 gradi, la variazione stimata del diametro primitivo è circa quattro volte lo spessore del fianco. Confermare l'applicabilità prima di impostare i limiti di lavorazione.
Puoi placcare le filettature interne
Potrebbe essere fattibile, ma la copertura e il controllo dimensionale dipendono dalla geometria e dal processo. Chiedere al fornitore di finitura di rivedere la profondità, accesso, requisiti di spessore, e luoghi di ispezione.
Il passaggio di un calibro prima della placcatura garantisce l'adattamento finale
NO. Il rivestimento modifica la geometria finita. Ispezionare nuovamente dopo la sequenza di finitura richiesta utilizzando il metodo di accettazione finale concordato.
Dovresti sempre mascherare i fori filettati
NO. Mascherare solo quando il disegno consente un filo non rivestito e definisce limiti accettabili. Alcune applicazioni richiedono un rivestimento protettivo su tali superfici.
Puoi inseguire un filo dopo la placcatura
Solo con un processo approvato che preservi la condizione finale richiesta. La fresatura può rimuovere il rivestimento e creare contaminazione. Esaminare prima la corrosione e le conseguenze dimensionali.
Richiedi una revisione della filettatura CNC placcata a TOPS
Puoi chiedere a TOPS di esaminare insieme i requisiti di lavorazione e finitura per il tuo componente filettato personalizzato.
Nostro Servizi di lavorazione CNC coprire parti fresate e tornite personalizzate. Confermare il percorso di rivestimento, responsabilità dei fornitori, e ambito di ispezione finale per il tuo progetto.
Invia il disegno, materiale, specifica della filettatura, sistema di rivestimento, informazioni sulla parte di accoppiamento, e la quantità dell'ordine. Identificare i requisiti di accettazione finali ed eventuali restrizioni di mascheramento.
Richiedi una revisione della parte filettata per discutere il sovrametallo di lavorazione, sequenza di finitura, piano di ispezione, e citazione insieme.

