



La sbavatura dei fori trasversali rimuove il metallo indesiderato nei passaggi forati intersecanti all'interno di una parte lavorata. È necessario un metodo che raggiunga la giunzione senza danneggiare la dimensione del foro, superfici sigillanti, o geometria del flusso. Questa guida spiega come specificare, confrontare, e verificare che funzioni prima di ordinare parti CNC.
Immagine in primo piano: illustrazione concettuale di componenti forati a croce. La dimensione della bava è esagerata per la visibilità; non la produzione effettiva di TOPS.
Perché la sbavatura a foro trasversale necessita di un requisito separato
Un ingresso di foro accessibile e un'intersezione di foro nascosta richiedono piani di sbavatura e ispezione diversi.
La perforazione può lasciare un sottile labbro attaccato dove il trapano si rompe in un altro passaggio. Uno smusso esterno non lo rimuove necessariamente. La giunzione potrebbe trovarsi dietro i thread, all'interno di un lungo foro, o oltre l'accesso visivo diretto.
In un passaggio fluido, i frammenti sciolti possono viaggiare a valle. In un'assemblea, una bava interna potrebbe ostacolare l'inserimento o danneggiare la superficie di accoppiamento. I tuoi requisiti dovrebbero seguire quelle modalità di fallimento.
Il nostro generale guida alla lavorazione delle bave spiega metodi più ampi di rimozione delle bave. Qui, la decisione riguarda i fori intersecanti nascosti piuttosto che la normale finitura dei bordi esterni.
Identifica ogni incrocio prima di richiedere un preventivo
Il tuo disegno dovrebbe identificare le giunzioni interne che richiedono un trattamento e una verifica dei bordi controllati.
Mostra i diametri del foro principale e del foro trasversale, posizioni, angoli di intersezione, e vie di accesso. Identificare le intersezioni sfasate e le filettature vicine. Includere la qualità del materiale, Trattamento termico, rivestimento, e requisiti dimensionali finali.
| Caratteristica della parte | Perché è importante | Cosa chiarire |
|---|---|---|
| Piccolo foro trasversale che entra in un foro più grande | La portata e il contatto dell'utensile variano attorno alla giunzione | Quale apertura fornisce l'accesso |
| Diametri del foro simili | La geometria dell'intersezione può limitare gli strumenti convenzionali | Se è necessario uno strumento dedicato |
| Intersezione sfalsata o angolata | Il bordo non è un semplice cerchio piatto | Se il metodo copre l'intero bordo |
| Valvola di precisione o foro del cuscinetto | Il contatto abrasivo può influenzare le superfici funzionali | Modifiche consentite di dimensioni e finiture |
| Passaggio cieco o foro di accesso tappato | Bave e detriti possono rimanere intrappolati | Percorso di pulizia e accesso per ispezione |
Non specificare solo le bocche visibili dei fori trasversali. Numerare le giunzioni interne su una vista in sezione o su una mappa di ispezione. Concordare come il fornitore identificherà ciascun incrocio nei suoi registri.
Specificare la condizione del bordo senza arrotondamento eccessivo
Una specifica utile definisce il materiale residuo accettabile e la rimozione consentita dei bordi in corrispondenza di ciascuna giunzione funzionale.
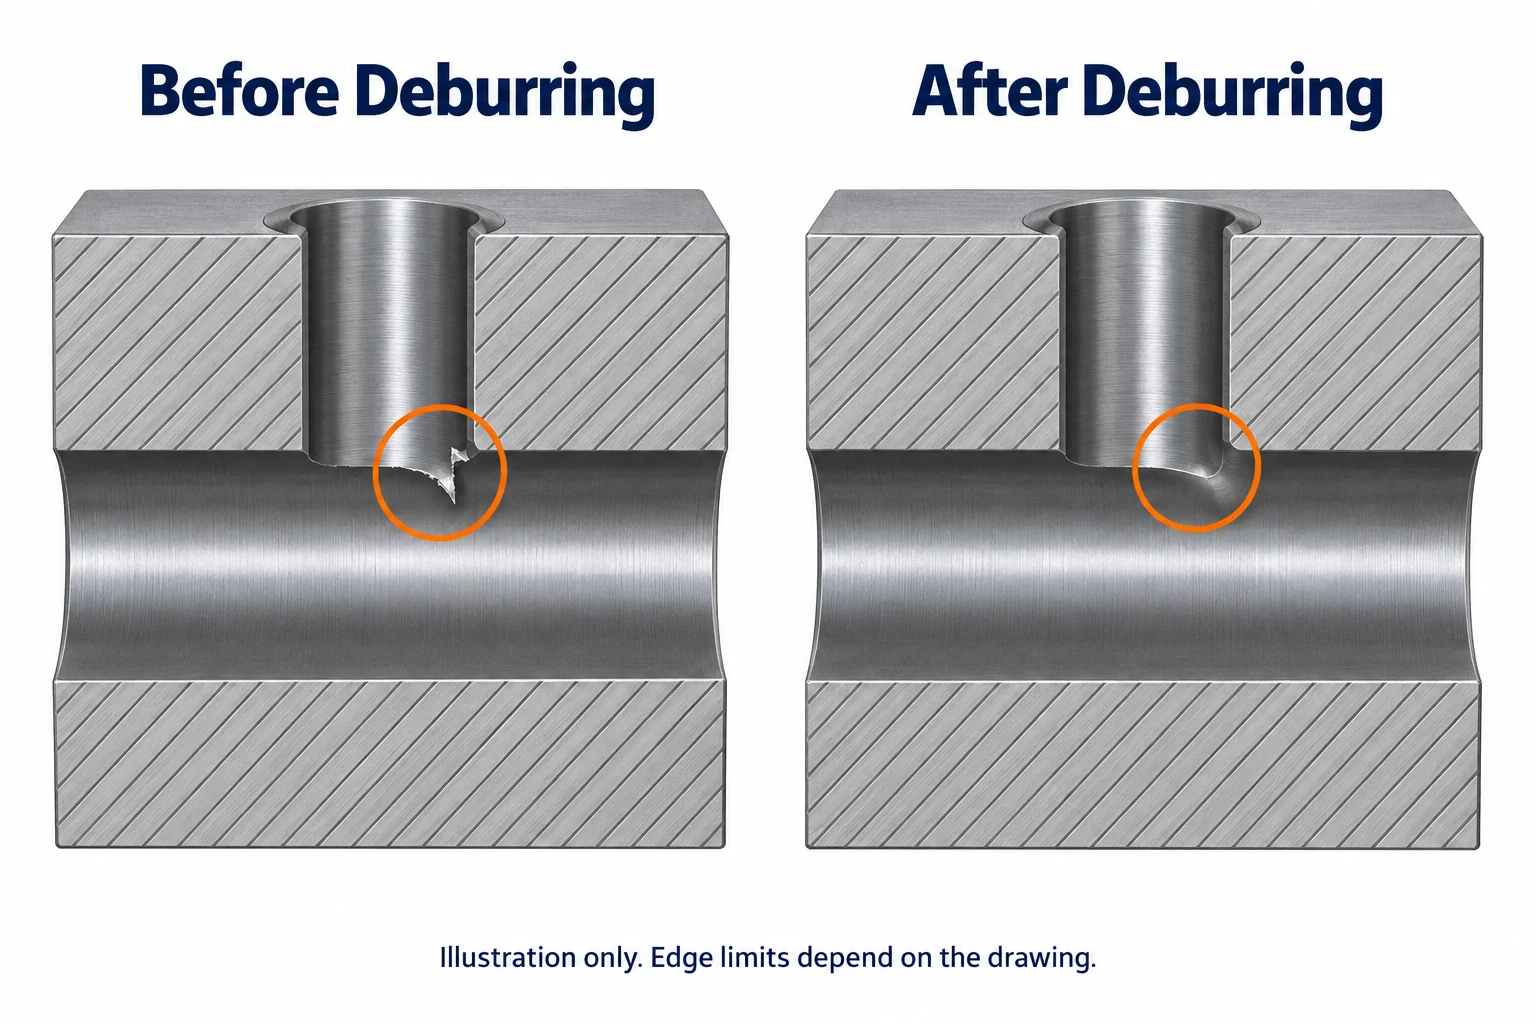
"Sbavare tutti i bordi" comunica l'intento ma può lasciare incerta l'accettazione. Descrivere se materiale sfuso, proiezioni allegate, o residui taglienti non sono accettabili. Specificare l'interruzione del bordo o il raggio consentito in cui la geometria influisce sulla funzione.
Evitare di inventare un'altezza o un raggio massimo universale della bava. I limiti adatti dipendono dalla parte, il fluido circola, componenti di accoppiamento, e capacità di ispezione. Una miscelazione eccessiva può anche danneggiare un bordo di dosaggio o ridurre la zona di sigillatura.
Rimozione separata delle bave dalla pulizia. La rimozione di un labbro attaccato può creare particelle che richiedono ancora estrazione e pulizia. Un bordo dall'aspetto liscio non dimostra che il passaggio sia pulito.
Confronta i metodi di sbavatura dei fori incrociati
Scegli il processo utilizzando l'accesso, materiale, condizione di bava, cambiamenti superficiali consentiti, e quantità di produzione insieme.
| Metodo da valutare | Punto di partenza utile | Limitazione alla revisione |
|---|---|---|
| Strumento meccanico dedicato | Giunzioni accessibili ripetibili | La geometria dell'utensile deve adattarsi all'intersezione effettiva |
| Levigatura abrasiva flessibile | Fori accessibili che necessitano di raccordatura dei bordi | Finitura forata, cambiamento dimensionale, e la pulizia necessitano di controllo |
| Sbavatura ad energia termica | Passaggi interni complessi con bave adeguate | Compatibilità materiale, rimozione dei residui, e qualificazione |
| Sbavatura elettrochimica | Bordi delle parti conduttive selezionati | Accesso agli elettrodi, manipolazione degli elettroliti, e controllo dimensionale |
| Sbavatura interna manuale | Funzionalità accessibili e lavoro di sviluppo | Accesso operatore, coerenza, e tempo di verifica |
Sbavatura meccanica dedicata
Gli utensili meccanici rimuovono le bave attraverso il contatto di taglio controllato. L'idoneità dipende dal rapporto alesaggio, offset, angolo, e accesso allo strumento.
Informazioni sugli utensili per fori trasversali di HEULE descrive diverse soluzioni per particolari geometrie di intersezione. Trattate questi involucri applicativi come input per la selezione degli strumenti piuttosto che come promesse per ogni foro trasversale.
Chiedi se lo strumento può raggiungere l'intera circonferenza della tua giunzione. Controllare il gioco della lama, rimozione del chip, usura degli utensili, e superfici finite vicine.
Levigatura abrasiva flessibile
L'affilatura flessibile può sbavare le intersezioni forate a croce modificando al contempo le condizioni della superficie del foro. La scelta dell'utensile e le condizioni operative richiedono la convalida del materiale e della geometria.
La guida cross-hole di Brush Research descrive questa applicazione e sottolinea la lubrificazione appropriata. Non dare per scontato che un utensile di finitura corregga la forma del foro o rimuova ogni sbavatura pesante.
Controllare il foro dopo la lavorazione. Specificare eventuali restrizioni sulla rugosità, fusione dei bordi, residuo abrasivo, e cambiamento dimensionale. Concordare la pulizia prima dell'ispezione finale o del montaggio.
Processi termici ed elettrochimici
Processi specializzati possono raggiungere caratteristiche difficilmente accessibili con un utensile da taglio. Richiedono ancora l'approvazione specifica per l'applicazione.
La guida applicativa multiforme di Extrude Hone descrive la sbavatura termica per passaggi interni. Valutare la risposta materiale, dimensione della bava, successiva pulizia, e le funzionalità protette prima di sceglierlo.
Sbavatura elettrochimica utilizza la rimozione localizzata del materiale elettrochimico sulle parti conduttrici. Chiedere al fornitore del processo di rivedere il posizionamento degli elettrodi, rimozione involontaria, condizione della superficie, e controllo dei residui.
Nessuno dei due processi dovrebbe essere considerato disponibile per il tuo ordine senza la conferma esplicita del fornitore. Includere le responsabilità del subappaltatore e i costi di convalida nel preventivo.
Pianificare la sbavatura all'interno della sequenza di produzione
La sequenza del processo dovrebbe impedire che le operazioni successive creino bave o intrappolano la contaminazione all'interno della parte finita.
Iniziare con la sequenza di foratura e le condizioni dell'utensile. Ridurre la formazione di bave può semplificare la rimozione, ma non elimina la necessità di verifica.
Concordare se la sbavatura avviene prima o dopo il trattamento termico, rifiniture di precisione, e rivestimento. Considera la durezza del materiale, stabilità dimensionale, accesso, e qualsiasi superficie che il processo potrebbe influenzare.
Per esempio, la lavorazione di finitura dopo la sbavatura può creare un'altra bava nella stessa giunzione. L'installazione dei tappi prima della pulizia può limitare l'accesso. Il percorso approvato dovrebbe identificare queste dipendenze.
Utilizzare questa sequenza come quadro di pianificazione:
- Lavorare i passaggi utilizzando il percorso concordato.
- Rimuovere le bave utilizzando un metodo convalidato.
- Completare le operazioni successive che interessano l'incrocio.
- Pulire i passaggi interni accessibili attraverso punti di accesso definiti.
- Ispezionare il bordo finale, foro, e requisiti di pulizia.
- Proteggere il componente accettato durante lo stoccaggio e la spedizione.
Adatta la sequenza al tuo progetto reale. Convalidare la condizione finale consegnata anziché solo un'operazione intermedia.
Verificare separatamente i bordi interni e la pulizia
Ispezione dei bordi, controllo dimensionale, e i test di pulizia rispondono a diverse domande su un componente con foratura incrociata.
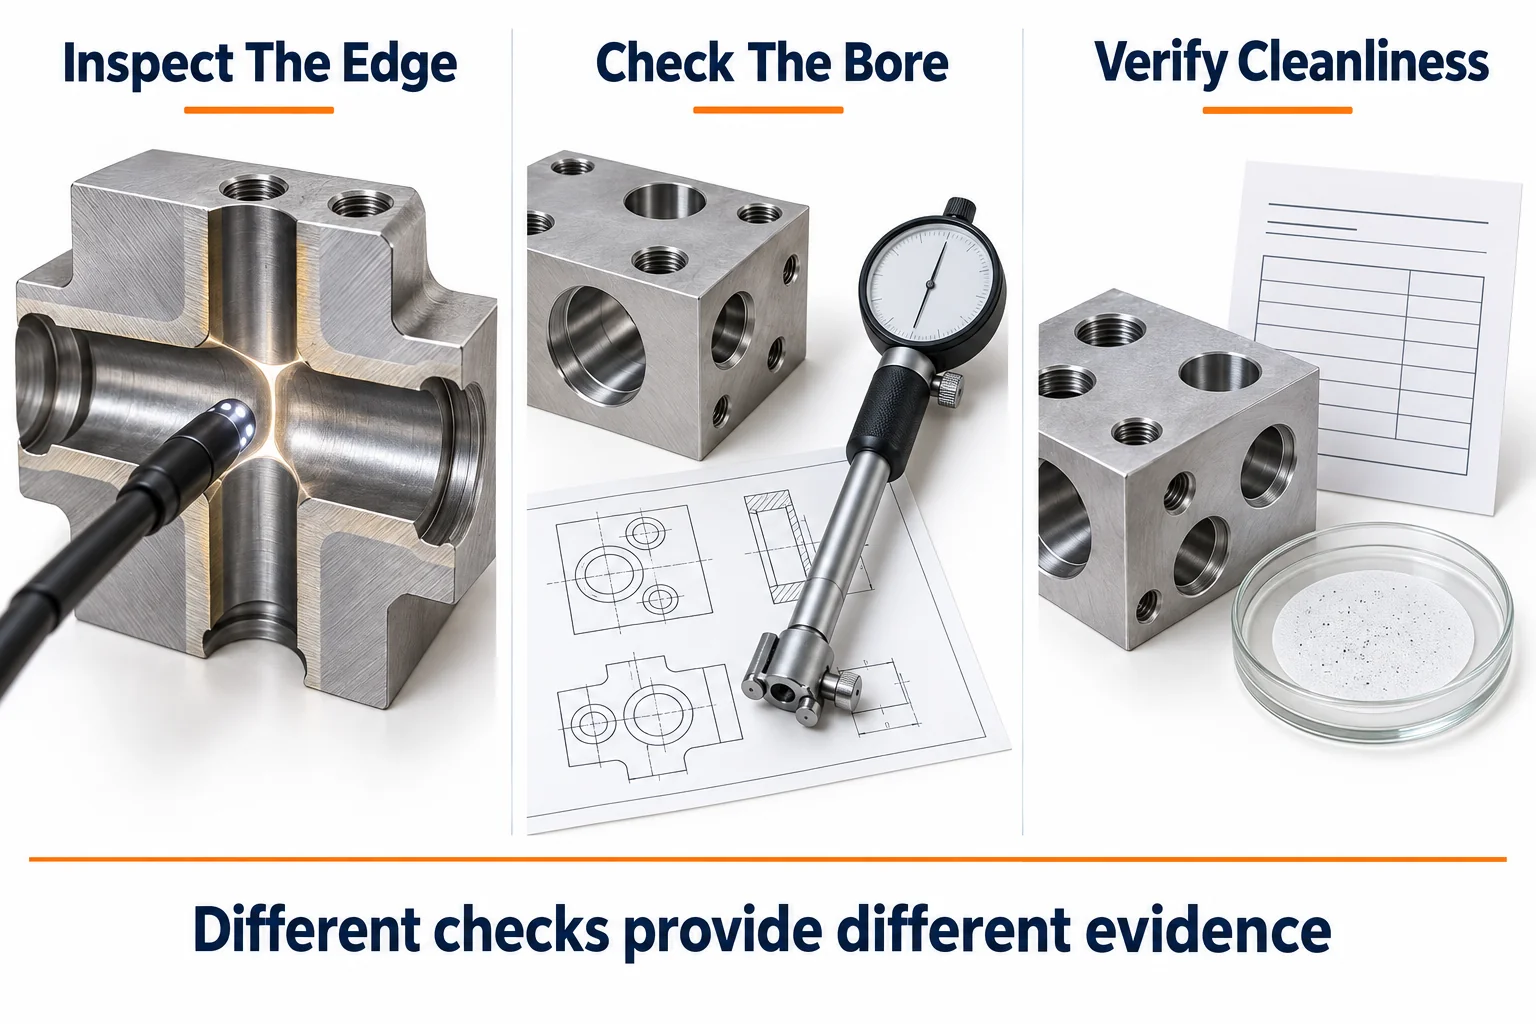
| Prova | Cosa aiuta a stabilire | Ciò che non stabilisce da solo |
|---|---|---|
| Immagini del periscopio | Condizioni visibili agli incroci accessibili | Copertura completa dietro gli angoli ciechi |
| Sezionamento dello sviluppo | Condizioni dettagliate dei bordi sul campione sezionato | Le condizioni di ogni parte della produzione futura |
| Misurazioni del foro | Dimensioni e caratteristiche geometriche specificate | Assenza di particelle sciolte interne |
| Test di pulizia concordato | Contaminazione secondo il metodo di estrazione e analisi specificato | Geometria del tagliente o resistenza dell'attacco della bava |
| Test funzionale | Prestazioni nelle condizioni di prova definite | Ogni possibile difetto latente |
Per l'accettazione visiva, definire l'illuminazione, direzione di visione, ingrandimento ove rilevante, e immagini di riferimento. Richiedere viste sufficienti per coprire l'incrocio identificato. Mantieni l'identità del campione collegata al record.
Per la pulizia, definire il metodo di estrazione e i criteri di accettazione prima del preventivo. Dimensione delle particelle dello stato, quantità, massa, o altre misure solo quando richiesto dalla tua candidatura. Una generica dichiarazione “pulita” non può sostituire un test concordato.
Se l'ispezione non riesce a raggiungere in modo affidabile una caratteristica, risolvere tale limitazione prima dell'approvazione della produzione. Potrebbe essere necessario il sezionamento rappresentativo, un diverso metodo di ispezione, o una modifica al design.
Comprendere cosa determina i costi di sbavatura dei fori incrociati
Il costo segue l'accessibilità delle funzionalità, sviluppo del processo, movimentazione della produzione, pulizia, e le prove necessarie per il rilascio.
Un numero maggiore di incroci può aumentare il tempo di ciclo e la copertura delle ispezioni. Le funzionalità difficili da raggiungere potrebbero richiedere strumenti personalizzati o elaborazione esterna. I requisiti di foro stretto possono aggiungere misurazioni prima e dopo la sbavatura.
Confronta le citazioni utilizzando lo stesso ambito. Includere lo sviluppo degli strumenti, approvazione del campione, pulizia, rapporti di ispezione, e tracciabilità dei lotti. Un preventivo per la sbavatura manuale esterna non equivale al controllo del bordo interno validato.
Per modificare disegni o piccole versioni, rivedere i costi di sviluppo separatamente dai prezzi delle parti ripetute. Per una produzione stabile, discutere le ipotesi sulla durata dell'utensile e come verrà monitorata l'usura.
Domande frequenti
I tuoi requisiti di accettazione dovrebbero distinguere la bava, il bordo finito, la noia, e contaminazione residua.
Uno smusso di ingresso è sufficiente per un foro trasversale
Generalmente, uno smusso d'ingresso indirizza l'apertura accessibile. Non stabilisce la condizione in cui due fori interni si intersecano. Identificare quella giunzione separatamente.
L'aria compressa può rimuovere le bave interne
L'aria compressa potrebbe spostare alcuni trucioli sciolti. Non rimuove in modo affidabile il metallo attaccato né dimostra la pulizia. Scegliere i metodi di rimozione e pulizia in base al difetto reale e alla geometria del passaggio.
Puoi non richiedere sbavature senza specificare un raggio
È possibile definire proiezioni inaccettabili senza prescrivere un raggio ovunque. Concordare comunque il modo in cui il fornitore ispezionerà tale requisito. Aggiungi limiti di rimozione dei bordi laddove la funzione dipende da essi.
L'affilatura flessibile sostituisce la lavorazione di fori di precisione
NO. Trattatela come un'operazione di finitura o sbavatura all'interno della sua applicazione convalidata. Verificare la geometria del foro specificata e rifinire separatamente.
Ogni parte dovrebbe essere ispezionata internamente
La copertura dell'ispezione dipende dal rischio di guasto, capacità di processo, e il piano di qualità concordato. Discutere esplicitamente le aree inaccessibili e i limiti di rilevamento. Non dare per scontato che l'approvazione del campione dimostri ogni componente successivo.
Richiedi una revisione della parte CNC con foratura incrociata a TOPS
Puoi chiedere a TOPS di rivedere le caratteristiche di foratura incrociata come parte di un preventivo di lavorazione CNC personalizzato.
Nostro Servizi di lavorazione CNC coprire componenti fresati e torniti personalizzati. Confermare il metodo di sbavatura interna, accesso per ispezione, e qualsiasi elaborazione esterna per il tuo disegno.
Invia il modello, disegno in sezione, materiale, quantità, e identificato le intersezioni dei fori. Includi limiti di bordo, tolleranze del foro finale, fine, requisiti di pulizia, e i registri di ispezione richiesti.
Richiedi una revisione della parte CNC quindi la lavorazione, sfacciato, pulizia, e l'ambito della verifica possono essere discussi insieme.

