
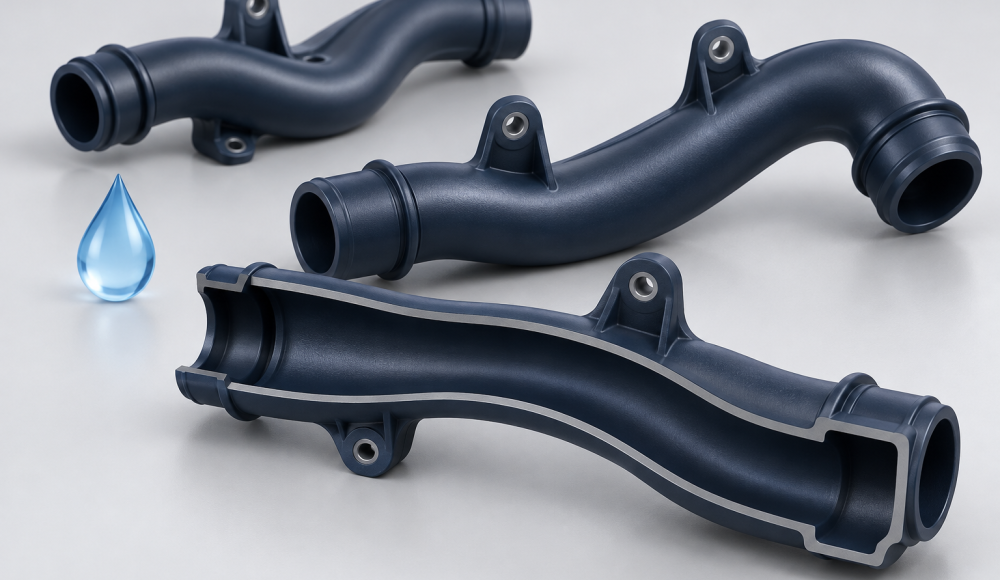
Lo stampaggio a iniezione d'acqua può ridurre il peso, accelerare il raffreddamento, e creare passaggi interni in idonee parti plastiche. Tali vantaggi dipendono dalla geometria, resina, e controllo di processo. Prima di sceglierlo, confrontare il costo di produzione totale e verificare la sezione cava, non solo le dimensioni esterne.
Che cos'è lo stampaggio ad iniezione d'acqua?
Lo stampaggio a iniezione d'acqua utilizza acqua pressurizzata per spostare il polimero fuso e creare una sezione cava all'interno di una parte stampata.
Potresti anche vedere lo stampaggio a iniezione assistito dall'acqua, ASPETTARE, o tecnologia di iniezione dell'acqua, INTELLIGENZA. Questi termini descrivono la stessa ampia famiglia di processi.
L'acqua entra nel polimero fuso. Ciò differisce dalla normale acqua di raffreddamento che circola attraverso i canali all'interno dello stampo in acciaio.
Il componente finito rimane di plastica. L'acqua funge da mezzo di formazione e raffreddamento temporaneo; viene rimosso durante il ciclo produttivo.
WITTMANN descrive l'acqua come un pistone flessibile per produrre strutture cave complesse, compresi condotti di fluidi tridimensionali. Panoramica sullo stampaggio a iniezione assistito da fluidi
Dovresti considerare questo processo quando un canale cavo contribuisce a una funzione significativa o alla riduzione del peso. I componenti piatti sottili raramente offrono la stessa opportunità.
Come funziona lo stampaggio a iniezione assistito da acqua
Per prima cosa si inietta il polimero, quindi introdurre acqua per formare il canale mentre il materiale circostante si solidifica.
La sequenza esatta dipende dalla variante di processo selezionata:
| Variante | Dove va la fusione spostata |
| Processo breve | L'acqua spinge la carica polimerica iniziale nella cavità rimanente non riempita. |
| Processo di traboccamento | L'acqua spinge il materiale fuso dalla cavità della parte riempita in una cavità di troppopieno separata. |
| Processo di pushback dello scioglimento | Gli spostamenti d'acqua si fondono nuovamente verso l'unità di iniezione attraverso un percorso controllato. |
Dopo la formazione del canale, la pressione controllata sostiene la parte durante il raffreddamento. L'attrezzatura rimuove quindi l'acqua prima di aprire lo stampo.
Il drenaggio può utilizzare la gravità, aria compressa, o vuoto, a seconda dell'attrezzatura e della geometria. Queste sono operazioni ingegnerizzate, impostazioni non intercambiabili. Guida al processo WITTMANN AQUAMOULD
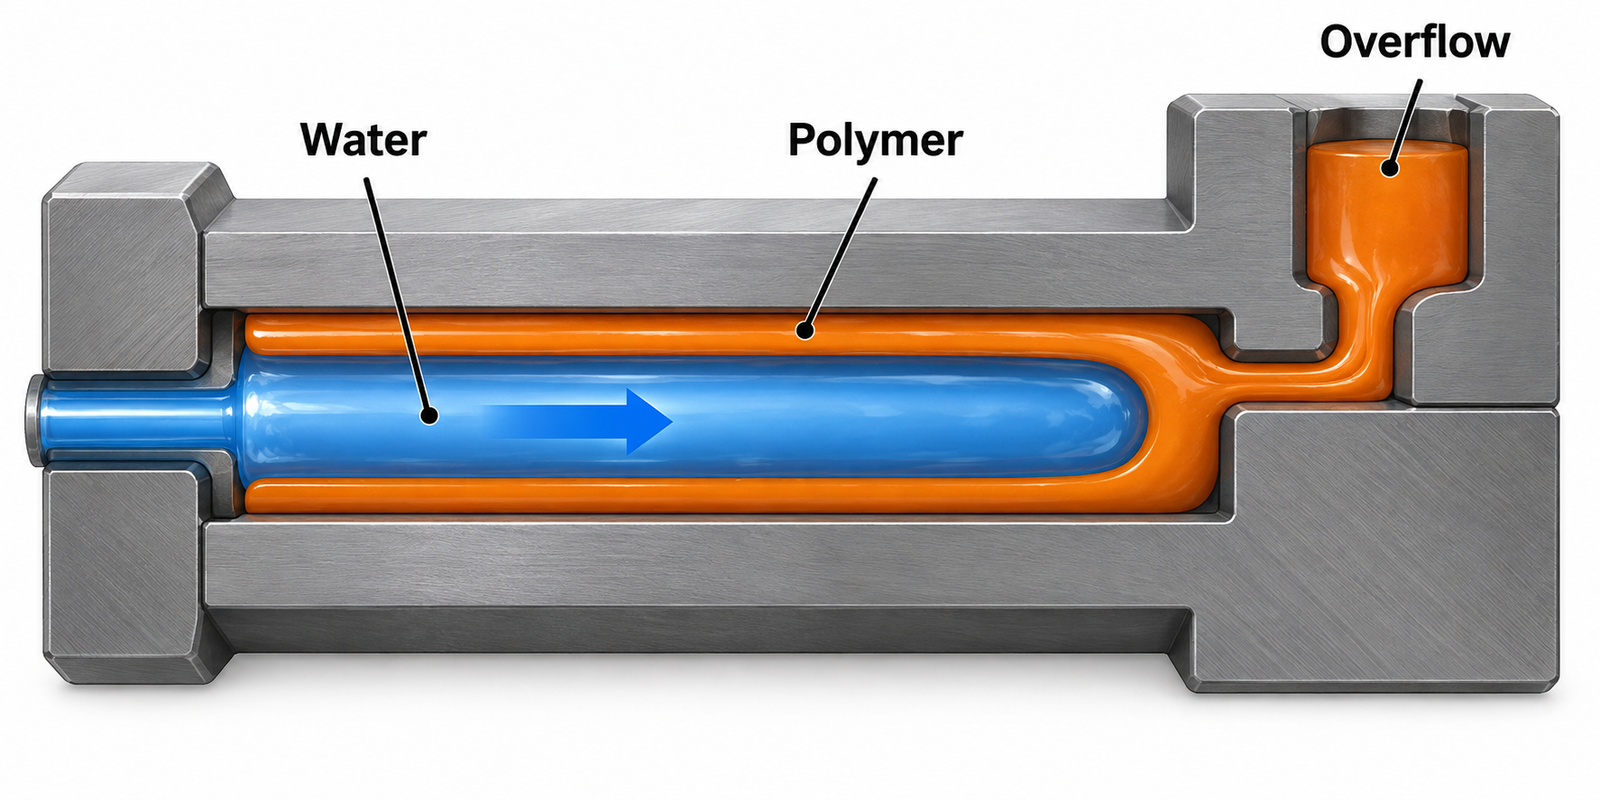
Figura 2. Nella variante a sfioro, l'acqua sposta il polimero fuso in una tasca separata. Illustrazione semplificata, non in scala.
Per il tuo preventivo, chiedere quale variante propone il fornitore. Cambia attrezzatura, recupero materiale, drenaggio, e il piano di validazione.
Sei vantaggi dello stampaggio ad iniezione d'acqua
Ottieni valore quando la struttura cava risolve un peso specifico, raffreddamento, fluire, o problema di montaggio.
1. Peso della parte finita inferiore
La rimozione della parte centrale solida riduce la plastica trattenuta nel componente finito. Questo può aiutare con la gestione o l'assemblaggio degli obiettivi di massa.
Tuttavia, il peso del pezzo finito non corrisponde al consumo della resina acquistata. Materiale in eccesso, corridori, parti rifiutate, e il riutilizzo approvato influiscono sul risparmio netto.
Richiedi entrambe le figure quando valuti un preventivo: massa finita e resina consumata per parte accettabile.
2. Raffreddamento interno più veloce
L'acqua estrae il calore dalla superficie del canale mentre lo stampo raffredda l'esterno. Ciò può ridurre il tempo di raffreddamento in sezioni adeguate.
Non convertire questo vantaggio in una percentuale di tempo di ciclo universale. Riempimento, iniezione d'acqua, drenaggio, gestione, e l'ispezione richiede ancora tempo.
Confronta cicli produttivi completi utilizzando gli stessi criteri di accettazione. Una fase di raffreddamento più rapida da sola non garantisce una resa maggiore. Principi di raffreddamento AQUAMOULD
3. Passaggi di flusso interni integrati
Un passaggio cavo stampato può seguire una forma esterna curva. Ciò crea opportunità per componenti di trasporto di fluidi con caratteristiche di montaggio integrate.
Un esempio industriale è l’applicazione Teklas pubblicata da BASF che coinvolge tubi per fluidi automobilistici e un grado Ultramid WIT dedicato. Questo è un esempio esterno, non è un progetto TOPS. Caso applicativo BASF
Il tuo progetto necessita ancora di una pressione definita, temperatura, compatibilità con i fluidi, e requisiti di connessione.
4. Potenzialmente meno giunti di assemblaggio
Un condotto monopezzo adatto può sostituire un insieme di sezioni stampate separate. Ciò può rimuovere le operazioni di unione selezionate.
Trattatela come un'opportunità di progettazione, non è un risultato automatico. Raccordi terminali, sigilli, inserti, oppure le chiusure potrebbero rimanere necessarie.
Confrontare l'insieme completo. Contare le operazioni ed i percorsi di perdita effettivamente rimossi, piuttosto che presumere che ogni parte cava diventi priva di giunture.
5. Migliore controllo dell'aspetto della sezione spessa
La pressione del fluido interno può supportare la superficie esterna durante il raffreddamento. Lo svuotamento modifica anche la distribuzione del materiale nelle sezioni spesse.
Questi meccanismi possono aiutare a ridurre i problemi estetici legati al lavandino. Non garantiscono una superficie impeccabile né eliminano ogni fonte di distorsione. Vantaggi dello stampaggio assistito da fluidi
Specificare le zone cosmetiche e i limiti dei difetti approvati prima del campionamento. Ispezionare l'aspetto dopo le necessarie operazioni di condizionamento e assemblaggio.
6. Qualità della superficie interna utile
Lo stampaggio assistito dall'acqua può produrre utili superfici dei canali interni, ma la qualità della superficie rimane dipendente dal processo.
La ricerca sperimentale mette a confronto le superfici interne, raffreddamento, e pareti residue in diverse condizioni di stampaggio. Evidenzia anche le complesse interazioni acqua-polimero. Studio sperimentale WAIM
Per un passaggio fluido, richiedere prestazioni di flusso in condizioni definite. Un campione visivamente liscio non determina una perdita di pressione accettabile.
Stampaggio a iniezione assistito da acqua e stampaggio a iniezione assistito da gas
Scegli tra assistenza per acqua e gas in merito ai requisiti dei canali, compatibilità materiale, e il ciclo produttivo completo.
Entrambi i processi creano sezioni cave spostando la fusione. L'assistenza del gas utilizza tipicamente l'azoto; l'assistenza idrica introduce acqua liquida.
| Decisione | Assistenza idrica | Assistenza Gas |
| Mezzo interno | Acqua pressurizzata | Di solito azoto pressurizzato |
| Considerazione sul raffreddamento | Raffreddamento interno diretto ad acqua | Diverso comportamento di trasferimento del calore; confrontare i risultati degli studi |
| Requisito post-formatura | Evacuazione dell'acqua e controllo dell'umidità residua | Depressurizzazione controllata e movimentazione del gas |
| Screening del progetto | Tubi cavi funzionali e sezioni selezionate di grosso spessore | Canali cavi e applicazioni selezionate a sezione spessa |
| Focus sull'accettazione | Distribuzione muraria, drenaggio, qualità del canale, e funzione | Distribuzione muraria, qualità del canale, e funzione |
L’acqua non è universalmente migliore. L'assistenza gas può soddisfare le vostre esigenze con un accordo di produzione più adatto.
Se nessuno dei due processi risolve un problema definito, iniziare con lo stampaggio convenzionale. Nostro guida allo stampaggio a iniezione di materie plastiche spiega le decisioni più ampie sugli strumenti e sugli acquisti.
Quali parti e materiali meritano una revisione di fattibilità?
Inizia con la geometria cava che offre un chiaro vantaggio funzionale, quindi selezionare l'esatto grado di resina.
| Candidato | Vantaggio da indagare | Requisito per la convalida |
| Condotto fluido curvo | Percorso del flusso integrato | Perdita, resistenza allo scoppio, e perdita di pressione |
| Manico o impugnatura spessa | Massa inferiore e aspetto controllato | Prestazioni di carico e parete locale minima |
| Sezione strutturale cava | Ridistribuzione materiale | Rigidità, fatica, e carico congiunto |
| Tubo dritto semplice | Differenziazione limitata rispetto ad altri percorsi | Confronta l'estrusione o un altro processo più semplice |
Non selezionare un materiale solo dal suo cognome. Il comportamento di elaborazione e i requisiti del servizio devono essere adatti all'applicazione.
AKRO-PLASTIC descrive materiali dedicati per la tecnologia dell'iniezione d'acqua. Anche l’esempio del tubo di BASF utilizza un grado specifico di WIT. Materiali AKRO-PLASTIC WIT
Dai al tuo fornitore il fluido vero e proprio, temperatura di esposizione, vita attesa, e relativi carichi meccanici. Identificare le approvazioni dei materiali richieste e le restrizioni sulla sostituzione.
Evitare di assumere il normale nylon, nylon rinforzato, o i gradi di polipropilene sono intercambiabili.
Limitazioni da risolvere prima della lavorazione con utensili
Il rischio principale è la formazione incontrollata di canali, muri locali inadatti, drenaggio difficile, e benefici commerciali insufficienti.
Lo spessore residuo della parete non è automaticamente uniforme
Lo spessore residuo della parete è la plastica rimanente tra la superficie esterna e il canale interno.
La ricerca sui compositi rinforzati mostra che le impostazioni del processo influenzano la sua distribuzione. Tra le variabili esaminate figurano le temperature, ritardo nell'iniezione, e la pressione dell'acqua. Studio di ottimizzazione della parete residua
È necessario specificare i muri locali minimi e le posizioni di ispezione. Uno spessore medio può nascondere una regione debole.
La geometria del canale necessita di una propria revisione
Rivedi le curve, transizioni, regioni ramificate, posizioni degli iniettori, e terminazione del canale con lo specialista del processo.
Chiedere come si relaziona il percorso d'acqua proposto con il passaggio funzionale. Non dare per scontato che l’acqua riproduca esattamente ogni caratteristica interna.
Se la consistenza del foro è fondamentale, chiedere se un'altra variante di stampaggio o un percorso di produzione si adatta meglio al requisito.
Il drenaggio fa parte del design
Identificare i luoghi in cui l'acqua potrebbe rimanere intrappolata. Concordare come il processo lo rimuove e come viene controllata l'umidità residua.
Definire inoltre i requisiti di pulizia e imballaggio. Una parte può soddisfare le dimensioni esterne pur rimanendo inaccettabile per l'assemblaggio del sistema di fluidi.
Alcuni progetti non possono giustificare la maggiore complessità
Riconsiderare l'assistenza idrica per progetti che cambiano frequentemente, domanda limitata, o geometria che offre pochi vantaggi in termini di svuotamento.
Attrezzatura dedicata, manutenzione degli iniettori, prove, e l'ispezione può superare il risparmio di materiale o di ciclo.
Come convalidare le parti stampate ad iniezione d'acqua
Convalida il canale interno e le prestazioni dell'applicazione insieme alle dimensioni esterne.
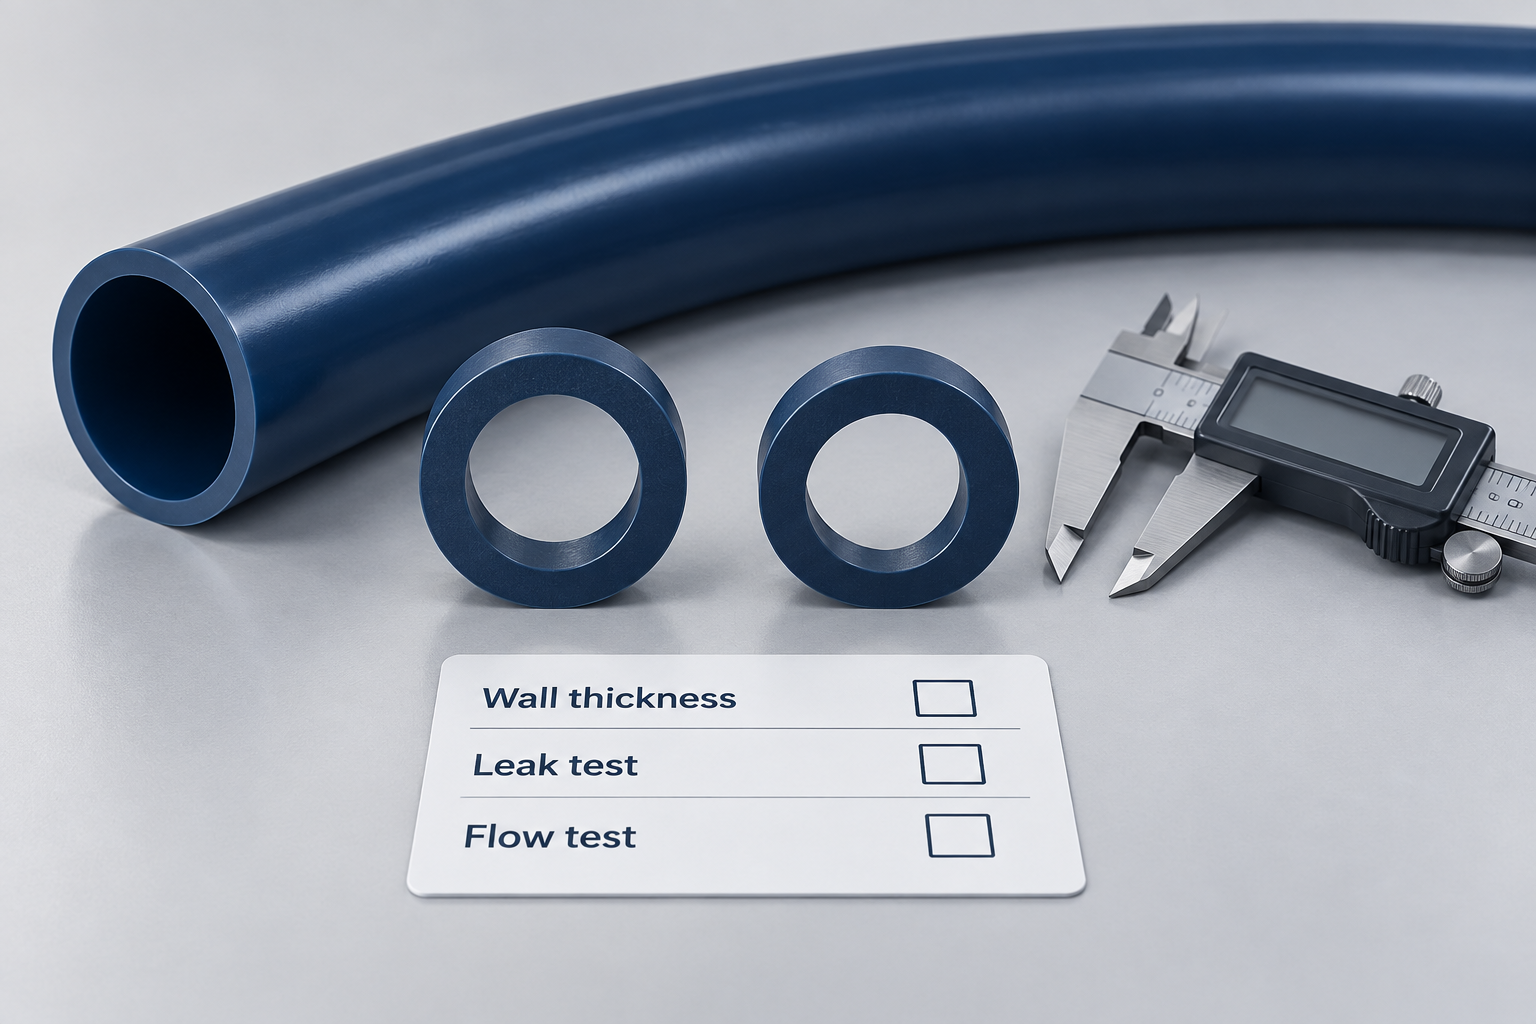
Figura 3. L'approvazione dovrebbe coprire le pareti locali e le prestazioni di perdita e flusso richieste. Illustrazione concettuale.
Concordare i seguenti controlli prima dei primi campioni:
| Controllo | Prove da richiedere |
| Identità materiale | Grado approvato, tracciabilità dei lotti, e relativi registri di trattamento |
| Spessore della parete locale | Sezioni definite o un metodo di misurazione non distruttivo convalidato |
| Continuità del canale | Ispezione o prova adatta alla geometria del passaggio |
| Prestazioni fluide | Perdere, pressione, e prove di flusso con condizioni stabilite |
| Prestazioni meccaniche | Caricamento specifico dell'applicazione, fatica, o test ambientali |
| Acqua residua e pulizia | Limiti di accettazione e metodo di controllo documentati |
| Ripetibilità | Risultati da più parti, cavità ove applicabile, e condizioni di produzione concordate |
Il sezionamento è utile per esaminare posizioni interne selezionate. La scansione TC può aiutare con la geometria inaccessibile quando la sua risoluzione è adeguata.
Concordare l'incertezza di misura e la frequenza di campionamento. Non dare per scontato che nessuno dei due metodi supporti automaticamente ogni tolleranza di disegno.
Registra il materiale approvato, revisione del disegno, disposizione del processo, e criteri di accettazione. Definire quali modifiche successive richiedono la riconvalida.
Come valutare il beneficio in termini di costi
Confrontare il costo delle parti finite accettabili, compresi gli utensili, utilità, gestione, ispezione, e assemblaggio.
Richiedi preventivi separati per investimenti una tantum e costi di produzione ricorrenti. Includere il volume annuo previsto e la durata totale del programma.
Il tuo confronto dovrebbe tenere conto:
- Costi per attrezzature e attrezzature dedicate.
- Consumo di resina, gestione del traboccamento, e riutilizzo consentito dei materiali.
- Tempo di ciclo completo e resa produttiva realistica.
- Preparazione dell'acqua, pompaggio, drenaggio, e manutenzione.
- Test, operazioni secondarie, confezione, e assemblaggio.
Utilizza risparmi convalidati anziché percentuali sui titoli dei fornitori. Chiedere quali ipotesi sono state misurate e quali rimangono stime.
Una parte più leggera non ha automaticamente un impatto ambientale inferiore. Qualsiasi confronto ambientale necessita di una base di riferimento e di dati di produzione definiti.
Domande frequenti
Queste risposte rispondono a domande comuni sulla selezione del processo prima di impegnarsi nella creazione di strumenti.
Lo stampaggio ad iniezione d'acqua è uguale al raffreddamento dello stampo?
NO. L'assistenza idrica introduce acqua nel polimero fuso per formare una regione cava. Il normale raffreddamento dello stampo utilizza canali utensile separati.
L'acqua rimane all'interno della parte finita?
Il processo rimuove l'acqua di formazione. Dovresti comunque definire il drenaggio, umidità residua, e requisiti di pulizia per la vostra applicazione.
Le pareti interne sono sempre uniformi?
NO. Geometria, materiale, e le condizioni di lavorazione influenzano le pareti locali. Verificare lo spessore minimo nei punti rilevanti.
L'assistenza per l'acqua è sempre più economica dell'assistenza per il gas?
NO. Confronta gli strumenti, tempo di ciclo completo, utilità, prodotto, e costi di convalida per il progetto e il volume effettivi.
Le parti a supporto idrico possono trasportare fluidi pressurizzati?
Possono essere progettati per questo scopo. L'approvazione richiede il materiale specificato, distribuzione muraria, connessioni, e test delle applicazioni.
Discuti i requisiti delle tue parti in plastica con TOPS
Offerte TOP servizi di stampaggio ad iniezione di materie plastiche riguardante la revisione del progetto, utensileria, campionamento, e ispezione.
Un percorso di produzione assistito dall’acqua richiede la fattibilità specifica del progetto e la conferma delle attrezzature. La sola capacità generale di stampaggio a iniezione non stabilisce la disponibilità del WIT.
Richiedi una revisione del progetto con il tuo modello 3D, disegno, requisiti di resina, volume annuo, e la vita del programma. Includere le condizioni dei fluidi, dimensioni critiche, requisiti di superficie, e criteri di validazione.
Conclusione
Lo stampaggio a iniezione d'acqua offre i maggiori vantaggi quando il canale cavo ha uno scopo chiaro. Valutare il peso, raffreddamento, assemblaggio, e fluiscono insieme. Prima dell'utensileria, confermare l'idoneità del materiale, mura locali, drenaggio, ed economia della produzione attraverso un esame di fattibilità documentato.


