



Cpk para mecanizado CNC le ayuda a evaluar un proceso específico frente a límites dimensionales definidos. Debes revisar las medidas subyacentes., estabilidad del proceso, sistema de medición, y estudiar el alcance antes de aceptar el número. Un valor alto de Cpk por sí solo no califica todas las funciones ni todas las ejecuciones de producción futuras..
Vincular el informe de capacidad a una característica definida
Su estudio de capacidad debe identificar la pieza, revisión de dibujo, característica medida, y límites de especificación aplicables.
Un proveedor no puede asignar de manera significativa un valor de Cpk a una fábrica o máquina CNC completa.. Un diámetro de agujero, diámetro del eje, y el espesor de la pared implican diferentes procesos y mediciones. Pregunte qué característica describe realmente el índice informado..
Indique las unidades y si la aceptación aplica antes o después de terminar.. grabar la maquina, artículos fijos, condición material, y funcionamiento cubiertos por el estudio. Confirme que el estudio representa el proceso propuesto para su pedido.
Nuestro Guía de calidad del mecanizado CNC. explica etapas y equipos de inspección más amplios. Un informe de capacidad agrega evidencia estadística para una característica de producción definida..
Comprenda lo que realmente describen Cp y Cpk
Cp describe la dispersión del proceso en relación con un ancho de tolerancia de dos lados, mientras que Cpk también refleja la ubicación del proceso dentro de esos límites.
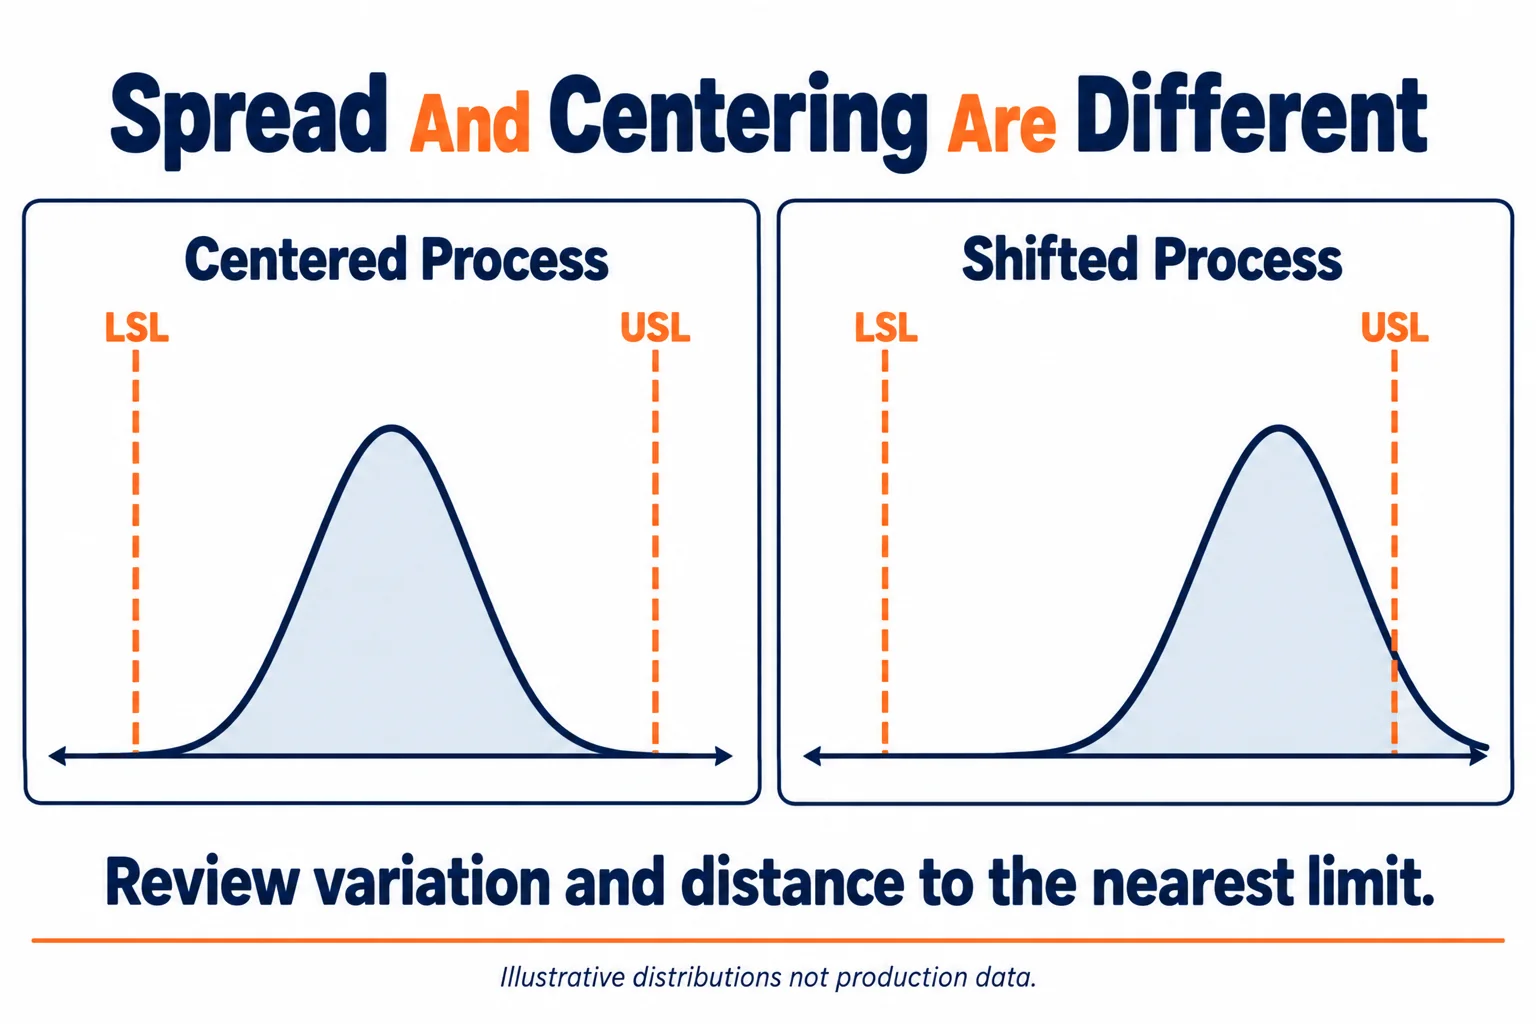
Dos procesos pueden tener una dispersión similar pero promedios diferentes. El proceso más cercano a un límite de especificación tiene menos margen de variación en ese lado.. Esta es la razón por la que revisar el diferencial sin centrar puede dar una imagen incompleta.
El manual de capacidad de proceso del NIST explica estos índices para procesos estables. Sus cálculos convencionales se basan en supuestos de distribución y datos adecuados.. También analiza la incertidumbre en los índices estimados..
No interpretar un índice estimado como una propiedad exacta. Solicite el método de cálculo y cualquier intervalo de confianza requerido por su plan de aprobación.. Evite convertir el número en una tasa de defectos prometida sin verificar los supuestos subyacentes..
| Artículo de informe | Qué te ayuda a revisar |
|---|---|
| Límites de especificación | ¿Qué requisito de dibujo define la aceptación? |
| Promedio del proceso | Dónde el proceso medido se encuentra dentro de los límites |
| Estimación de variación | ¿Qué estimación de diferencial utiliza el cálculo? |
| Cp y Cpk | Extender y centrar según el método de análisis indicado. |
| Información de confianza | Incertidumbre asociada al índice estimado |
Verifique la estabilidad antes de usar la capacidad como predicción
Debe examinar las mediciones en el orden de producción antes de tratar una estimación de capacidad como evidencia de una producción predecible..
Un histograma puede ocultar cuándo cambió el proceso.. Desgaste de herramientas, ajustes de compensación, cambios de configuración, o el movimiento de temperatura puede crear patrones con el tiempo. Una distribución agrupada puede ocultar esos eventos.
NIST guía de control de procesos describe la comparación de datos de producción con límites de control e investigación de comportamientos inusuales. Los límites de las especificaciones provienen de los requisitos del producto.. Los límites de control describen el comportamiento observado del proceso.; no son intercambiables.
Solicitar un cuadro ordenado por tiempo apropiado y la explicación del proveedor sobre los cambios significativos.. Si el proceso es inestable, Investigar y abordar las causas antes de confiar en una afirmación de capacidad predictiva..
No elimine observaciones inconvenientes simplemente para mejorar el índice informado.. Exigir un motivo documentado para las exclusiones y preservar la secuencia original..
Distinguir Cpk de Ppk
Debería preguntar qué estimación de variación utiliza cada índice informado en lugar de tratar a Cpk y Ppk como etiquetas intercambiables..
Minitab Cpk and Ppk explanation distinguishes within-subgroup variation from overall variation in its normal capability analysis. Cpk uses the within estimate; Ppk uses the overall estimate.
A difference between them can reveal shifts between subgroups. Review how the subgroups were formed and which production period the data cover. A subgroup should preserve useful information about the process, not simply make a spreadsheet convenient.
For a CNC order, ask whether the data span relevant tool changes, shifts, accesorios, and material lots. Do not assume that a short trial captures every source of routine production variation.
Verificar el sistema de medición
Your capability evidence needs a measurement process suitable for the characteristic and tolerance being assessed.
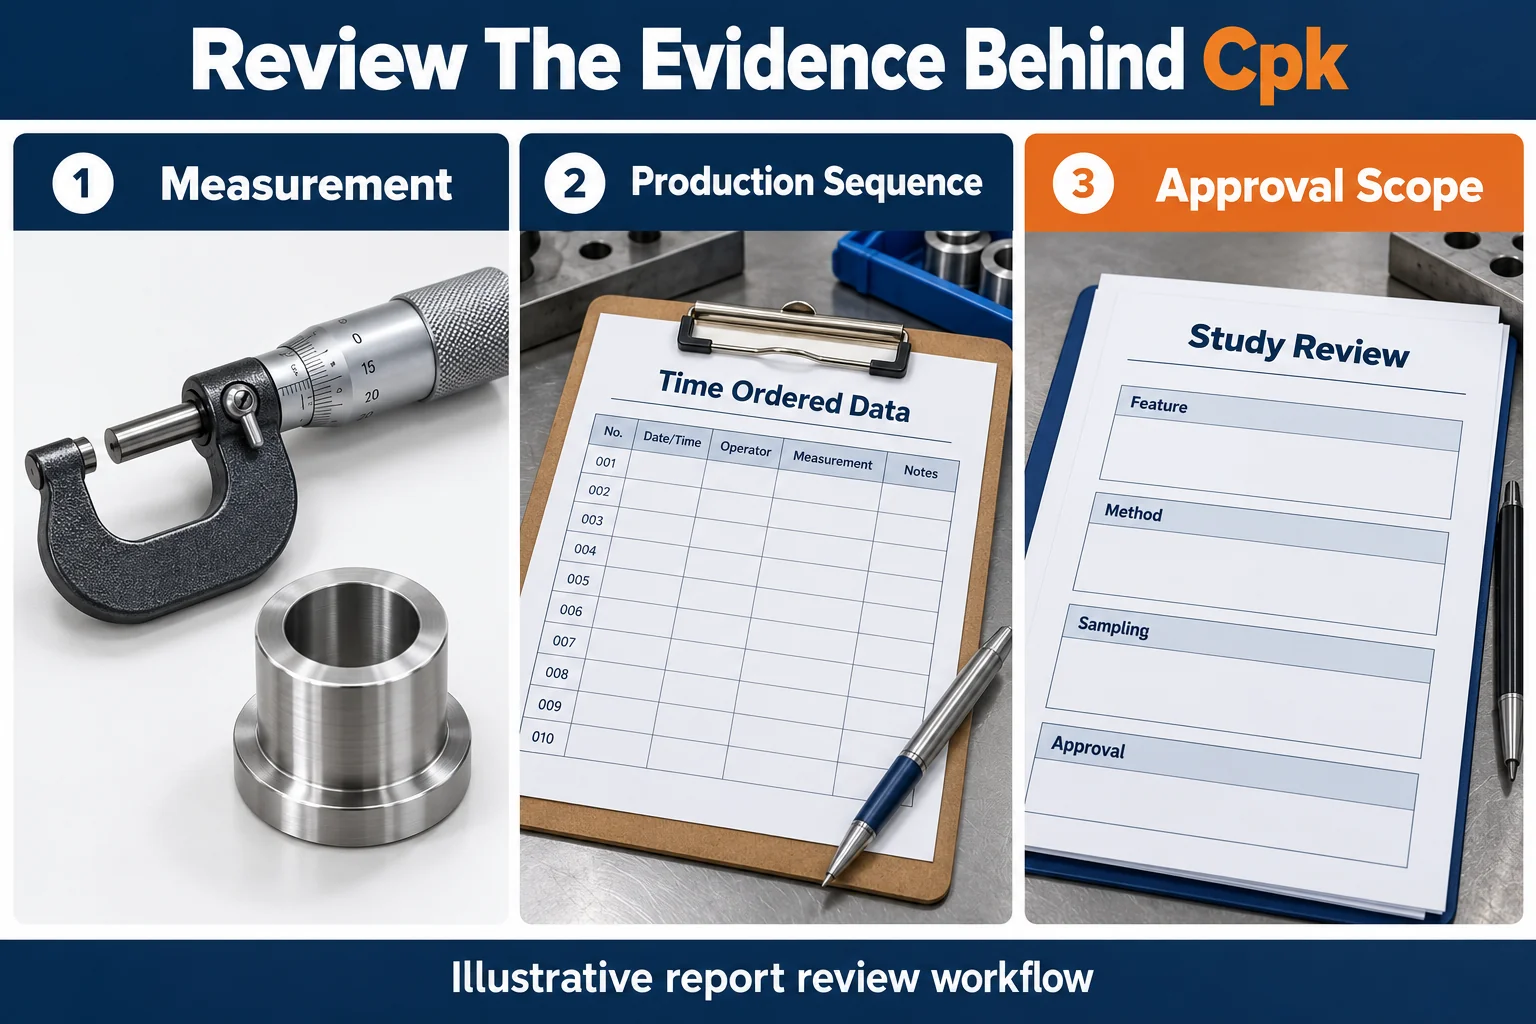
Calibration status matters, but it does not answer every measurement question. Operators, fijación, resolución, repetibilidad, and measurement procedure can affect the observed data.
El NIST gauge R and R guidance addresses measurement variation and related issues. Use an appropriate measurement-system study when your approval requirements call for one.
Ask how the supplier locates the feature, controls contact or clamping effects, and handles temperature where relevant. Confirm that reported values retain sufficient resolution. Rounded data can conceal variation or create misleading patterns.
Keep the measurement method consistent across the study. If it changes, document the change and review whether the combined data remain suitable.
Revise el plan de muestreo y los datos sin procesar
You should approve a sampling plan that represents the intended production scope rather than accepting an unexplained sample count.
Request the individual results, collection sequence, fechas, subgroup definition, and relevant process identifiers. Record rejected measurements and any sorting or rework before sampling.
A study based only on selected good parts does not describe the unsorted process. Asimismo, repeated measurements of one part do not represent part-to-part production variation.
Small prototype quantities may not support a meaningful conventional capability study. Discuss first article inspection, dimensional results, and a later production study instead. Avoid inventing a capability claim from insufficient evidence.
Do not apply a normal capability analysis automatically to every characteristic. One-sided limits, bounded geometric characteristics, and non-normal data may require another approved analysis method.
Establezca reglas de aceptación y cambio antes de realizar el pedido
Your quality plan should define the required evidence, approval threshold, y respuesta a los cambios antes de que comience la producción.
No existe un umbral de Cpk único que se adapte a cada situación de compra.. Utilice los requisitos del cliente y el riesgo de la aplicación para establecer el objetivo.. Distinguir un requisito de estudio inicial de un seguimiento continuo de la producción..
| Requisito de Adquisición | Información para acordar |
|---|---|
| Alcance del estudio | Revisión de dibujo, característica, operación, y etapa final |
| Muestreo | Periodo de recogida, condiciones de producción, y plan de subgrupo |
| Medición | Procedimiento, equipo, resolución, y pruebas de idoneidad |
| Análisis | Definiciones de índice, método de distribución, y requisito de confianza |
| Aprobación | Umbral acordado, crítico, y manejo de estudios reprobados |
| Control de cambios | Estampación, máquina, artículos fijos, material, o cambios de método que requieren revisión |
Un primer artículo y un estudio de capacidades responden a diferentes preguntas. Nuestro primera guía de inspección del artículo explica la función de verificación inicial separada. Ningún documento reemplaza automáticamente los requisitos del otro..
Si un estudio falla, acordar medidas de contención y correctivas. Definir quién aprueba un nuevo estudio y cuándo se puede reanudar el envío. No amplíes silenciosamente los límites de dibujo para obtener un mejor resultado..
Solicite evidencia comparable de proveedores de CNC
Su comparación de proveedores debe utilizar la misma función, condiciones de aceptación, y requisitos de estudio.
TOPS Precision proporciona Servicios de mecanizado CNC. Envíe sus características críticas y requisitos de informes durante la revisión del proyecto.. Confirmar qué estudio se puede realizar para el proceso y la cantidad propuestos..
Solicitar a los proveedores que separe los costos de calificación de los costos recurrentes de producción e inspección cuando sea útil.. Muestreo adicional, estudios de medición, y los informes pueden afectar el tiempo y el precio. Una cotización de pieza baja puede omitir evidencia que su proceso de aprobación necesita.
Preguntas frecuentes
Su decisión debe seguir la evidencia del estudio y los requisitos del producto acordados., en lugar de un índice de titulares.
¿Un alto Cpk garantiza cero defectos?
No. Es una estimación bajo condiciones y supuestos establecidos.. Los cambios futuros y las variaciones no representadas pueden afectar el rendimiento de la producción..
¿Puede un Cpk calificar cada dimensión?
No. Cada estudio se refiere a una característica definida y al alcance del proceso.. Otras características críticas necesitan su propia verificación acordada.
¿Es Cpk lo mismo que Ppk?
No. En análisis de capacidad normales comunes, utilizan diferentes estimaciones de variación. Revisar el método del software y la definición de subgrupo..
¿Cuántas partes debe incluir un estudio de capacidad?
Acordar el tamaño de la muestra, periodo de cobro, y requisitos de confianza para su aplicación. La representación y la estabilidad del proceso son importantes junto con la cantidad.
¿Se puede calcular la capacidad únicamente a partir de un primer artículo?
Una pieza inspeccionada no puede establecer una variación del proceso entre piezas.. Utilice evidencia de inspección inicial adecuada y planifique un estudio de producción representativo..
Solicite una revisión de informes de capacidad
Envía tu dibujo, características críticas, volumen de pedido, y procedimiento de estudio de capacidad requerido. Contacta con nuestro equipo acordar el alcance del informe antes de realizar su pedido de mecanizado CNC.

