



Gage R y R para inspección CNC le ayudan a evaluar la variación introducida por el proceso de medición. Solicite un estudio vinculado a su característica real, artículos fijos, y método de inspección. Revise el diseño del estudio y las definiciones de porcentajes antes de aceptar un resultado principal.. La calibración por sí sola no establece la repetibilidad de las mediciones en condiciones de producción..
Definir lo que cubre el estudio de medición
Su estudio debe calificar un proceso de medición definido para una característica específica y un uso previsto..
Identificar la revisión del dibujo., característica, tolerancia, unidades, y etapa de inspección. Un estudio del diámetro del eje no califica automáticamente las mediciones de la posición del orificio o de la rugosidad de la superficie.. Incluso el mismo instrumento puede comportarse de manera diferente con otro dispositivo o método de contacto..
Registre la identidad del instrumento., resolución, artículos fijos, ubicación de medición, y procedimiento operativo. Incluir las condiciones ambientales relevantes.. Su evidencia debe describir cómo los inspectores de rutina miden realmente las piezas de producción..
El Marco de estudio del calibre NIST cubre la variabilidad de la medición junto con el sesgo, estabilidad, y otros efectos. Gage R y R abordan una parte importante de la idoneidad de las mediciones. No resuelve todos los errores de medición..
Separe la repetibilidad de la reproducibilidad
Su informe debe distinguir las lecturas repetidas en las mismas condiciones de las diferencias asociadas con los operadores..
La repetibilidad se refiere a la variación cuando el mismo operador mide la misma pieza repetidamente. La reproducibilidad se refiere a la variación asociada con diferentes operadores que miden las piezas.. Dependiendo del análisis, La interacción entre el operador y la pieza también puede ser importante..
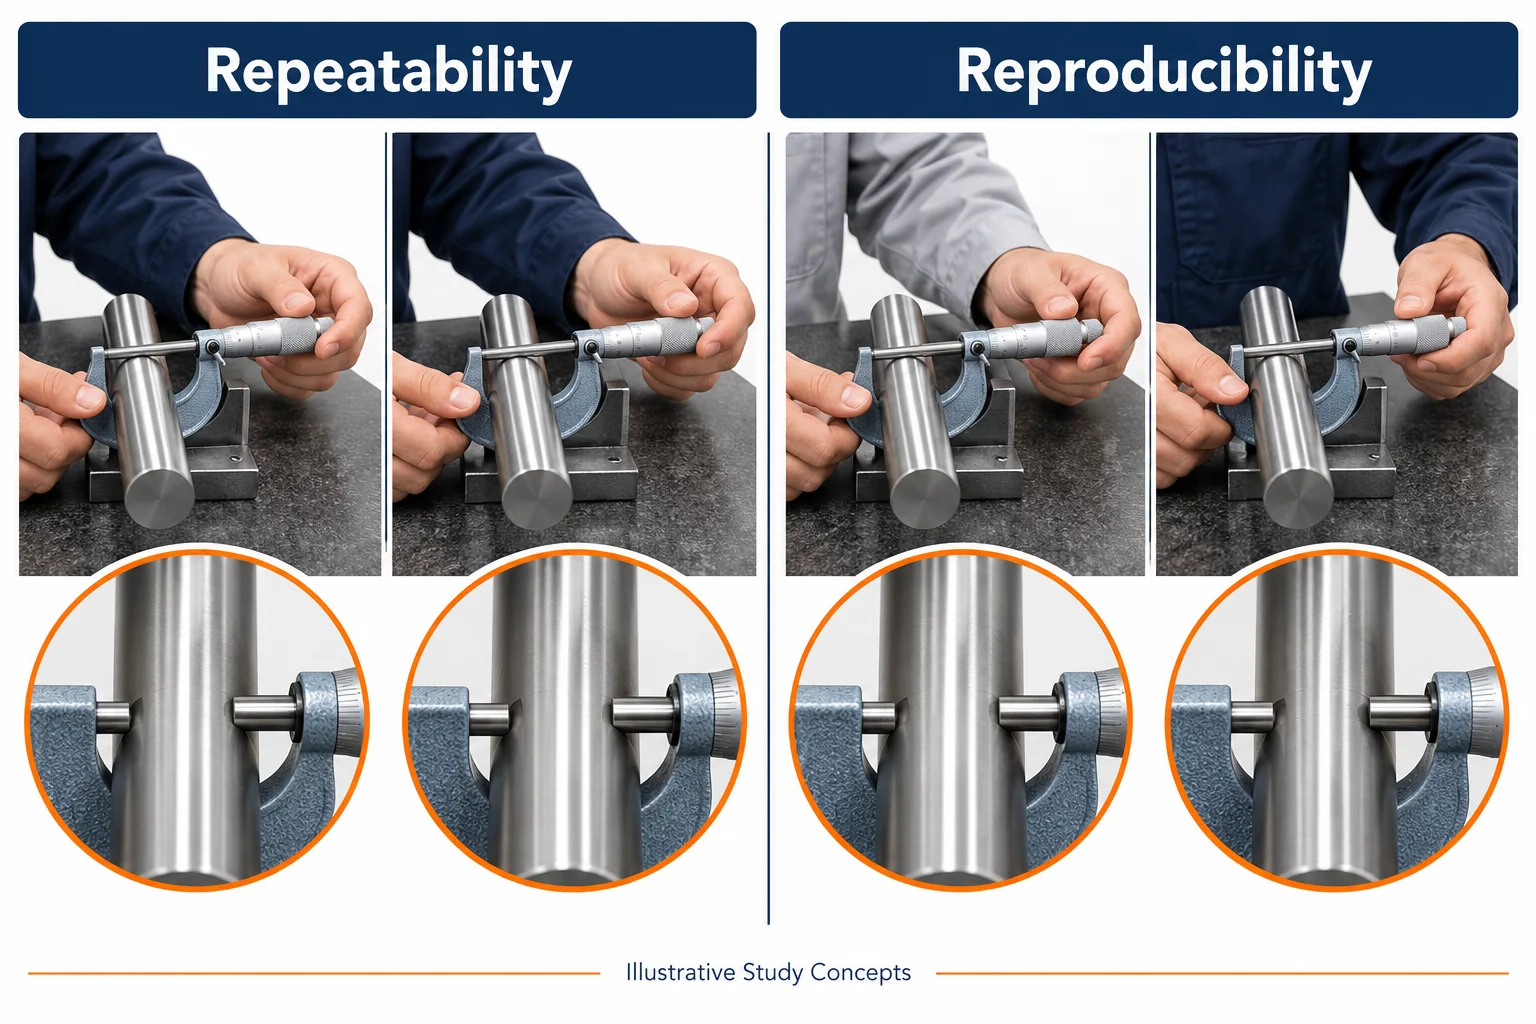
Para inspección CNC, preguntar si las mediciones repetidas incluyen la descarga normal, reposicionamiento, y recargando. Dejar una pieza intacta puede omitir la variación introducida por los accesorios de rutina.. Documente el procedimiento elegido en lugar de asumir que cada repetición representa una inspección normal..
Si aparecen diferencias de operador, Investigar el método antes de culpar a los inspectores individuales.. Ubicación de contacto, fuerza, alineación, y la interpretación puede diferir. Un procedimiento poco claro puede producir resultados inconsistentes incluso con un instrumento calibrado..
Elija un diseño de estudio que se adapte a sus partes
El diseño de su estudio debe coincidir con qué piezas puede medir cada operador y qué variación de producción debe representar..
Un estudio cruzado se adapta a situaciones en las que cada operador puede medir cada pieza seleccionada repetidamente. Aleatorizar la secuencia de medición cuando sea práctico. Evite mostrar a los inspectores resultados anteriores, que puede influir en lecturas posteriores.
Seleccione piezas que representen el rango operativo previsto.. No elijas solo piezas casi idénticas por conveniencia.. Igualmente, Las piezas artificialmente extremas pueden distorsionar las comparaciones con la variación de las piezas.. Explicar la selección y el alcance en el informe..
Acordar el número de piezas., operadores, y se repite antes de recopilar datos. No existe una disposición universal de muestras que demuestre que todos los procesos de medición son adecuados.. El estudio necesita evidencia suficiente para su decisión y requisitos de confianza..
Para mediciones destructivas, Es posible que la misma parte física no esté disponible para una repetición.. Minitab explica los diseños de estudios destructivos y los supuestos involucrados. No tratar diferentes especímenes como idénticos sin justificación.
Lea el porcentaje antes de juzgar el resultado
Su decisión de aceptación debe identificar la métrica reportada y su base de comparación..
Un porcentaje de variación del estudio y un porcentaje de tolerancia responden a preguntas diferentes. El primero compara la dispersión de la medición con la dispersión total observada en el estudio.. Este último compara la extensión de medición con el ancho de tolerancia especificado.
La contribución porcentual utiliza componentes de varianza en lugar de índices de desviación estándar. Estos porcentajes no son intercambiables.. Pregunte por el método de cálculo y multiplicador utilizado para la variación del estudio..
Minitab's report interpretation guidance distingue estas salidas. Revise las estimaciones y gráficos de los componentes junto con el porcentaje resumido.. Acordar las reglas de aceptación del cliente antes del estudio.; Evite aplicar un umbral de aprobación universal inexplicable..
Solicite evidencia que pueda auditar
La presentación de su proveedor debería permitirle conectar la conclusión con las mediciones individuales y el procedimiento de inspección real..
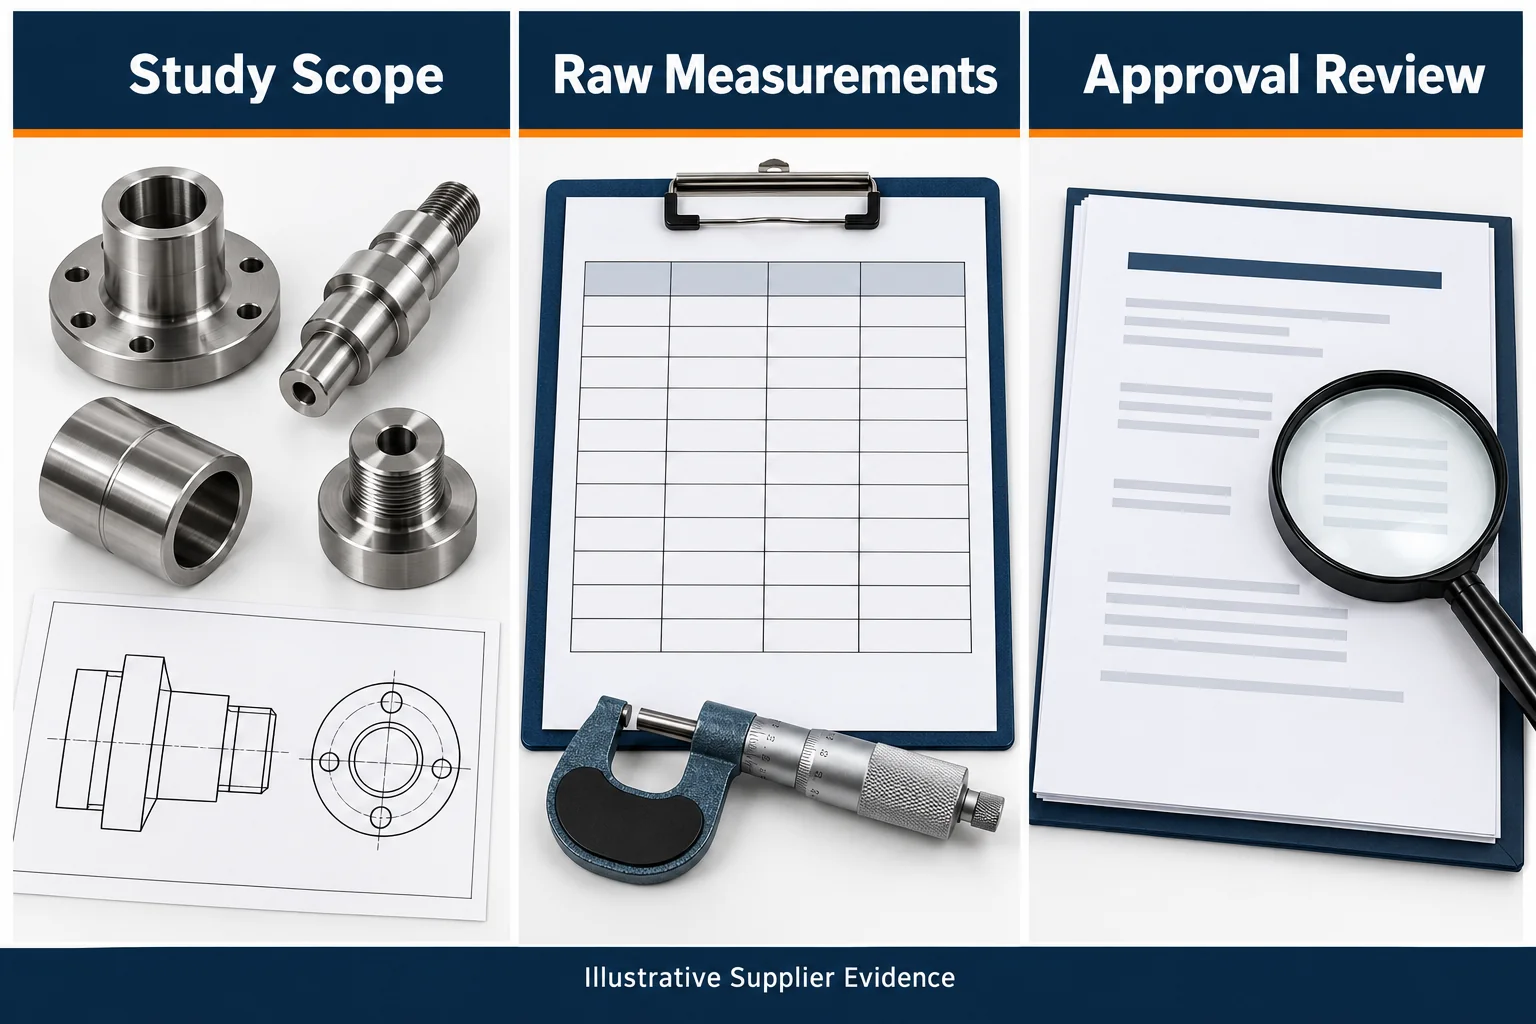
| Evidencia | Lo que deberías recibir | Por qué es importante |
|---|---|---|
| Alcance del estudio | Característica, revisión, tolerancia, etapa de inspección | Impide el uso fuera del alcance calificado |
| Método de medición | Instrumento, artículos fijos, procedimiento, resolución | Hace que el proceso sea reproducible |
| Diseño de estudio | Selección de piezas, operadores, repite, secuencia | Revela fuentes de variación faltantes |
| Resultados brutos | Identificadores de piezas y operadores con cada lectura | Permite una revisión independiente |
| Análisis | Definiciones de métricas, modelo, graficos, incertidumbre de las estimaciones | Explica la conclusión informada. |
| Plan de reacción | Correcciones, repetir estudio, aprobación de cambio | Conecta la evidencia con las decisiones de envío |
Mantenga las lecturas originales en su resolución registrada.. Explicar el redondeo, exclusiones, resultados faltantes, y cualquier cambio durante la recolección. Una captura de pantalla de un porcentaje es insuficiente para una revisión técnica significativa.
Revisar la calibración, inclinación, estabilidad, y temperatura por separado cuando sea relevante. Nuestro Guía de temperatura de inspección CNC explica por qué son importantes las condiciones de medición. Una prueba corta de R y R no puede demostrar por sí sola la estabilidad a largo plazo.
Acordar la aprobación del proveedor y cambiar las reglas
Su acuerdo de compra debe definir el alcance del estudio requerido., crítico, criterios de aceptación, y factores desencadenantes de la reevaluación.
un instrumento, artículos fijos, rutina de software, o el cambio en el procedimiento de medición puede afectar la evidencia. Acordar qué cambios requieren revisión. Si los resultados no son adecuados, identificar acciones correctivas y verificar la mejora antes de confiar en el método.
TOPS Precision proporciona Servicios de mecanizado CNC. Presentar características críticas y requisitos de evidencia de medición durante la revisión del proyecto.. Confirme el estudio propuesto y el alcance del informe para su pedido específico.
Separe los costos iniciales del estudio de los costos recurrentes de inspección al comparar cotizaciones.. La cantidad de piezas y los requisitos de aprobación afectan la evidencia práctica disponible..
Preguntas frecuentes
Su revisión debe distinguir la precisión de la medición., calibración, y el alcance del estudio.
¿La calibración reemplaza un estudio de Gage R y R?
No. La calibración y un estudio de medición de la producción abordan diferentes aspectos de la idoneidad. Revise ambos según sus requisitos de inspección.
¿Puede un informe cubrir todas las dimensiones del CNC?
Utilice el informe únicamente dentro de su alcance justificado.. Diferentes características, accesorios, y los métodos pueden requerir evaluaciones separadas.
¿Un porcentaje bajo demuestra que las medidas son correctas?
No. Las lecturas repetibles aún pueden contener sesgos. Consulta la definición de métrica y otros errores de medición relevantes..
Solicite una revisión de la evidencia de medición
Contáctenos con tu dibujo, características críticas, cantidades, y estudio de medidas requerido. Incluir reglas de aprobación del cliente y necesidades de informes.. Acordar el método y la evidencia antes de que comience la producción..

