


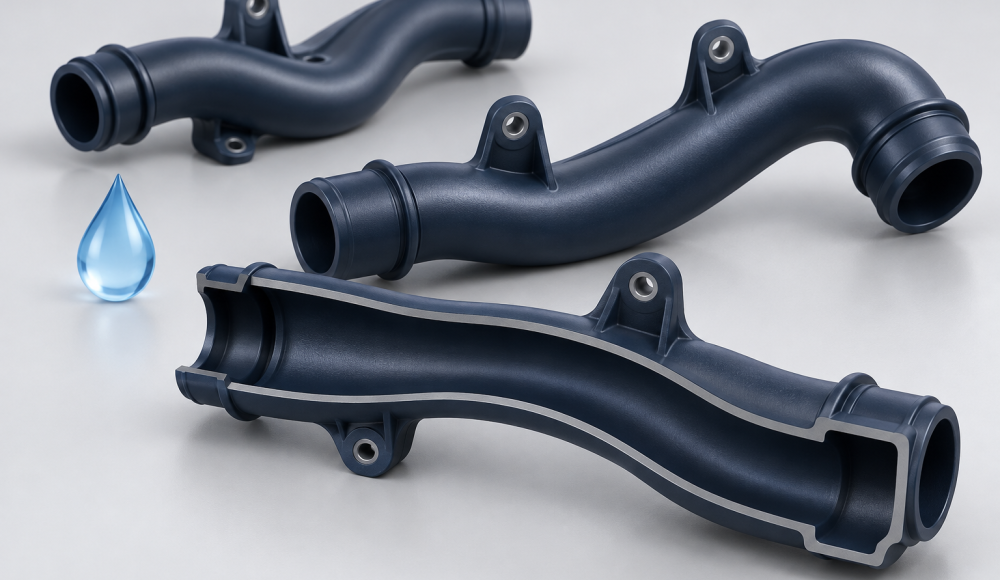
El moldeo por inyección de agua puede reducir el peso, acelerar el enfriamiento, y crear pasajes internos en piezas de plástico adecuadas. Esos beneficios dependen de la geometría., resina, y control de procesos. antes de elegirlo, comparar el costo total de producción y verificar la sección hueca, no solo las dimensiones exteriores.
¿Qué es el moldeo por inyección de agua??
El moldeo por inyección de agua utiliza agua a presión para desplazar el polímero fundido y crear una sección hueca dentro de una pieza moldeada..
También puede ver moldeo por inyección asistido por agua., Salario, o tecnología de inyección de agua, INGENIO. Estos términos describen la misma amplia familia de procesos..
El agua entra en el polímero fundido.. Esto difiere del agua de refrigeración ordinaria que circula a través de canales dentro del molde de acero..
El componente terminado sigue siendo plástico.. El agua sirve como medio temporal de formación y enfriamiento.; se elimina durante el ciclo de fabricación.
WITTMANN describe el agua como un pistón flexible para producir estructuras huecas complejas, incluyendo conductos de fluido tridimensionales. Descripción general del moldeo por inyección asistido por fluidos
Debe considerar este proceso cuando un canal hueco contribuya a una función significativa o a una reducción de peso.. Los componentes planos y finos rara vez ofrecen las mismas oportunidades.
Cómo funciona el moldeo por inyección asistido por agua
Primero inyectas polímero., luego introduce agua para formar el canal mientras el material circundante se solidifica.
La secuencia exacta depende de la variante de proceso seleccionada.:
| Variante | Adónde va el derretimiento desplazado |
| Proceso de tiro corto | El agua empuja la carga inicial de polímero hacia la cavidad restante sin llenar.. |
| Proceso de desbordamiento | El agua empuja el material fundido desde la cavidad de la pieza llena hacia una cavidad de desbordamiento separada.. |
| Proceso de retroceso del derretimiento | El agua desplaza el material fundido hacia la unidad de inyección a través de una ruta controlada. |
Después de la formación del canal, La presión controlada soporta la pieza durante el enfriamiento.. Luego, el equipo elimina el agua antes de abrir el molde..
El drenaje puede utilizar la gravedad., aire comprimido, o vacío, dependiendo del equipamiento y geometría. Estas son operaciones diseñadas, configuraciones no intercambiables. Guía del proceso WITTMANN AQUAMOULD
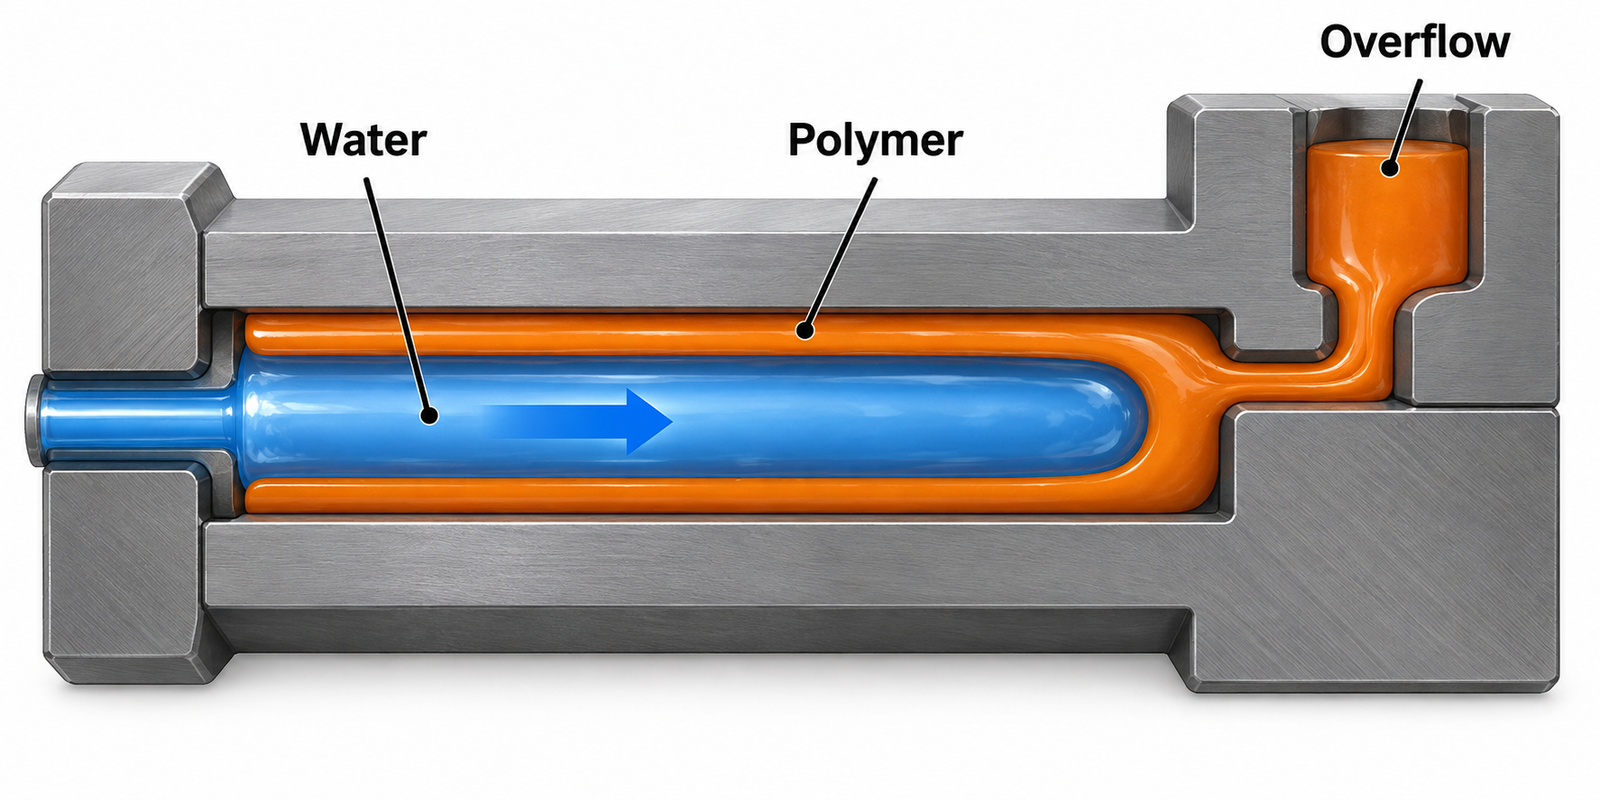
Cifra 2. En la variante de desbordamiento, el agua desplaza el polímero fundido a una bolsa separada. Ilustración simplificada, no escalar.
Para tu cotización, preguntar qué variante propone el proveedor. Cambia de utillaje, recuperación de materiales, drenaje, y el plan de validación.
Seis beneficios del moldeo por inyección de agua
Se gana valor cuando la estructura hueca resuelve un peso concreto, enfriamiento, fluir, o problema de montaje.
1. Peso inferior de la pieza terminada
Quitar el centro sólido reduce el plástico retenido en el componente terminado.. Esto puede ayudar con el manejo o montaje de objetivos masivos..
Sin embargo, El peso de la pieza terminada no es lo mismo que el consumo de resina comprada.. Material de desbordamiento, corredores, partes rechazadas, y la reutilización aprobada afectan los ahorros netos.
Solicite ambas cifras al evaluar una cotización.: masa terminada y resina consumida por pieza aceptable.
2. Enfriamiento interno más rápido
El agua extrae calor de la superficie del canal mientras el molde enfría el exterior.. Esto puede reducir el tiempo de enfriamiento en secciones adecuadas..
No convierta esa ventaja en un porcentaje de tiempo de ciclo universal.. Relleno, inyección de agua, drenaje, manejo, y la inspección todavía consume tiempo.
Compare ciclos de producción completos utilizando los mismos criterios de aceptación.. Una etapa de enfriamiento más rápida por sí sola no establece un mayor rendimiento. Principios de enfriamiento de AQUAMOULD
3. Pasajes de flujo interno integrados
Un pasaje hueco moldeado puede seguir una forma externa curva.. Esto crea oportunidades para componentes de transporte de fluidos con características de montaje integradas..
Un ejemplo industrial es la aplicación Teklas publicada por BASF que involucra tubos de fluidos para automóviles y un grado Ultramid WIT dedicado.. Este es un ejemplo externo., no es un proyecto TOPS. Caso de solicitud de BASF
Su diseño aún necesita una presión definida, temperatura, compatibilidad de fluidos, y requisitos de conexión.
4. Potencialmente menos juntas de montaje
Un conducto de una sola pieza adecuado puede reemplazar un conjunto de secciones moldeadas separadas.. Eso puede eliminar operaciones de unión seleccionadas.
Trate esto como una oportunidad de diseño., no es un resultado automático. Accesorios finales, focas, insertos, o pueden seguir siendo necesarios cierres.
Comparar el conjunto completo. Cuente las operaciones y las rutas de fuga realmente eliminadas., en lugar de asumir que cada parte hueca queda libre de juntas.
5. Mejor control de la apariencia de las secciones gruesas
La presión del fluido interno puede soportar la superficie exterior durante el enfriamiento.. El vaciado también cambia la distribución del material en secciones gruesas..
Estos mecanismos pueden ayudar a reducir los problemas de apariencia relacionados con el fregadero.. No garantizan una superficie impecable ni eliminan todas las fuentes de distorsión.. Beneficios del moldeo asistido por fluidos
Especifique las zonas cosméticas y los límites de defectos aprobados antes del muestreo.. Inspeccionar la apariencia después de las operaciones de acondicionamiento y montaje requeridas..
6. Calidad útil de la superficie interna
El moldeado asistido por agua puede producir superficies de canales internos útiles, pero la calidad de la superficie sigue dependiendo del proceso.
La investigación experimental compara las superficies internas., enfriamiento, y paredes residuales bajo diferentes condiciones de moldeo. También destaca las complejas interacciones agua-polímero.. Estudio experimental WAIM
Para un paso de fluido, Solicitar rendimiento del flujo bajo condiciones definidas.. Una muestra visualmente suave no establece una pérdida de presión aceptable..
Moldeo por inyección asistido por agua o asistido por gas
Elija entre asistencia de agua y gas según los requisitos del canal, compatibilidad de material, and the complete production cycle.
Both processes create hollow sections by displacing melt. Gas assistance typically uses nitrogen; water assistance introduces liquid water.
| Decision | Water Assistance | Gas Assistance |
| Internal medium | Pressurized water | Usually pressurized nitrogen |
| Cooling consideration | Direct internal water cooling | Different heat-transfer behavior; compare trial results |
| Post-forming requirement | Water evacuation and residual-moisture control | Controlled depressurization and gas handling |
| Project screening | Functional hollow conduits and selected thick sections | Hollow channels and selected thick-section applications |
| Acceptance focus | Wall distribution, drenaje, channel quality, y función | Wall distribution, channel quality, y función |
Water is not universally better. Gas assistance may meet your requirements with a more suitable production arrangement.
If neither process solves a defined problem, begin with conventional molding. Nuestro plastic injection molding guide explains the broader tooling and purchasing decisions.
¿Qué piezas y materiales merecen una revisión de viabilidad??
Start with hollow geometry that provides a clear functional benefit, then select the exact resin grade.
| Candidate | Benefit To Investigate | Requirement To Validate |
| Curved fluid conduit | Integrated flow path | Leakage, burst resistance, and pressure loss |
| Thick handle or grip | Lower mass and controlled appearance | Load performance and minimum local wall |
| Hollow structural section | Material redistribution | Rigidez, fatiga, and joint loading |
| Simple straight tube | Limited differentiation from other routes | Compare extrusion or another simpler process |
Do not select a material from its family name alone. Processing behavior and service requirements must both suit the application.
AKRO-PLASTIC describes dedicated materials for water injection technology. El ejemplo de tubo de BASF también utiliza un grado específico de WIT.. Materiales AKRO-PLASTIC WIT
Entregue a su proveedor el fluido real, temperatura de exposición, vida esperada, y cargas mecánicas relevantes. Identificar las aprobaciones de materiales requeridas y las restricciones de sustitución..
Evite asumir nailon común y corriente., nailon reforzado, o los grados de polipropileno son intercambiables.
Limitaciones que debe resolver antes de utilizar herramientas
Los principales riesgos son la formación incontrolada de canales., paredes locales inadecuadas, drenaje difícil, y beneficio comercial insuficiente.
El espesor de pared residual no es automáticamente uniforme
El espesor de pared residual es el plástico que queda entre la superficie exterior y el canal interno..
La investigación sobre compuestos reforzados muestra que los entornos del proceso influyen en su distribución. Las variables examinadas incluyen temperaturas., retraso de inyección, y presión de agua. Estudio de optimización del muro residual
Debe especificar paredes locales mínimas y lugares de inspección.. Un espesor medio puede ocultar una región débil.
La geometría del canal necesita su propia revisión
Revisar curvas, transiciones, regiones sucursales, ubicaciones de los inyectores, y terminación del canal con el especialista de procesos.
Pregunte cómo se relaciona el camino de agua propuesto con el pasaje funcional.. No asuma que el agua reproducirá cada característica interna con precisión..
Si la consistencia del orificio es crítica, preguntar si otra variante de moldeo o ruta de fabricación se adapta mejor al requisito.
El drenaje es parte del diseño
Identificar lugares donde el agua podría quedar atrapada. Acordar cómo el proceso la elimina y cómo se controla la humedad residual..
También defina los requisitos de limpieza y embalaje.. Una pieza puede cumplir con las dimensiones externas y al mismo tiempo seguir siendo inaceptable para el ensamblaje del sistema de fluidos..
Algunos proyectos no pueden justificar la complejidad añadida
Reconsiderar la asistencia hídrica para diseños que cambian con frecuencia, demanda limitada, o geometría que ofrece poco beneficio de vaciado.
Equipo dedicado, mantenimiento del inyector, ensayos, y la inspección puede superar los ahorros de material o ciclo.
Cómo validar piezas moldeadas por inyección de agua
Validar el canal interno y el rendimiento de la aplicación junto con las dimensiones externas..
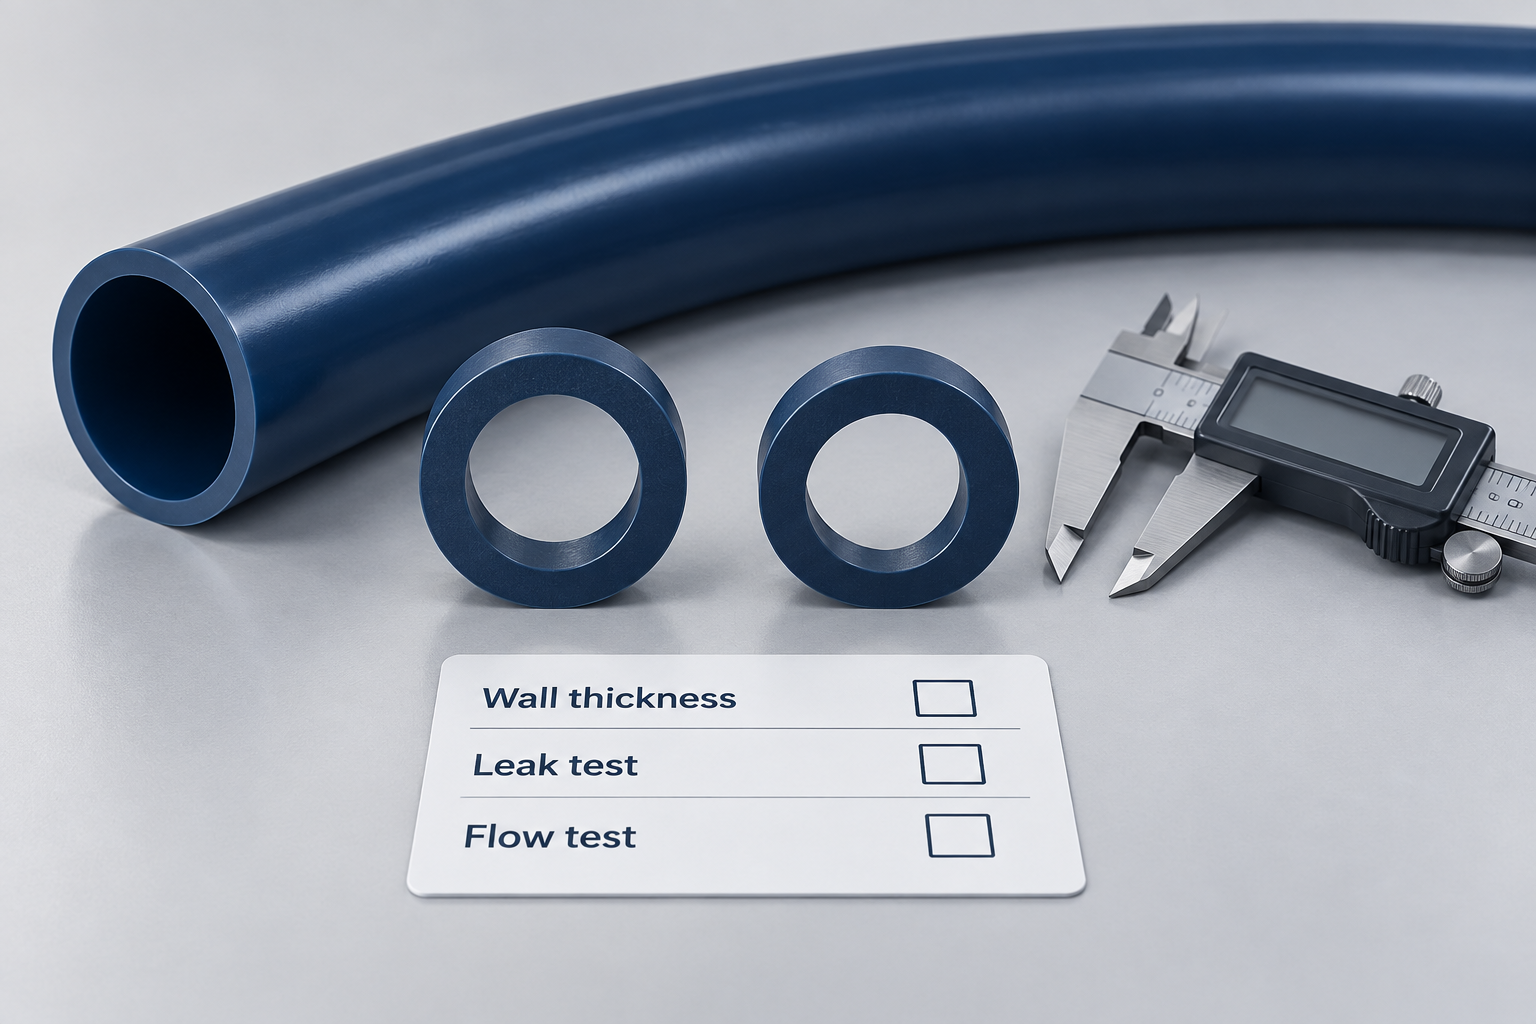
Cifra 3. La aprobación debe cubrir las paredes locales y el rendimiento requerido de fugas y flujo.. Ilustración conceptual.
Acordar las siguientes comprobaciones antes de las primeras muestras.:
| Controlar | Pruebas para solicitar |
| Identidad material | Grado aprobado, trazabilidad de lotes, y registros de procesamiento relevantes |
| Espesor de la pared local | Secciones definidas o un método de medición no destructivo validado |
| Continuidad del canal | Inspección o prueba adecuada a la geometría del paso. |
| Rendimiento fluido | Filtración, presión, y pruebas de flujo con las condiciones establecidas |
| Rendimiento mecánico | Carga específica de la aplicación, fatiga, o pruebas ambientales |
| Agua residual y limpieza. | Límites de aceptación documentados y método de verificación. |
| Repetibilidad | Resultados de múltiples partes, cavidades cuando corresponda, y condiciones de producción acordadas |
La sección es útil para examinar ubicaciones internas seleccionadas.. La tomografía computarizada puede ayudar con la geometría inaccesible cuando su resolución es adecuada.
Acordar la incertidumbre de la medición y la frecuencia de muestreo.. No asuma que ninguno de los métodos admite automáticamente todas las tolerancias de dibujo..
Registrar el material aprobado., revisión de dibujo, arreglo del proceso, y criterios de aceptación. Definir qué cambios posteriores requieren revalidación.
Cómo evaluar el costo beneficio
Compare el costo de piezas terminadas aceptables, incluyendo herramientas, utilidades, manejo, inspección, y montaje.
Solicite cotizaciones por separado para inversiones únicas y costos de producción recurrentes. Incluir el volumen anual esperado y la vida total del programa..
Su comparación debe tener en cuenta:
- Cargos por herramientas y equipos dedicados.
- Consumo de resina, manejo de desbordamiento, y reutilización permitida del material.
- Tiempo de ciclo completo y rendimiento de producción realista.
- Preparación del agua, bombeo, drenaje, y mantenimiento.
- Pruebas, operaciones secundarias, embalaje, y montaje.
Utilice ahorros validados en lugar de porcentajes principales de proveedores. Pregunte qué supuestos se midieron y cuáles siguen siendo estimaciones..
Una pieza más ligera no tiene automáticamente una menor huella medioambiental. Cualquier comparación ambiental necesita una línea base definida y datos de producción..
Preguntas frecuentes
Estas respuestas abordan preguntas comunes sobre la selección de procesos antes de comprometerse con las herramientas..
¿Es el moldeo por inyección de agua lo mismo que el enfriamiento del molde??
No. La asistencia de agua introduce agua en el polímero fundido para formar una región hueca.. El enfriamiento ordinario del molde utiliza canales de herramientas separados.
¿Permanece agua dentro de la pieza terminada??
El proceso elimina el agua formada.. Aún debes definir el drenaje., humedad-residual, y requisitos de limpieza para su aplicación.
¿Las paredes internas son siempre uniformes??
No. Geometría, material, y las condiciones de procesamiento influyen en las paredes locales. Verifique el espesor mínimo en los lugares relevantes.
¿La asistencia de agua es siempre más barata que la asistencia de gas??
No. Comparar herramientas, tiempo de ciclo completo, utilidades, producir, y costos de validación para su diseño y volumen reales.
¿Pueden las piezas asistidas por agua transportar fluidos presurizados??
Se pueden diseñar para ese fin.. La aprobación requiere el material especificado., distribución en pared, conexiones, y pruebas de aplicaciones.
Discuta los requisitos de sus piezas de plástico con TOPS
TOPS ofertas servicios de moldeo por inyección de plástico revisión del diseño de cobertura, estampación, muestreo, e inspección.
Una ruta de producción asistida por agua requiere viabilidad específica del proyecto y confirmación del equipo. La capacidad general de moldeo por inyección por sí sola no establece la disponibilidad de WIT.
Solicitar una revisión del proyecto con tu modelo 3D, dibujo, requisitos de resina, volumen anual, y programar la vida. Incluir condiciones de fluidos, dimensiones críticas, requisitos de superficie, y criterios de validación.
Conclusión
El moldeo por inyección de agua ofrece sus mayores beneficios cuando el canal hueco tiene un propósito claro. evaluar peso, enfriamiento, asamblea, y fluir juntos. Antes de herramientas, confirmar la idoneidad del material, muros locales, drenaje, y economía de producción a través de una revisión de viabilidad documentada.


