



Los hilos moldeados se forman directamente en el plástico durante el moldeo por inyección.. Pueden eliminar un paso de mecanizado., pero requieren un método de liberación viable. Tu elección depende de la resina., geometría del hilo, adaptar, cargas de servicio, y volumen de producción. Esta guía explica cómo especificar, fabricar, y validarlos.
¿Qué son los hilos moldeados??
Las roscas moldeadas son perfiles de rosca de plástico creados por la cavidad del molde o las superficies del núcleo.. La rosca existe cuando la pieza sale de la herramienta..
Las roscas externas corren alrededor de un eje., cuello, o conector. Los hilos internos corren dentro de una tapa., cuello, o vivienda. Su forma helicoidal puede bloquear la pieza moldeada en la herramienta a menos que el método de liberación lo permita..
Un inserto de metal moldeado es diferente. El plástico rodea un inserto fabricado por separado., mientras que el hilo correspondiente permanece metálico. Los insertos termoinstalados son otra opción, instalado después del moldeado.
Para tu dibujo, Identifique qué construcción necesita. El “componente de plástico roscado” por sí solo no le indica al proveedor si desea roscas de plástico o inserciones de metal..
¿Cuándo se deben moldear los hilos directamente en plástico??
Las roscas moldeadas directamente se adaptan a aplicaciones donde la junta de plástico se encuentra con la carga., tener puesto, y requisitos ambientales.
Los candidatos típicos incluyen cierres, collares de ajuste, y conectores roscados. Su idoneidad depende del conjunto completo., no solo el nombre de la aplicación.
| Requisito | Hilos Plásticos Directos | Alternativa para evaluar |
| Diseño estable y producción recurrente. | Puede eliminar el corte de hilo secundario | Compare la inversión en herramientas con los costos de mecanizado |
| Extracción frecuente de tornillos | Requiere pruebas de desgaste y ciclos. | Inserto de metal para una superficie de contacto más duradera |
| Carga de sujeción elevada y sostenida | El arrastramiento y la relajación requieren evaluación. | Inserto más una vía de carga adecuada o un limitador de compresión. |
| Baja cantidad o cambio de diseño de hilo | Las herramientas de liberación dedicadas pueden ser difíciles de justificar | Mecanizado secundario o núcleo de herramientas extraíble |
| Conexión estanca | Requiere una estrategia de sellado definida | Junta o junta tórica dedicada cuando corresponda |
El moldeado no produce automáticamente un hilo más resistente o de menor costo.. Comparar el montaje aceptado., incluyendo inspección, mantenimiento de herramientas, y piezas rechazadas.
¿Cómo se liberan los hilos moldeados de la herramienta??
La liberación del hilo requiere dividir las herramientas., rotándolo, colapsándolo, o deformar deliberadamente la pieza dentro de límites aceptables.
Decida esto antes de finalizar el hilo y las características circundantes.. Un mecanismo de liberación que se ajusta al hilo aún puede chocar con las nervaduras., canales de enfriamiento, o cavidades adyacentes.
Cavidades divididas para roscas externas
Algunas roscas externas pueden asentarse a lo largo de una división del molde que corre a lo largo del eje de la rosca.. Luego, las secciones de la cavidad se separan para despejar el perfil..
Esto puede evitar desenroscar, pero depende de la orientación de la pieza y la geometría circundante. Pueden ser necesarias acciones laterales cuando la dirección de apertura principal no puede proporcionar espacio libre..
Especifique destellos aceptables y discrepancias en la división. Una costura elevada puede interferir con el montaje incluso cuando el diámetro nominal de la rosca sea correcto.
Desatornillando Núcleos Para Roscas Internas
Un mecanismo de desenroscado hace girar la herramienta roscada con respecto a la pieza.. El molde debe impedir la rotación no deseada de la pieza durante el desacoplamiento..
La rotación y el movimiento axial deben seguir el hilo.. El avance es el recorrido axial por revolución; difiere del tono en hilos de múltiples inicios.
Enfriamiento, espacio en disco, ataque, y las características anti-rotación afectan el diseño. Desenroscar no garantiza el ciclo más corto ni la calidad perfecta de la rosca.. Explicación de los sistemas de núcleo roscado de Vega describe la rotación y retracción coordinadas.
Núcleos plegables
Un núcleo plegable reduce su diámetro efectivo antes de su retirada.. Esto puede liberar socavaduras internas adecuadas sin rotar la pieza o el núcleo..
Verifique el colapso requerido con respecto a la profundidad de la rosca y el espacio disponible. El calibre más pequeño, longitud de moldeo, y la disposición de los segmentos limitan la viabilidad.
DME ofrece herramientas plegables capaces de moldear características de rosca circunferencial continua en aplicaciones adecuadas. Revisar su Documentación del núcleo plegable de DoveTail. No asuma que cada núcleo plegable requiere subprocesos interrumpidos.
Las líneas testigo de los segmentos y el desgaste de las herramientas aún necesitan criterios de aceptación. Solicite una revisión de herramientas específicas del componente en lugar de elegir por nombre de mecanismo.
Desmontaje o liberación forzada
El decapado utiliza la deformación temporal de la pieza para limpiar las herramientas roscadas.. Es un método de liberación intencional., distinto del daño en la rosca durante el montaje.
Los cierres flexibles adecuados pueden soportarlo.. La viabilidad depende del comportamiento de la resina en el momento de la eyección., profundidad del hilo, perfil, diámetro, y flexibilidad de la pared circundante.
No seleccione el decapado únicamente porque la resina es PP o PE.. Reforzamiento, geometría, y las condiciones de expulsión pueden hacer que la misma familia de materiales no sea adecuada.
Evaluar blanqueamiento, agrietamiento, distorsión permanente, y en forma después del lanzamiento. Una expulsión exitosa por sí sola no demuestra que el hilo sea aceptable..
Núcleos extraíbles cargados a mano
Un núcleo de herramienta removible puede dejar el molde con la pieza.. Luego, un operador lo desconecta fuera del ciclo de moldeo..
Puede valer la pena evaluar este enfoque para cantidades limitadas o trabajo de desarrollo.. Sin embargo, manejo, temperatura central, repetibilidad, y el tiempo del operador afectan el costo de producción.
¿Cómo se deben diseñar hilos moldeados??
Diseñar el hilo, muro de soporte, y componente de acoplamiento juntos. El perfil de rosca no puede compensar un saliente débil o una carga de montaje inadecuada.
Defina completamente el hilo de acoplamiento
Especificar diámetro nominal, paso, forma de hilo, lateralidad, comienza, y compromiso requerido. Incluir el dibujo y el material del componente coincidente..
Indique el estándar de hilo aplicable y la edición cuando la intercambiabilidad requiera uno.. Para un cierre personalizado, Proporcionar un perfil completamente definido y criterios de aceptación funcional..
No existe un diámetro mínimo universal para todas las roscas de plástico moldeado.. La viabilidad de las funciones pequeñas depende de las herramientas, resina, relleno, y capacidad de inspección.
Entrada de diseño, Desviación y paradas
Proporcione una introducción adecuada para ayudar a que la pieza de acoplamiento comience de lleno. Defina la terminación del hilo y el espacio libre cerca de los hombros o fondos de agujeros ciegos..
Una rosca ciega necesita un espacio adecuado para el tornillo correspondiente.. De lo contrario, El tocar fondo puede agrietar el componente antes de sujetar la junta deseada..
Utilice una función de asiento o parada deliberada cuando sea necesario. Confirme que el torque de su ensamblaje cargue la interfaz deseada.
Perfil de equilibrio y compromiso
Un perfil grueso puede ser más fácil de moldear y menos frágil en algunos diseños.. No es automáticamente más fuerte en todas las articulaciones..
Los radios de las raíces pueden reducir la concentración de tensiones., pero debe seguir siendo compatible con la rosca correspondiente. No agregue borradores arbitrarios a un perfil de hilo específico.
Un compromiso más prolongado no produce ganancias de fuerza proporcionales. Distribución de carga, rigidez de la pared, y la precisión del hilo influyen en cómo las vueltas comprometidas comparten la fuerza.
Sostenga el hilo sin crear una masa gruesa.
Revise las transiciones de los muros circundantes y los jefes.. Grandes cambios de espesor locales pueden crear diferencias de contracción, hundir, y distorsión.
Utilice geometría de soporte cuando corresponda, preservando al mismo tiempo la ruta de liberación. Una nervadura destinada a reforzar la protuberancia puede impedir el desatornillado o el desmontaje..
Planifique el relleno alrededor de la característica roscada
Evite colocar restos de puerta donde se acopla el componente de acoplamiento. Revisar las líneas de soldadura y el relleno incompleto cerca de las raíces de las roscas cargadas.
Nuestro guía de puerta de moldeo por inyección explica cómo la ubicación de entrada afecta el llenado y el embalaje. Evalúe la característica roscada en ese patrón de flujo más amplio.
¿Qué materiales funcionan para hilos de plástico moldeados??
Elija el grado de resina exacto según los requisitos de servicio, luego confirme su comportamiento de moldeo y liberación..
Las siguientes familias son candidatos iniciales., sustituciones no aprobadas. Rellenos, aditivos, humedad, y la temperatura pueden cambiar sustancialmente su rendimiento.
| Familia de materiales | Razón para evaluarlo | Verificación de claves |
| PP o PE | Diseños de cierre flexibles y compatibilidad química en entornos adecuados. | Rigidez, arrastrarse, temperatura, y liberar la deformación |
| POM | Enganche deslizante y comportamiento dimensional en condiciones adecuadas. | Exposición química, contracción, y comportamiento de desgaste real |
| Pensilvania | Componentes roscados resistentes y opciones reforzadas. | Acondicionamiento de humedad, cambio dimensional, y temperatura de servicio |
| PBT | Componentes de ingeniería rígidos y opciones reforzadas. | Dureza específica del grado, envejecimiento, y contracción del moldeo |
| Mezclas de ABS o PC | Características roscadas integradas en las carcasas. | Sensibilidad de muesca, quimicos, esfuerzo de torsión, y montaje repetido |
El refuerzo de vidrio puede mejorar la rigidez pero cambiar la contracción y reducir la deformación disponible durante el decapado.. Un grado adecuado para desatornillar puede no ser adecuado para la liberación forzada..
Evaluar el comportamiento dependiente del tiempo así como la fortaleza a corto plazo.. El plástico puede deslizarse bajo carga sostenida, y la fuerza de sujeción puede relajarse con el tiempo. Celanese analiza estos efectos en su manual técnico de poliéster.
Utilice los datos del grado seleccionado a la temperatura y exposición esperadas.. La resistencia a la tracción a temperatura ambiente por sí sola no establece la vida útil del hilo..
Hilos de plástico moldeado o inserciones de metal?
Elija insertos cuando la superficie de contacto de metal ofrezca suficiente valor de servicio para justificar los requisitos de instalación y componentes adicionales..
Las roscas de plástico directas evitan un inserto separado. Sin embargo, Su capacidad de carga y desgaste siguen dependiendo del polímero y de la geometría del soporte..
Un inserto proporciona hilos metálicos., pero el plástico circundante aún debe retenerlo. Puede girar, extraer, o contribuir al fracaso del jefe si la junta está mal diseñada.
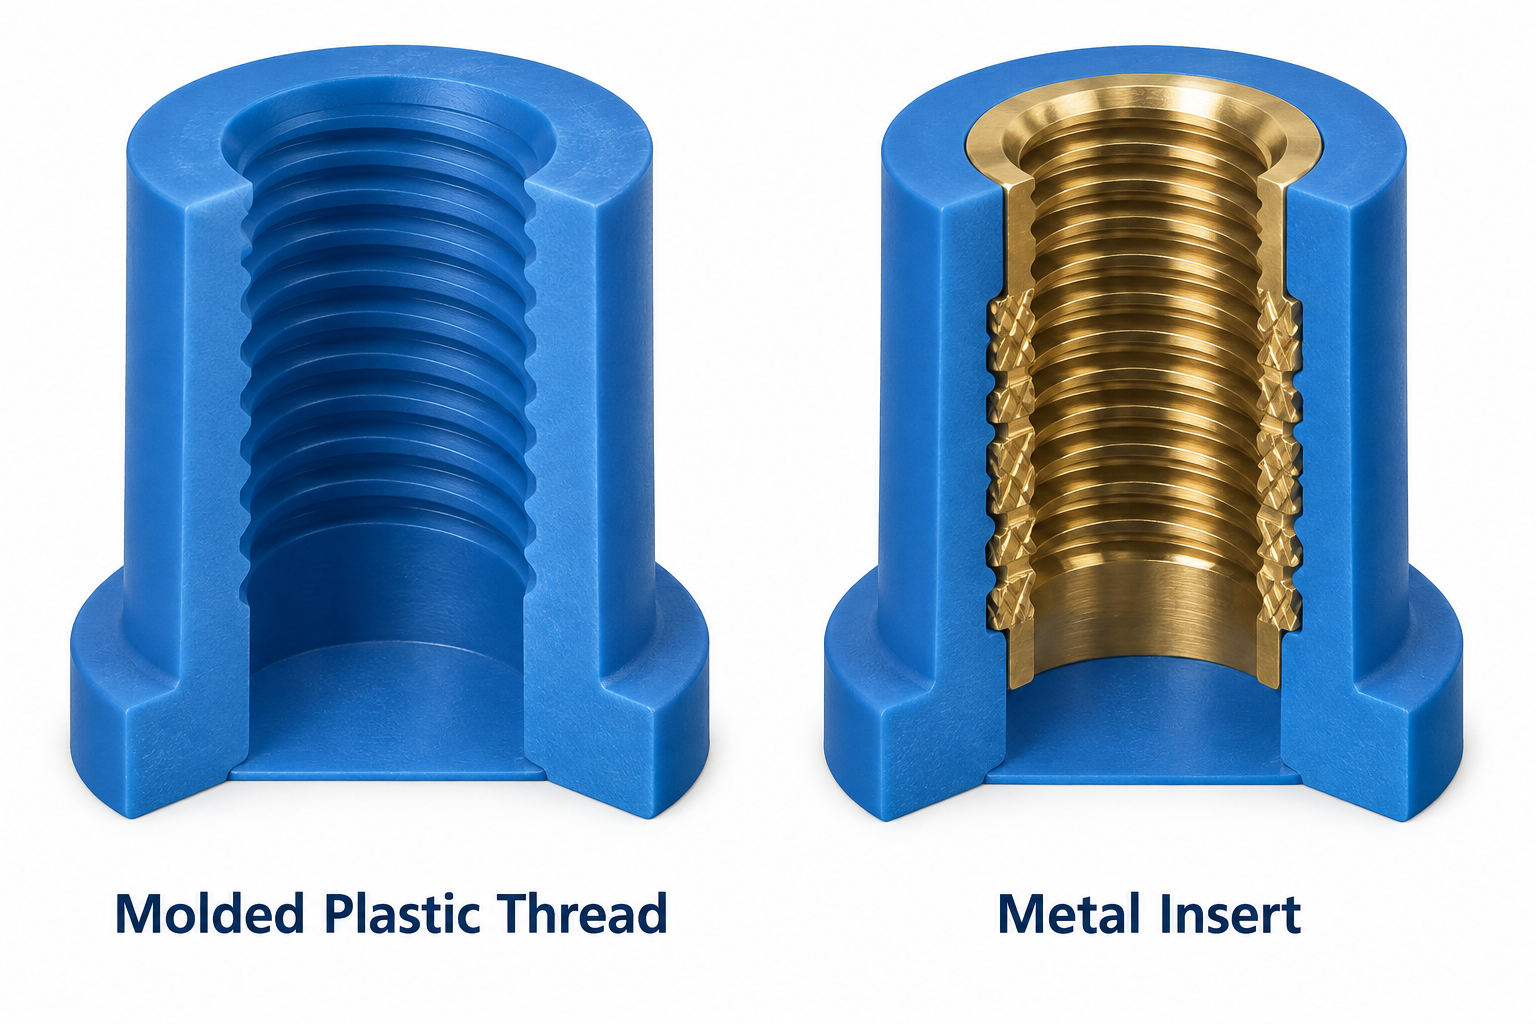
Cifra 2. Las roscas de plástico directas y un inserto de metal incrustado utilizan diferentes materiales en la superficie de contacto. Cortes conceptuales.
Los insertos moldeados se colocan antes de la inyección.. Los insertos post-molde se instalan posteriormente mediante un proceso adecuado. Requieren diferentes diseños de orificios y anclajes.
SPIROL separa estos métodos de instalación en su guía de diseño de insertos roscados. Siga las recomendaciones del proveedor de insertos elegido en lugar de reutilizar un orificio diseñado para otro tipo de inserto..
Para un componente de bajo volumen, compare también el mecanizado de la rosca después del moldeo. Incluye accesorios, inspección, y manejo en esa comparación de costos.
¿Cómo se inspeccionan los hilos moldeados??
Validar la geometría de la rosca y el rendimiento real del ensamblaje en condiciones definidas. La inspección visual por sí sola no puede establecer el ajuste o la fuerza..
Separe las pruebas mecánicas
Par de montaje, par de extracción, y el par de falla describen diferentes eventos. Registre el propósito y el método de cada prueba..
- El par de montaje establece la condición de apriete..
- El par de desmontaje mide la resistencia al aflojar la junta ensamblada..
- El par de falla identifica daños durante una prueba destructiva acordada.
- La prueba axial evalúa la resistencia a la separación bajo una dirección de carga específica.
Para inserciones, La retención rotacional dentro del plástico es otra prueba distinta.. Evite utilizar “torque-out” sin indicar qué gira y qué constituye una falla..
Verifique el ajuste y la geometría
Utilice calibres de hilo apropiados donde la especificación de hilo los admita.. Un calibre de tapón comprueba una rosca interna.; un calibre anular comprueba una rosca exterior.
Para perfiles personalizados, Acordar maestros funcionales y métodos dimensionales.. Controle la fuerza de medición para que la inspección no deforme el plástico ni oculte la interferencia..
Inspeccionar flash, crestas incompletas, grietas, y daños por liberación. Verifique la redondez y alineación donde afecten el ensamblaje..
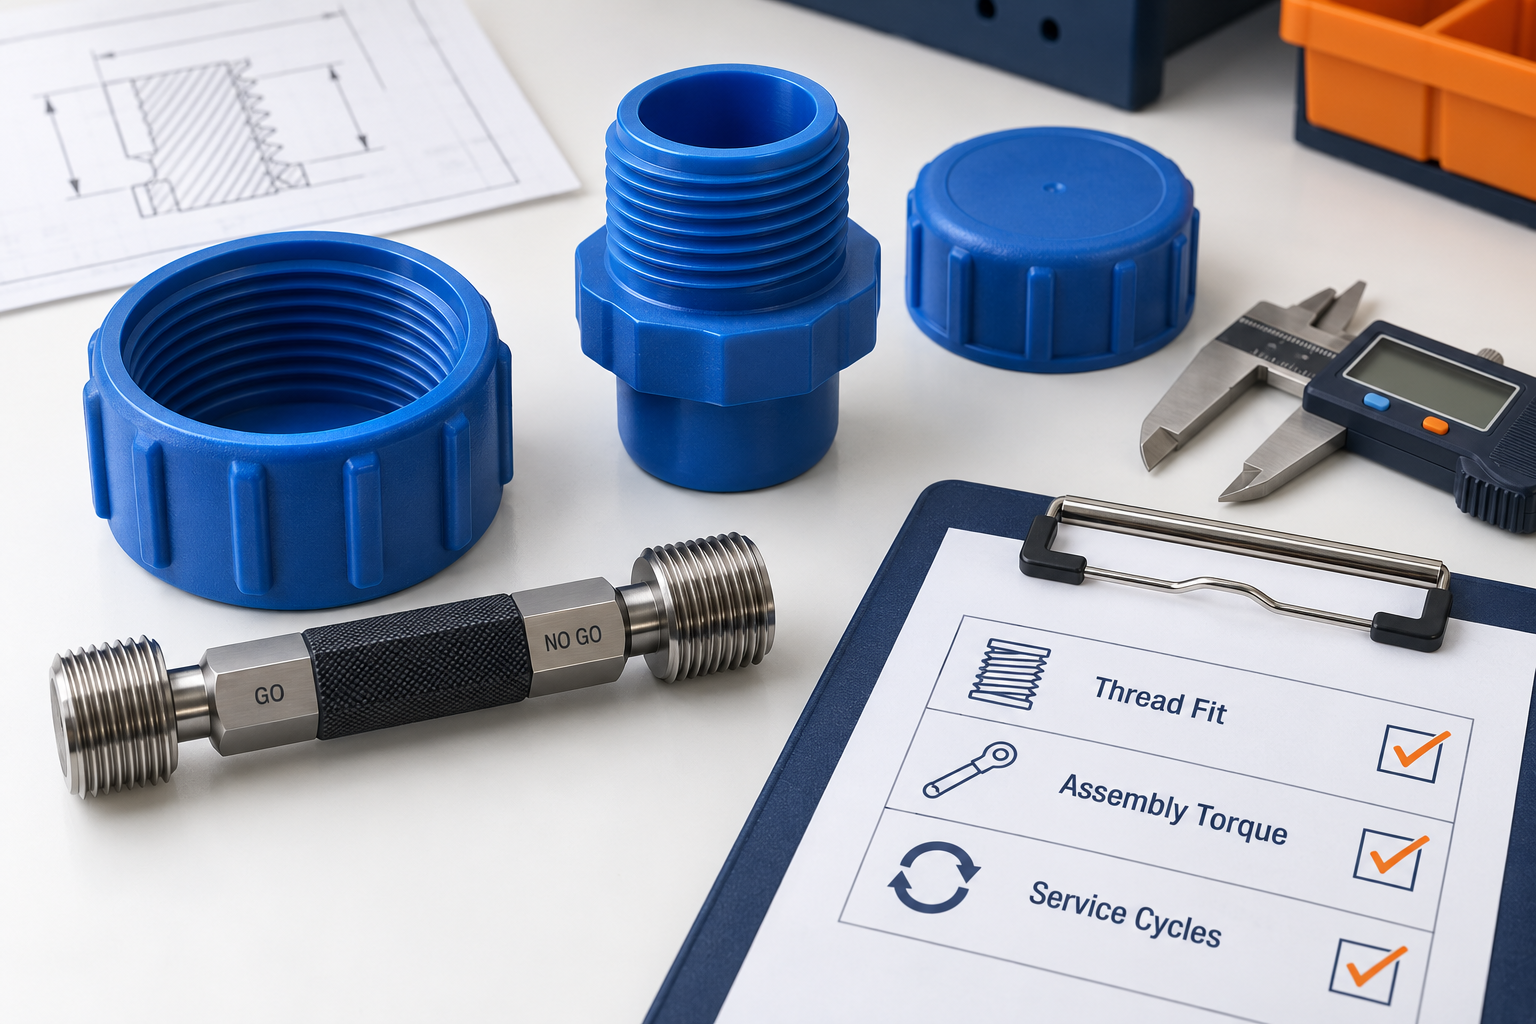
Cifra 3. La aceptación de roscas combina comprobaciones de ajuste y pruebas específicas de la aplicación.. Equipo ilustrativo, no es un registro de inspección.
Pruebe las condiciones del servicio
Definir temperatura, acondicionamiento de la humedad, exposición química, y el número de ciclos de montaje. Prueba utilizando componentes de acoplamiento representativos.
Para una conexión de sellado, especificar la superficie de sellado y las condiciones de prueba de fugas. Las roscas que se ensamblan correctamente no forman automáticamente una junta hermética.
Conservar la identificación de la cavidad y los resultados de las pruebas de un proceso de moldeo estable. Vuelva a verificar las características críticas después del mantenimiento de las herramientas o un cambio de resina..
¿Qué impulsa el costo de las piezas moldeadas por inyección roscadas??
El costo total depende de las herramientas., tiempo de liberación, disposición de la cavidad, material, operaciones secundarias, y requisitos de aceptación.
Un complejo sistema de liberación aumenta la inversión y el mantenimiento.. Todavía puede estar justificado cuando evita operaciones manuales recurrentes en un volumen suficiente..
Compare cotizaciones utilizando la misma definición de hilo y requisitos de prueba.. Solicite a cada proveedor que identifique el método de liberación., alcance de la inspección, y operaciones excluidas.
Utilice la demanda anual y la vida del programa al comparar alternativas.. Un precio más bajo de herramientas puede compensarse con mano de obra., chatarra, o producción más lenta.
¿Qué debe enviar para una revisión de fabricación??
Envíe los requisitos de la pieza y del componente de acoplamiento juntos para que el proveedor pueda evaluar el acceso a las herramientas y el rendimiento conjunto..
Incluir CAD, dibujos, grado de resina, especificación del hilo, compromiso, y líneas divididas permitidas. Añadir par de montaje, entorno de servicio, requisitos de prueba, volumen anual, y programar la vida.
Listas TOP servicios de moldeo por inyección de plástico. Confirme el mecanismo de liberación de subprocesos propuesto y el alcance de validación para su proyecto específico durante la cotización..
Solicite una revisión de piezas roscadas con tus dibujos, detalles de la pieza de acoplamiento, resina, volumen anual, y requisitos de aceptación.
Preguntas frecuentes
Estas respuestas abordan opciones comunes antes de aprobar un diseño de hilo moldeado..
¿Se pueden moldear por inyección las roscas internas??
Sí. Desatornillando, herramientas plegables, núcleos removibles, o diseños de decapado adecuados pueden formarlos y liberarlos. El enfoque correcto depende de la geometría., resina, y requisitos de producción.
¿Todas las roscas externas necesitan un molde para desenroscar??
No. Algunos pueden liberarse a través de cavidades divididas o acciones laterales.. Verifique la orientación de la pieza y las características cercanas antes de asumir que una división simple funcionará.
¿Son las roscas moldeadas lo mismo que los insertos moldeados??
No. Los hilos moldeados son características de plástico.. Los insertos moldeados son componentes separados, comúnmente metal, incrustado durante el moldeo.
¿Se pueden pelar hilos en plástico relleno de vidrio??
No asumas que puedes. El refuerzo puede limitar la deformación permitida.. Haga que el proveedor evalúe el grado y la geometría exactos., incluyendo daños después del lanzamiento.
¿Las roscas moldeadas necesitan un diámetro mínimo universal??
No se aplica un mínimo único a cada diseño. Solicite una revisión de inspección y herramientas de grado específico en lugar de aplicar una regla de diámetro sin soporte.
¿Pueden los hilos de plástico reemplazar los hilos de metal??
A veces, cuando carga, tener puesto, temperatura, y los requisitos de montaje lo permiten. Validar la unión completa. La resistencia de la rosca metálica por sí sola tampoco establece la retención de un inserto en plástico..
Conclusión
Elija roscas moldeadas evaluando las cargas de servicio y la viabilidad de lanzamiento en conjunto. Especificar la geometría de acoplamiento, resina, condiciones de inspección, y vida esperada. Luego compare hilos de plástico directos., insertos, y mecanizado sobre el coste total. Aprobar la producción solo después de que las pruebas funcionales y de ajuste respalden el diseño seleccionado..


