



Prevenir defectos en el moldeo por inyección requiere más que cambiar la configuración de la máquina. Necesita una geometría de pieza compatible, herramientas mantenidas, resina correctamente preparada, y un proceso validado. Empiece por identificar el síntoma y su patrón.. Luego pruebe la causa sospechosa y verifique que su corrección conserve las dimensiones., apariencia, y función.
¿Qué causa los defectos del moldeo por inyección??
Los defectos del moldeo por inyección generalmente implican interacciones entre el diseño de la pieza., condición material, estampación, y procesamiento.
Una marca de hundimiento puede implicar un espesor local y un embalaje inadecuado.. Un tiro corto puede implicar un flujo restringido, aire atrapado, o entrega de material inconsistente. Por tanto, un mismo síntoma visible puede requerir diferentes correcciones..
Separar la aceptación cosmética de la aceptación funcional.. Una línea de soldadura visible puede coincidir con el dibujo., mientras que un vacío interno puede comprometer el rendimiento sin evidencia superficial obvia.
BASF solucionador de problemas de moldeo por inyección separa múltiples categorías de defectos y posibles mecanismos. Utilice la guía del grado de resina seleccionado junto con su evidencia de producción..
Antes de cambiar la configuración, registrar dónde ocurre el defecto, que cavidades lo muestran, y cuando apareció por primera vez.
¿Qué defectos comunes debería identificar primero??
Clasificar el defecto por su apariencia física y ubicación antes de elegir una ruta de diagnóstico..
Utilice esta tabla para organizar la investigación.. Las causas sospechadas son hipótesis., No se diagnostica solo por la apariencia..
| Defecto | lo que ves | Empiece por comprobar |
| Tiro corto | Material faltante o bordes incompletos | Consistencia del relleno, límites de presión, restricciones de flujo, y ventilacion |
| Destello | Adelgace el exceso de plástico en el espacio de la herramienta. | condición de cierre, cierre de herramienta, y presión de la cavidad |
| marca de hundimiento | Depresión superficial local | rasgos gruesos, acceso al embalaje, y sellado de puertas |
| vacío interno | Cavidad dentro de la pared moldeada. | Geometría de la sección, embalaje, y si hay gas involucrado |
| Deformación | Reverencia, girar, o pérdida de forma | Equilibrio de enfriamiento, contracción, orientación, y expulsión |
| linea de soldadura | Línea donde se encuentran los frentes de flujo | patrón de flujo, condiciones de reunión, y fuerza funcional |
| marca de quemadura | Oscurecimiento local, a menudo cerca del gas atrapado | Condición de ventilación, secuencia de llenado, y degradación de materiales |
| Achaflanar | Rayas plateadas o pálidas | Humedad, volátiles, arrastre de aire, e historia termal |
| Jetting | Trazo de flujo en forma de serpiente cerca de la entrada | Dirección de entrada de la puerta y velocidad inicial de fusión. |
| Daño por eyección | Desgastes, blanqueo, o grietas después del lanzamiento | Borrador, condición de la superficie, apoyo, y tiempo de liberación |
Para una aceptación centrada en la apariencia, distinguir este flujo de trabajo de prevención de una especificación de acabado superficial. Definir iluminación, condiciones de visualización, y muestras límite aprobadas cuando corresponda.
¿Cómo puede el diseño de piezas prevenir defectos??
Diseño para un llenado consistente, embalaje, enfriamiento, y soltar antes de fabricar el molde.
Una ventana operativa estrecha puede ocultar una debilidad de diseño durante el muestreo. Puede resultar difícil de mantener durante la variación normal de la producción..
Controlar el espesor local
Revisar las intersecciones gruesas alrededor de las costillas., jefe, y esquinas. Elimine la masa innecesaria cuando el diseño funcional lo permita..
Utilice transiciones graduales cuando el espesor de la pared deba cambiar. No aplique un solo espesor de pared o relación de nervaduras a cada requisito de resina y superficie..
Autodesk explica que los sumideros suelen ocurrir cerca de secciones gruesas y nervaduras o protuberancias opuestas.. Es marca de hundimiento y guía de vacíos También advierte que una corrección puede introducir otro problema..
Revisar puertas y frentes de reunión
Elija una ubicación de entrada que admita el embalaje sin dejar vestigios en una superficie crítica. Verifique dónde el derretimiento se divide alrededor de los agujeros y se vuelve a encontrar..
Agregar puertas puede reducir la distancia del flujo pero introducir frentes de reunión adicionales. Evalúe la compensación en lugar de asumir que más puertas siempre mejoran la calidad..
Utilice nuestro guía de puerta de moldeo por inyección para revisar la posición de la puerta, tamaño, y aceptación de muestras.
Diseño para lanzamiento
Proporcionar un borrador adecuado y tener en cuenta la textura., dibujar profundidad, y contracción en los núcleos. Especificar dónde son aceptables las marcas de contacto del eyector.
Evite concentrar la fuerza de liberación en paredes débiles.. Compruebe si la pieza puede salir de la herramienta sin arrastrarse por una superficie funcional.
Utilice la simulación para comparar alternativas
El análisis de flujo y enfriamiento puede ayudar a comparar las ubicaciones de las compuertas, cambios de espesor, y probable distorsión. Los resultados dependen de los datos materiales y de las suposiciones del modelo..
Utilice predicciones para planificar pruebas. No trate la simulación como prueba de que la pieza de producción cumplirá con todos los requisitos..
Cifra 2. La prevención conecta el diseño, estampación, preparación de materiales, y control de procesos. Los iconos son conceptuales..
¿Cómo se previenen los defectos relacionados con los materiales??
Controlar la identidad de la resina., humedad, contaminación, y exposición térmica de acuerdo con los requisitos del grado real.
Verifique la etiqueta del material con la especificación aprobada.. registrar el lote, colorante, aditivos, y contenido molido permitido.
Verifique el secado en lugar de solo la configuración de la secadora
Para grados que requieren secado, seguir la temperatura del proveedor, tiempo, flujo de aire, y recomendaciones de humedad. Verificar el rendimiento del equipo relevante y la condición del material..
Una temperatura de secado mostrada no establece que la resina haya alcanzado su objetivo de humedad.. Considere la residencia hopper, rendimiento, transferir exposición, y método de medición.
La humedad puede crear rayas.. En polímeros sensibles a la hidrólisis., También puede reducir el peso molecular durante el procesamiento.. La gravedad y el mecanismo dependen del polímero..
No asuma que cada raya plateada indica resina húmeda.. Aire, contaminación volátil, y la degradación puede producir síntomas similares. Covestro guía de defectos de moldeo distingue mecanismos de racha visualmente similares.
Controlar los cambios y la contaminación
Mantener identificados los traslados de materiales y contenedores.. Revisar la limpieza después de cambios de resina o color., incluyendo el equipo de transporte y el sistema de plastificación.
Investigar si aparecen puntos negros después de una parada o un cambio. Ese patrón puede indicar material retenido o degradado..
No apruebe una sustitución de resina no revisada simplemente porque la pieza aún se llena. Dimensiones, fortaleza, finalizar, y la estabilidad del proceso puede cambiar.
¿Cómo afecta la condición del moho a la prevención de defectos??
Mantener la ventilación, enfriamiento, cortes, y expulsión para que la herramienta funcione según lo previsto durante toda la producción.
Inspeccionar las rejillas de ventilación en busca de depósitos y obstrucciones.. Las dimensiones de la ventilación deben adaptarse a la resina y al diseño de la herramienta.; La profundidad excesiva puede crear destellos..
Compruebe los circuitos de refrigeración para detectar restricciones de flujo., fugas, y desequilibrio de temperatura. La configuración del controlador por sí sola no revela las condiciones locales de la cavidad..
Inspeccionar las superficies de separación, insertos, toboganes, y espacios libres del eyector donde se producen destellos o daños repetidamente. Mapear defectos por cavidad para identificar problemas localizados.
No compense los cierres dañados aumentando la fuerza de sujeción indefinidamente. Un defecto de herramienta requiere una corrección adecuada de la herramienta y una verificación posterior..
Registrar los hallazgos y cambios de mantenimiento.. Si un defecto comienza después de la reparación., comparar las características afectadas y las condiciones de refrigeración o ventilación.
¿Cómo debe solucionar cada defecto??
Elija correcciones de un mecanismo confirmado, luego verifique si hay efectos secundarios en la parte completa.
Mantenga los cambios de proceso dentro de los límites de resina y equipo.. Las siguientes rutas de diagnóstico guían la investigación en lugar de prescribir escenarios universales..
Disparos cortos
Primero confirme la entrega del disparo., llenar el tiempo, comportamiento de presión, y el paso del llenado al envasado. Compruebe si el problema es repetible o intermitente..
Para regiones incompletas repetibles, Inspeccionar la ruta del flujo y la ventilación.. Para cambiar los tamaños de disparo, investigar la consistencia de la entrega antes de modificar la cavidad.
Autodesk recomienda revisar la causa antes de seleccionar una solución a corto plazo.. ver su guía de tiro corto.
Destello
Localice la ruta de escape exacta. Determine si el destello aparece durante el llenado o se desarrolla durante el empaque..
Revise las condiciones de cierre y apagado de la herramienta antes de aumentar la fuerza de sujeción. Si se trata de una presión excesiva en la cavidad, evaluar la transición de llenado y embalaje.
Reducir la presión hasta que desaparezca la rebaba es insuficiente si la pieza está mal empaquetada o tiene dimensiones incorrectas..
Marcas de fregadero y huecos
Compruebe si la región afectada contiene una masa espesa o recibe un embalaje limitado.. Evaluar la puerta y las condiciones de enfriamiento locales..
Para puerta de congelación convencional, La retención adicional después del sello de la compuerta no puede agregar material a través de esa compuerta.. Confirme el intervalo de embalaje útil.
Una cavidad interna puede ser un vacío de contracción o una burbuja relacionada con el gas.. El corte o una inspección no destructiva adecuada puede ayudar a distinguirlos..
No asuma que una mejor apariencia de la superficie demuestra la solidez interna. Verificar la fuerza relevante, densidad, o requisitos de características internas.
Deformación
Mida la pieza a una temperatura definida, acondicionamiento, y condiciones de apoyo. Un dispositivo puede ocultar la distorsión del estado libre.
Comparar el equilibrio de refrigeración, distribución de embalaje, y orientación del material. Para resinas reforzadas, La dirección del flujo puede afectar el comportamiento de contracción..
Inspeccione la expulsión y el manejo si se desarrolla deformación durante la liberación.. Es posible que un enfriamiento más prolongado por sí solo no corrija un problema causado por la orientación.
Líneas de soldadura
Localice la línea relativa a los agujeros., puertas, y cargas aplicadas. Un frente de encuentro no es automáticamente una grieta abierta.
Evaluar la ventilación y el estado del material donde se unen los frentes.. Pruebe cambios de temperatura o velocidad solo dentro de una investigación de proceso justificada..
Celanese Guía de moldeo de EVA enfatiza ubicar frentes de reunión lejos de regiones altamente estresadas. Su asesoramiento de procesamiento es específico del material..
Una apariencia mejorada no establece una fuerza restaurada. Pruebe la carga relevante o la función de sellado en muestras representativas.
Marcas de quemaduras y decoloración
El chamuscado al final del llenado puede indicar gas comprimido atrapado. Inspeccionar la ruta de ventilación y la secuencia de llenado local..
Las rayas o motas oscuras aleatorias pueden requerir una investigación diferente sobre contaminación o degradación térmica.. Registre si siguen tiempos de inactividad o cambios materiales..
Aumentar la fuerza de sujeción no es un remedio general para las quemaduras. Puede reducir la ventilación disponible en la superficie de separación..
Jetting y marcas de flujo
El chorro puede ocurrir cuando una corriente estrecha de material fundido ingresa a un espacio abierto sin establecer un contacto normal con la pared.. Inspeccionar la geometría de la puerta y la dirección de entrada..
de Autodesk explicación de chorro vincula el defecto con pasajes restrictivos y alta velocidad de entrada.
Un perfil de llenado por etapas puede resultar útil en los casos adecuados. Simplemente aumentar la velocidad puede empeorar el chorro incluso cuando un llenado más rápido ayuda a solucionar otro defecto..
Marcas de eyección y grietas
Comparar muestras antes y después de su manipulación cuando sea práctico.. Determinar si aparece blanqueamiento o distorsión durante la liberación..
Consultar borrador, pega, enfriamiento, soporte eyector, y alineación. Reduzca el estrés de liberación localizado en lugar de depender de retrabajos cosméticos repetidos..
¿Qué es un flujo de trabajo confiable para la resolución de problemas??
Registrar una línea de base, probar una hipótesis específica, y verificar la corrección en una ejecución estable representativa.
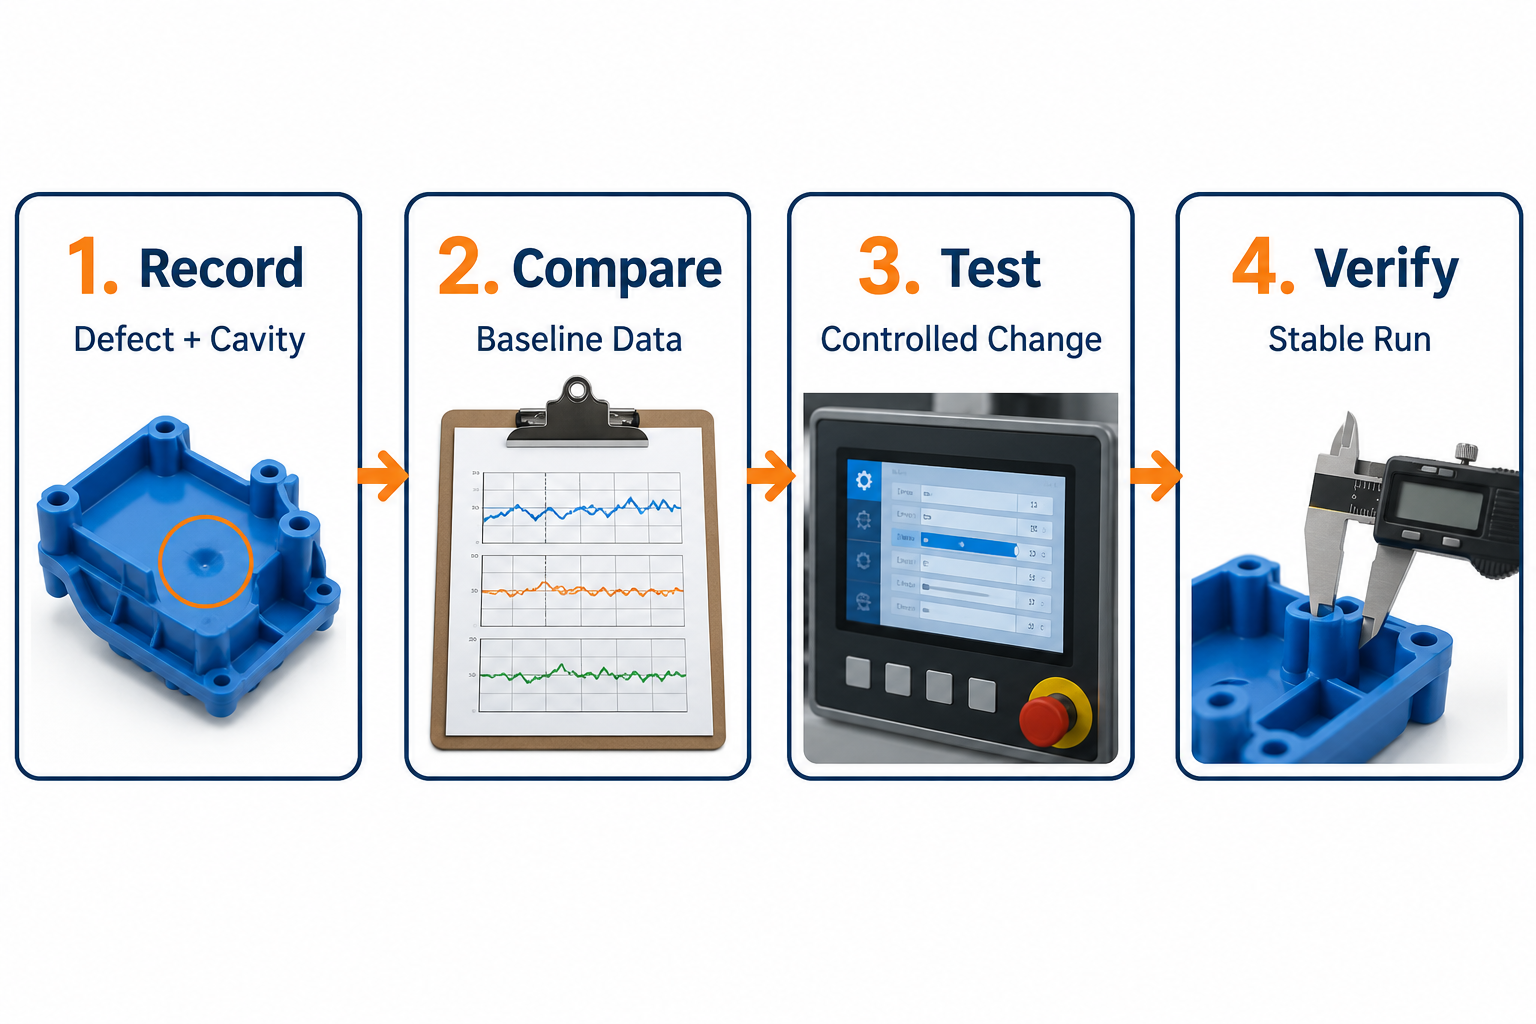
Cifra 3. Registro, comparar, prueba, y verificar. Datos e instrumentos ilustrativos., no es un procedimiento de medición.
Registre la evidencia
Conservar muestras aceptables y defectuosas.. Cavidad de registro, tiempo, lote de resina, preparación de materiales, datos reales del proceso, y cambios recientes.
Medir la tasa de defectos frente a una regla de aceptación definida. Las fotografías necesitan escala e iluminación constante cuando respaldan decisiones de apariencia..
Comparar con una línea de base conocida
Verifique los valores reales en lugar de solo los puntos de ajuste. Incluir tiempo de llenado, respuesta de presión, almohadón, comportamiento de recuperación, y temperaturas relevantes.
Un defecto aislado en una cavidad sugiere una investigación diferente a un cambio que afecta a cada cavidad.. Trate ese patrón como evidencia, no prueba.
Pruebe un cambio controlado
Cambie un factor a la vez para una prueba de diagnóstico simple. Donde las interacciones importan, utilizar un experimento planificado en lugar de ajustes simultáneos incontrolados.
Permitir que el proceso se estabilice e identifique muestras de cada condición.. Registre tanto la mejora prevista como cualquier defecto nuevo..
Verificar y estandarizar
Confirmar apariencia, dimensiones críticas, y función. Incluir todas las cavidades afectadas y las condiciones de inicio o reinicio relevantes en el plan de validación..
Actualizar la configuración aprobada, acciones de mantenimiento, e instrucciones de inspección después de la aprobación. Establecer un plan de reacción si el defecto regresa.
¿Qué deben especificar los compradores antes de la producción??
Defina los requisitos de aceptación antes de la aprobación de las herramientas para que su proveedor pueda diseñar el proceso y la inspección en torno a ellos..
| Requisito | Información para acordar |
| Apariencia | Zonas visibles, iluminación, método de visualización, y limitar las muestras |
| Dimensiones | Características críticas, la fecha, acondicionamiento, y método de medición |
| Función | Asamblea, carga, filtración, o pruebas de ciclo cuando corresponda |
| Material | Grado exacto, color, aditivos, política de remolido, y registros |
| Muestreo | Caries, cantidad, trazabilidad, y responsabilidades de aprobación |
| control de cambios | Revisión requerida después del mecanizado, resina, o cambios de proceso |
Evite aceptar una muestra únicamente porque su superficie parece limpia.. vacíos ocultos, material degradado, y la tensión residual puede requerir una evaluación adicional.
Listas TOP servicios de moldeo por inyección de plástico. Confirmar herramientas específicas del proyecto, materiales, y alcance de la inspección durante la revisión.
Solicite una revisión de piezas moldeadas con CAD, dibujos, grado de resina, fotos de defectos, requisitos críticos, volumen anual, y programar la vida.
Preguntas frecuentes
Estas respuestas ayudan a separar los síntomas del defecto de la evidencia necesaria para seleccionar una corrección..
¿Se pueden eliminar todos los defectos del moldeo por inyección??
Puede reducir el riesgo de defectos y controlar la producción según los requisitos definidos. Ninguna configuración de proceso general garantiza una producción libre de defectos en todas las geometrías y materiales..
¿El aumento de la presión de inyección soluciona los disparos cortos??
Sólo cuando la presión disponible insuficiente contribuye al problema. Ventilaciones bloqueadas, entrega inconsistente, o una geometría inadecuada puede requerir diferentes correcciones.
¿Las vetas plateadas siempre son causadas por la humedad??
No. La humedad es una posible causa.. Investigar el aire atrapado, contaminantes, volátiles, y el historial térmico antes de decidirse por el secado solo.
¿Puede una mayor fuerza de sujeción detener las marcas de quemaduras??
No es una solución general. El gas atrapado requiere una vía de escape eficaz. Una sujeción excesiva puede reducir la ventilación y agravar el problema..
¿Todas las líneas de soldadura son débiles??
Su efecto depende de la resina., orientación, geometría, y cumplir con las condiciones. Evaluar la función relevante en lugar de clasificar la fuerza únicamente a partir de la visibilidad..
¿Puede la inspección prevenir defectos??
La inspección detecta no conformidades. La prevención requiere controlar las causas. Utilice los resultados de la inspección para mantener el proceso y verificar las acciones correctivas..
Conclusión
Evite defectos en el moldeo por inyección vinculando el diseño de las piezas, preparación de materiales, condición del molde, y procesar evidencia. Diagnosticar el mecanismo antes de cambiar la configuración.. Verificar toda la pieza después de cada corrección., luego documentar el proceso aprobado. Los criterios de aceptación claros hacen que tanto la revisión de proveedores como el control de producción sean más confiables..


