



Una puerta de moldeo por inyección determina por dónde ingresa el plástico a su pieza y con qué eficacia se empaqueta la cavidad.. La elección correcta equilibra el llenado, fortaleza, apariencia, y eliminación. Esta guía explica los tipos de puertas comunes., criterios de selección prácticos, y las comprobaciones que debe realizar antes de aprobar las herramientas de producción.
¿Qué es una puerta de moldeo por inyección??
Una puerta es la abertura a través de la cual el plástico fundido ingresa a la cavidad del molde.. También puede ver la ortografía de EE. UU., puerta de moldeo por inyección.
En un molde de canal frío convencional, el bebedero recibe material de la boquilla de la máquina. Los corredores lo distribuyen hacia las cavidades individuales.. Las puertas conectan esos corredores a las partes.. La entrada directa del bebedero omite el corredor separado entre el bebedero y la cavidad..
Durante el llenado, La compuerta restringe el flujo e influye en el corte local.. Durante el embalaje, debe transmitir presión hasta que suficiente material compense la contracción. Una puerta congelada evita que se siga empaquetando a través de esa abertura..
Después de la separación, la parte conserva un vestigio de puerta: una marca de testigo, proyección, o pequeña depresión. Especifique su ubicación y tamaño permitidos.. "Puerta pequeña" no significa "puerta invisible".
¿Qué tipos de puertas debería comparar??
Comience con la geometría de la pieza., grado de resina, y marca de puerta permitida. Luego compare la complejidad de las herramientas y los requisitos de separación..
Las siguientes opciones son candidatas., recetas no universales. La tabla incluye geometrías de canal frío y mecanismos de compuerta de canal caliente.; Estos describen diferentes aspectos del sistema de alimentación..
| Opción de puerta | Punto de partida útil | Compensación principal |
| Puerta de borde | Borde de la pieza accesible; herramientas sencillas | Requiere un método de recorte definido y una marca de borde aceptable |
| Puerta del ventilador | Amplio, secciones delgadas que necesitan una entrada más amplia | Área de corte más amplia; la distribución del flujo aún necesita validación |
| Túnel o puerta submarina | Separación automática debajo de la línea de separación | Dureza de la resina, sección de puerta, y la idoneidad del límite de geometría de eyección |
| Puerta de anacardo | Acceso curvo a una superficie menos visible | La extracción de canales y el comportamiento del material necesitan un control cuidadoso |
| Puerta precisa | Pequeños puntos de entrada, comúnmente en moldes de tres placas | Área de flujo restringido y mecánica de apertura de molde adicional |
| Compuerta de bebedero directo | Alimentación directa, a menudo en herramientas de una sola cavidad | Área de remoción más grande y una marca de puerta potencialmente prominente |
| Puerta de diafragma | Alimentación circunferencial de piezas redondas adecuadas | Eliminación de material adicional; no apto para todas las geometrías huecas |
| Puerta térmica de punta caliente | Alimentación directa por canal caliente sin pasador de válvula | El equilibrio térmico afecta la apariencia y el tendido de la puerta. |
| Compuerta de válvula | Apertura y cierre controlados de una puerta de canal caliente | Mecanismo agregado, controles, mantenimiento, e inversión |
Puertas de borde y puertas de ventilador
Una puerta de borde pasa a través de una abertura relativamente estrecha en el límite de la pieza.. Una puerta de abanico extiende la entrada a una región más amplia..
Para una cubierta plana, compare ambos diseños antes de seleccionar la puerta más pequeña. Una entrada más amplia puede mejorar el frente de flujo inicial.. Sin embargo, también aumenta el área que requiere separación y acabado..
Pregunte dónde se realiza el recorte y cómo los operadores o la automatización protegen el borde terminado.. La huella de la puerta debe ajustarse a los requisitos estéticos del dibujo..
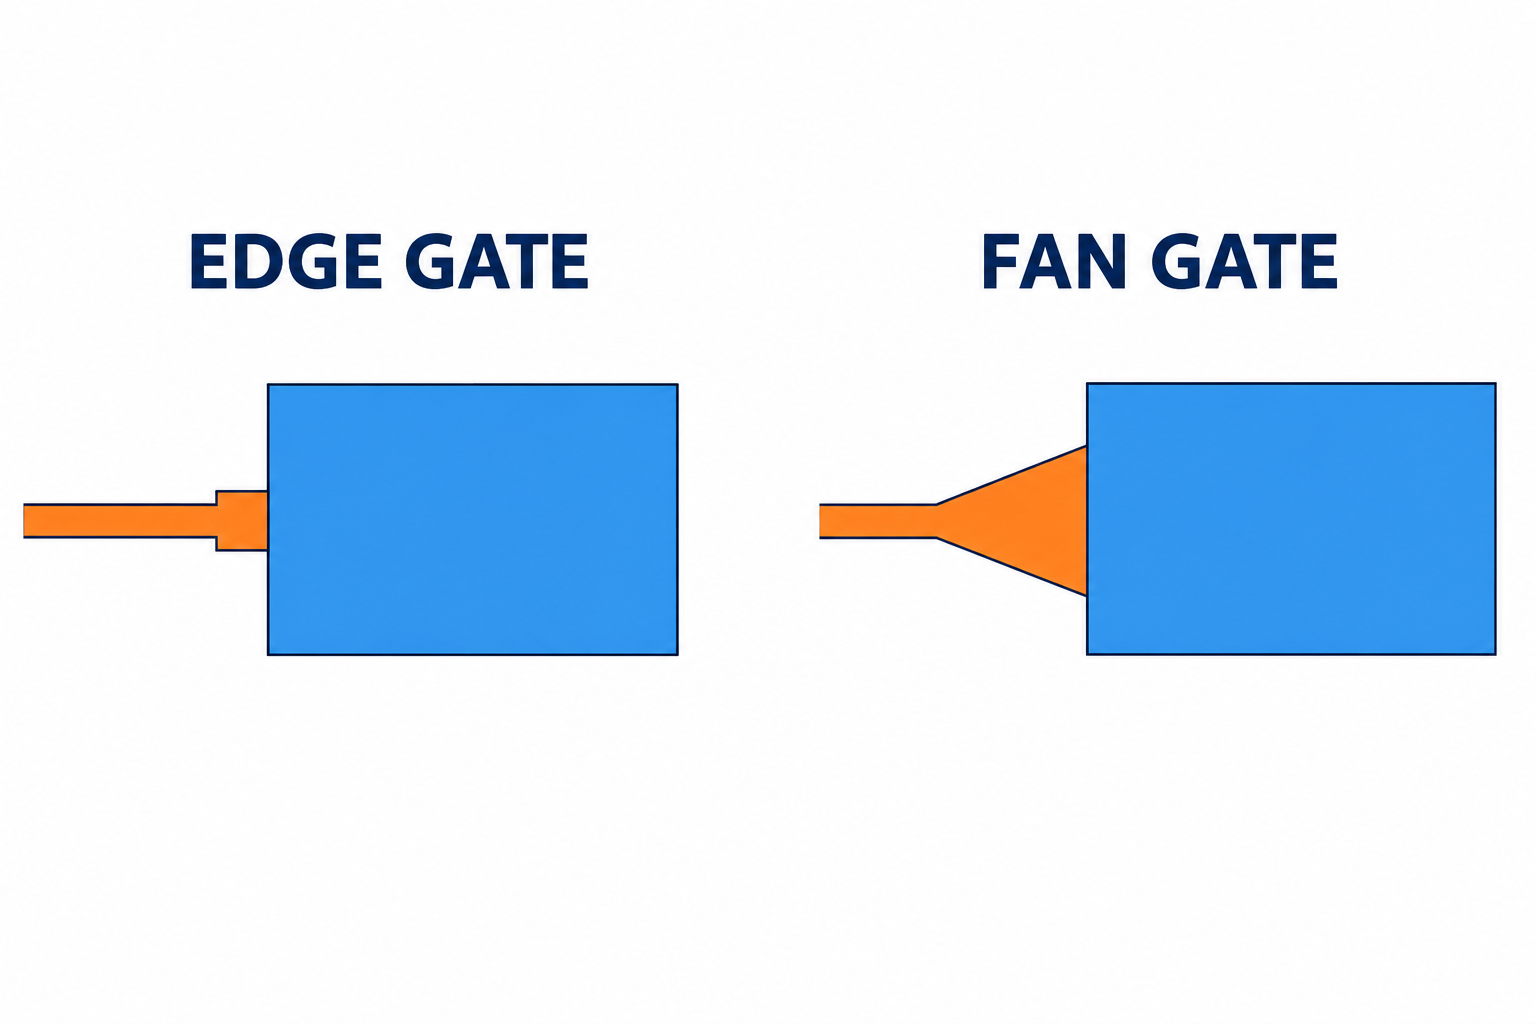
Cifra 2. Las puertas de borde y de abanico difieren en el ancho de entrada. Vistas de planta simplificadas; El espesor y el terreno de la puerta no se muestran..
Túnel, Puertas de anacardo y puntiagudas
Estas opciones pueden admitir la separación automática., pero sus mecanismos difieren. Las puertas del túnel pasan por debajo de la línea de separación.. Las puertas de anacardos utilizan un pasaje curvo para llegar a otra superficie. Las puertas puntuales comúnmente se separan mediante una secuencia de apertura de tres placas.
Un corredor frágil puede romperse durante la extracción.. Una resina resistente puede estirarse o dejar un remanente inaceptable.. Valide la separación utilizando el grado de material y las condiciones de proceso reales.
DME ofrece distintas geometrías de insertos de anacardo para diferentes aplicaciones. Sus opciones de productos ilustran por qué un diseño de puerta curva no puede cubrir todas las partes.. Ver Gama de insertos de puerta de anacardo de DME.
Compuertas de diafragma y bebedero directo
Una puerta de bebedero directa ofrece un camino de alimentación corto. Su área de fijación más grande puede ser aceptable en una superficie oculta o mecanizada posteriormente..
Una compuerta de diafragma alimenta elementos cilíndricos adecuados a través de una conexión circunferencial. Puede ayudar a distribuir el flujo alrededor de la pieza.. Sin embargo, Quitar el diafragma agrega una operación y requiere una geometría accesible..
Ninguna opción garantiza una refrigeración equilibrada ni precisión dimensional. Evalúelos por separado.
¿Cómo se elige la ubicación de la puerta??
Elija una ubicación que admita el llenado y el embalaje y al mismo tiempo proteja las superficies funcionales y visibles.. Oculte la marca solo después de verificar estos requisitos..
Alimente secciones más gruesas sin crear un cuello de botella por congelación
Un punto de partida útil es alimentar desde una sección más gruesa hacia regiones más delgadas.. Alimentar una región gruesa a través de una sección delgada que se congela temprano puede restringir el empaque.
Esta es una regla inicial., no es un sustituto del análisis de flujo. Las transiciones de pared reales., resina, y las condiciones de enfriamiento importan. Guía de ubicación de puerta de Autodesk explica esta restricción de embalaje.
Proteger los sellos, Ajustes a presión y caras visibles
Marque las zonas de entrada prohibidas en el dibujo.. Incluye tierras de sellado, superficies de apoyo, raíces de encaje a presión, y áreas de contacto de montaje cuando corresponda.
para un recinto, un borde oculto puede ser adecuado. Ese mismo borde puede volverse inaceptable si una junta sella contra él.. Revisar el producto ensamblado., no sólo el modelo CAD aislado.
Anticípese a las líneas de soldadura y las trampas de aire
El flujo se separa alrededor de los agujeros y se vuelve a unir aguas abajo.. Múltiples puertas también crean frentes de encuentro. Considere sus posiciones en relación con las cargas y los requisitos de apariencia..
Agregar otra compuerta puede acortar la distancia del flujo. También puede introducir otra línea de soldadura.. Pídale al fabricante de herramientas que compare estas consecuencias en lugar de simplemente aumentar el número de puertas..
Considere la orientación de la fibra
Para resinas reforzadas, Cambiar la ubicación de entrada cambia el patrón de flujo y puede alterar la orientación de las fibras.. Esto afecta las propiedades direccionales y la distorsión..
La orientación específica del material es esencial. Guía de herramientas Ixef PARA de Solvay analiza la ubicación de la compuerta y el comportamiento del flujo para esa familia de materiales. No transfiera sus recomendaciones numéricas a resinas no relacionadas..
¿Qué tamaño debe tener la puerta??
No existe un diámetro de compuerta universal ni un porcentaje de espesor de pared para cada pieza moldeada por inyección.. Dimensione la puerta para la resina real, geometría, y requisito de embalaje.
Para una puerta rectangular, evaluar el ancho, espesor, y longitud del terreno. El terreno es el corto pasaje restringido inmediatamente antes de la cavidad.. Para una puerta redonda, El diámetro y la geometría del paso son importantes..
Una compuerta de tamaño insuficiente puede generar una pérdida excesiva de presión y cortes.. También puede congelarse antes de un embalaje adecuado.. Una cancela demasiado grande puede complicar la separación y aumentar el vestigio.
Utilice la guía de procesamiento del proveedor de resina como referencia inicial.. Luego evalúa:
- Longitud del flujo y tramos más finos a lo largo del recorrido de llenado.
- Viscosidad de la resina, reforzamiento, y sensibilidad al cizallamiento o al calor.
- Tiempo de embalaje requerido y enfriamiento local.
- Presión disponible de la máquina y ventana de proceso permitida.
- Eliminación de la puerta, daño superficial, y límites de vestigios.
Solicite una propuesta de sección de puerta y un método de validación.. Un diámetro citado sin contexto de material y geometría está incompleto.
¿Debería elegir un canal frío o un canal caliente??
Elija el sistema de canales teniendo en cuenta el coste total de producción y los requisitos del proceso.. La apariencia de la puerta por sí sola no decide la respuesta.
Un corredor frío se solidifica con el disparo y requiere separación. Debe tener en cuenta el manejo y la reutilización permitida de los corredores.. La idoneidad del triturado depende del material y de las especificaciones del cliente..
Un canal caliente mantiene el material fundido dentro del sistema de alimentación.. Puede reducir los residuos del canal frío, pero agrega requisitos de calefacción y mantenimiento. No elimina los desechos iniciales ni todas las fuentes de pérdida de material..
Las puertas térmicas dependen del comportamiento térmico en la puerta.. Las compuertas de válvula utilizan un pasador móvil para controlar la apertura y el cierre.. Husky suministra ambas configuraciones; ver su Descripción general de los sistemas de canal caliente..
Una compuerta de válvula puede dejar una marca visible. Apruebe su apariencia en muestras en lugar de asumir una superficie perfectamente sin marcar..
Para cotizaciones, comparar la inversión en herramientas, material del corredor, Tiempo de ciclo, mano de obra de recorte, mantenimiento, y chatarra esperada. Utilice su cantidad anual y la vida del programa. Evite seleccionar únicamente por el precio inicial del molde..
¿Qué defectos pueden estar relacionados con la puerta??
El diseño de la puerta puede contribuir a los defectos., pero el defecto por sí solo no establece la causa. Verificar preparación de material, desfogue, enfriamiento, y procesamiento también.
| Observación | Posibilidad relacionada con la puerta | Próxima comprobación útil |
| Llenado incompleto | Restricción excesiva o ruta de flujo inadecuada | Comparar patrón de relleno, demanda de presión, desfogue, y condiciones de fusión |
| Hundirse cerca de una característica gruesa | La ruta de embalaje se congela demasiado pronto | Revisar las transiciones de las paredes, respuesta de embalaje, y enfriamiento local |
| Jet cerca de la entrada | El derretimiento ingresa al espacio abierto como una corriente estrecha | Examinar la dirección de entrada, geometría de la puerta, y velocidad de llenado inicial |
| Blanqueamiento en la separación | Tensión durante el recorte o el corte automático | Inspeccionar el movimiento de separación, comportamiento de la resina, y vestigio restante |
| Región de soldadura débil | Los frentes de flujo se encuentran en un lugar crítico | Revisar las condiciones del frente de reunión y probar la fuerza funcional. |
| Deformación | El desequilibrio de flujo y empaquetamiento contribuye a la distorsión. | Comparar el relleno de cavidades, enfriamiento, orientación, y resultados dimensionales |
Trate esta tabla como una lista de verificación de investigación.. No agrande ni reubique una puerta antes de confirmar el mecanismo subyacente.
¿Cómo se debe validar la puerta antes de la producción??
Aprobar la puerta mediante una prueba de molde documentada utilizando la resina prevista y condiciones de producción representativas..
La simulación ayuda a comparar ubicaciones candidatas antes de cortar acero. Autodesk describe el análisis de ubicación de puertas como entrada preliminar para un análisis Fill+Pack más completo. ver su Tutorial de ubicación de puerta de Moldflow.
Los resultados de la simulación siguen dependiendo de la calidad de la entrada. Las pruebas deben confirmar el proceso propuesto y los requisitos de las piezas terminadas..
Verificar llenado y embalaje
Utilice un estudio controlado de corto plazo, cuando corresponda, para observar cómo se llena la cavidad. Identificar dudas, cavidades desequilibradas, y frentes de encuentro inesperados.
Para puerta de congelación convencional, Un estudio del tiempo de espera puede ayudar a identificar cuándo la retención adicional deja de aumentar el peso de la pieza.. Mantenga estables otras configuraciones. Confirme las dimensiones y la apariencia junto con el peso..
Los sistemas controlados por válvulas requieren una evaluación de la sincronización de las válvulas y del historial de presión.. No interprete el cierre de la válvula como el mismo mecanismo que el congelamiento térmico..
Mida el área de la puerta terminada
Especificar la proyección o hueco máximo, ubicación permitida, y criterios cosméticos relevantes. Incluir el método de medición cuando la aceptación pueda ser ambigua..
comprobar si hay grietas, restos afilados, blanqueo, e interferencia con el montaje. Para componentes críticos, Incluir pruebas funcionales y muestreo acordado en todas las cavidades..
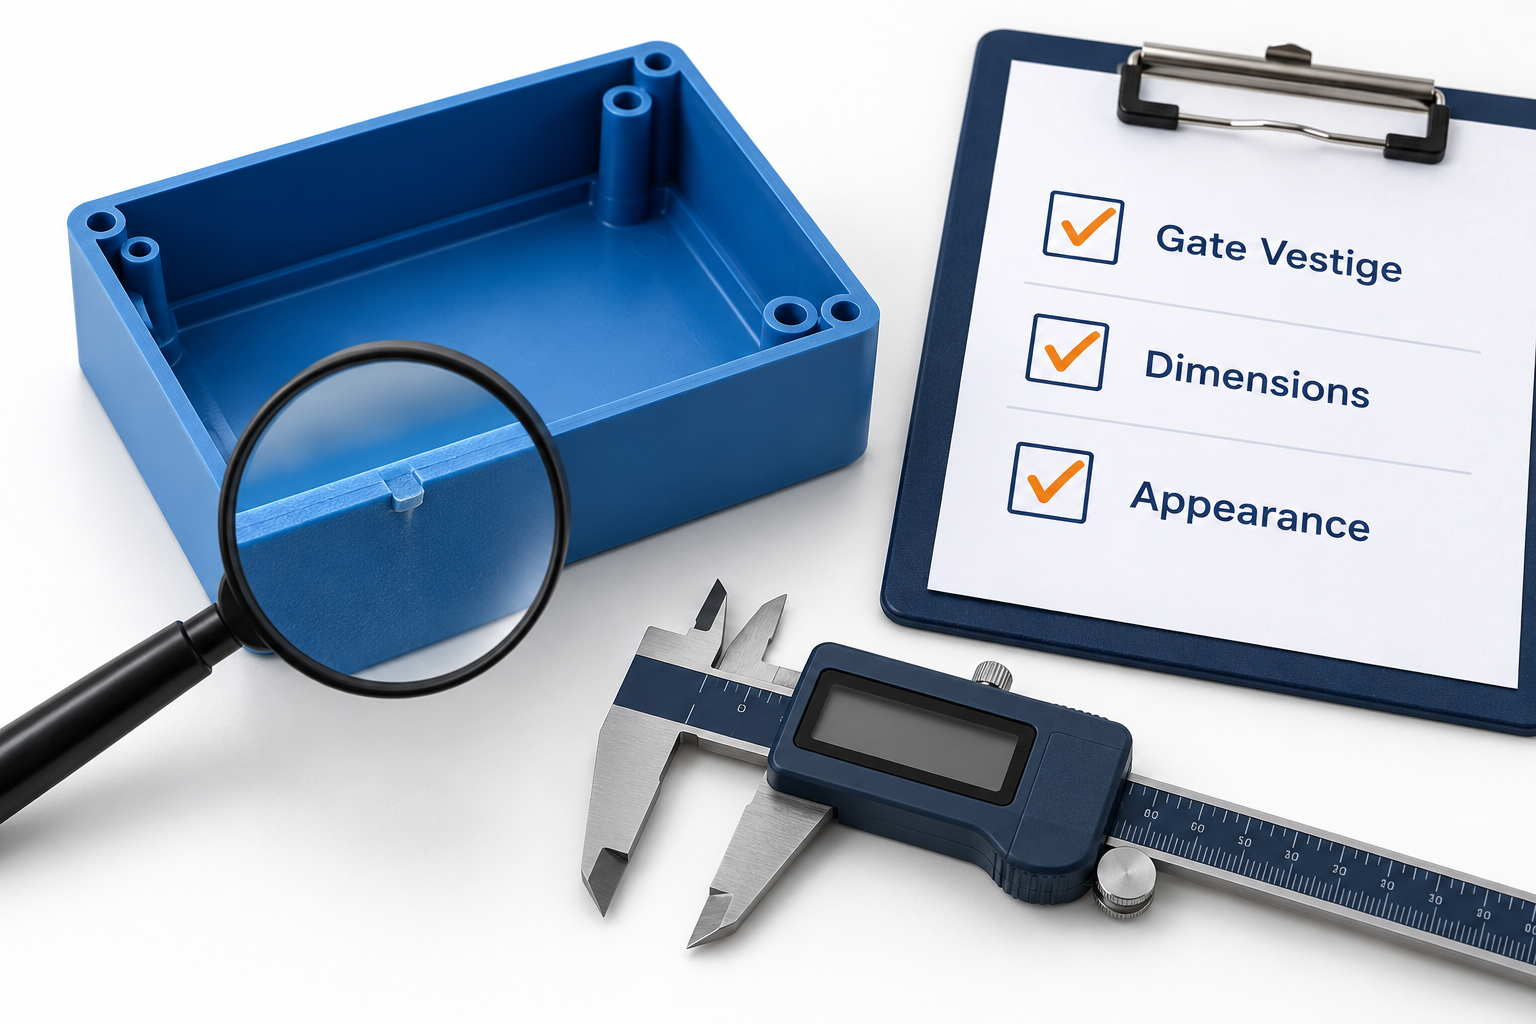
Cifra 3. Definir puerta-vestigio, dimensional, y criterios de aceptación de apariencia. Ilustración conceptual.
Registre una aprobación repetible
Conserve las muestras aprobadas y registre el grado de la resina., configuración de puerta, y configuración del proceso. Identifique cada cavidad cuando corresponda..
Una primera toma visualmente aceptable no establece consistencia en la producción.. Revise muestras de una ejecución estable e investigue cambios después del mantenimiento de la puerta.
¿Qué debe enviar con una consulta sobre diseño de puerta??
Proporcionar información suficiente para evaluar el lugar de entrada y sus consecuencias comerciales.. Una fotografía por sí sola rara vez define los requisitos de aceptación..
Incluye tu CAD 3D, dibujo acotado, grado de resina, volumen anual, y vida esperada del programa. Marcar caras cosméticas, zonas de exclusión de puertas, dimensiones críticas, y acabado superficial requerido.
Explique también las cargas de montaje., requisitos de sellado, vestigio permitido, y cualquier restricción sobre el remolido. Solicite el tipo de puerta propuesta, posición, método de separación, y plan de aprobación de prueba.
Listas TOP servicios de moldeo por inyección de plástico. Confirme la disposición de herramientas y los requisitos específicos del proyecto durante la cotización..
Envíe TOPS sus dibujos para una revisión del proyecto con tu CAD, resina, cantidad anual, programa de vida, dimensiones críticas, y requisitos de acabado.
Preguntas frecuentes
Estas respuestas abordan las decisiones que los compradores suelen necesitar aclarar antes de aprobar el diseño de una puerta..
¿Cuál es la diferencia entre una puerta y un corredor??
Un corredor distribuye plástico fundido hacia las cavidades.. Una puerta es la entrada que se abre a una cavidad.. Las disposiciones de bebedero directo y canal caliente modifican la ruta de alimentación, pero la entrada aún necesita un diseño deliberado.
¿Qué puerta de moldeo por inyección es mejor??
No existe un mejor tipo. Una puerta de borde puede ser adecuada para recortes accesibles. Una puerta de túnel puede soportar la separación automática. Una compuerta de válvula puede justificar su complejidad cuando el cierre controlado es valioso.
¿Puede una puerta no dejar marcas visibles??
No asumas que puede. A menudo puedes colocar el vestigio en una superficie oculta o reducir su prominencia.. Acordar muestras aceptables y límites mensurables antes de la producción..
¿Es una compuerta puntual lo mismo que una compuerta de válvula??
No. Una compuerta puntual convencional es una pequeña abertura comúnmente utilizada con herramientas de tres placas.. Una compuerta de válvula utiliza un pasador móvil dentro de un sistema de canal caliente..
¿Una puerta más grande siempre mejora la pieza??
No. Puede reducir la restricción o mejorar el acceso al embalaje., pero puede empeorar la eliminación y la apariencia. Evalúe el proceso completo en lugar de maximizar el tamaño de la puerta.
¿Se puede cambiar la puerta después de construir el molde??
A veces. La viabilidad depende de las inserciones., condición del acero, enfriamiento, y espacio disponible. La reubicación puede requerir reelaboración sustancial y otra prueba. Revisar ubicaciones alternativas antes de la aprobación de herramientas.
Conclusión
Seleccione su puerta de embarque, embalaje, función, y vestigio aceptable. Compare los costos recurrentes y de herramientas juntos. Luego valide el diseño propuesto con sus requisitos reales de resina y piezas terminadas.. Una aprobación de puerta documentada le brinda una base más clara para una producción consistente y la aceptación del proveedor..


