



El moldeo por inyección de paredes delgadas produce piezas de plástico livianas llenando secciones estrechas antes de que la masa fundida pierda su capacidad de fluir.. El éxito depende de la distancia del flujo, grado de resina, estampación, y respuesta de la máquina. Esta guía explica cómo evaluar la viabilidad., controlar defectos, y compare costos antes de comprometerse con un molde.
¿Qué es el moldeo por inyección de pared delgada??
El moldeo por inyección de paredes delgadas aborda piezas cuyas secciones estrechas crean requisitos exigentes de llenado y control de procesos..
No existe un espesor de pared único que defina cada aplicación. Un recorrido de flujo corto en una resina puede ser manejable. Un camino más largo con el mismo espesor puede resultar difícil.
Por lo tanto, necesita más que un número mínimo de pared.. Evaluar la geometría completa., grado seleccionado, disposición de la puerta, y sistema de producción.
Los embalajes de pared fina y las carcasas técnicas también tienen diferentes prioridades. Un contenedor puede priorizar el peso y el apilamiento.. Una vivienda puede priorizar la planitud, resistencia al impacto, y el montaje encaja.
Ninguna categoría justifica un tiempo de ciclo universal, tolerancia, o especificación de velocidad de la máquina.
¿Por qué es importante la relación longitud-espesor del flujo??
La relación longitud-espesor del flujo ayuda a describir qué tan lejos debe viajar la masa fundida en relación con la sección de pared disponible..
Para una pared uniforme simplificada, calcular L/t usando las mismas unidades. L es la ruta del flujo desde la compuerta hacia la última región llena. No es necesariamente la longitud total de la pieza..
Para ilustración, a 100 mm de camino a través de un 1 mm de pared da L/t = 100. En 0.5 milímetros, el mismo camino da L/t = 200. Estos son ejemplos aritméticos., límites de diseño no recomendados.
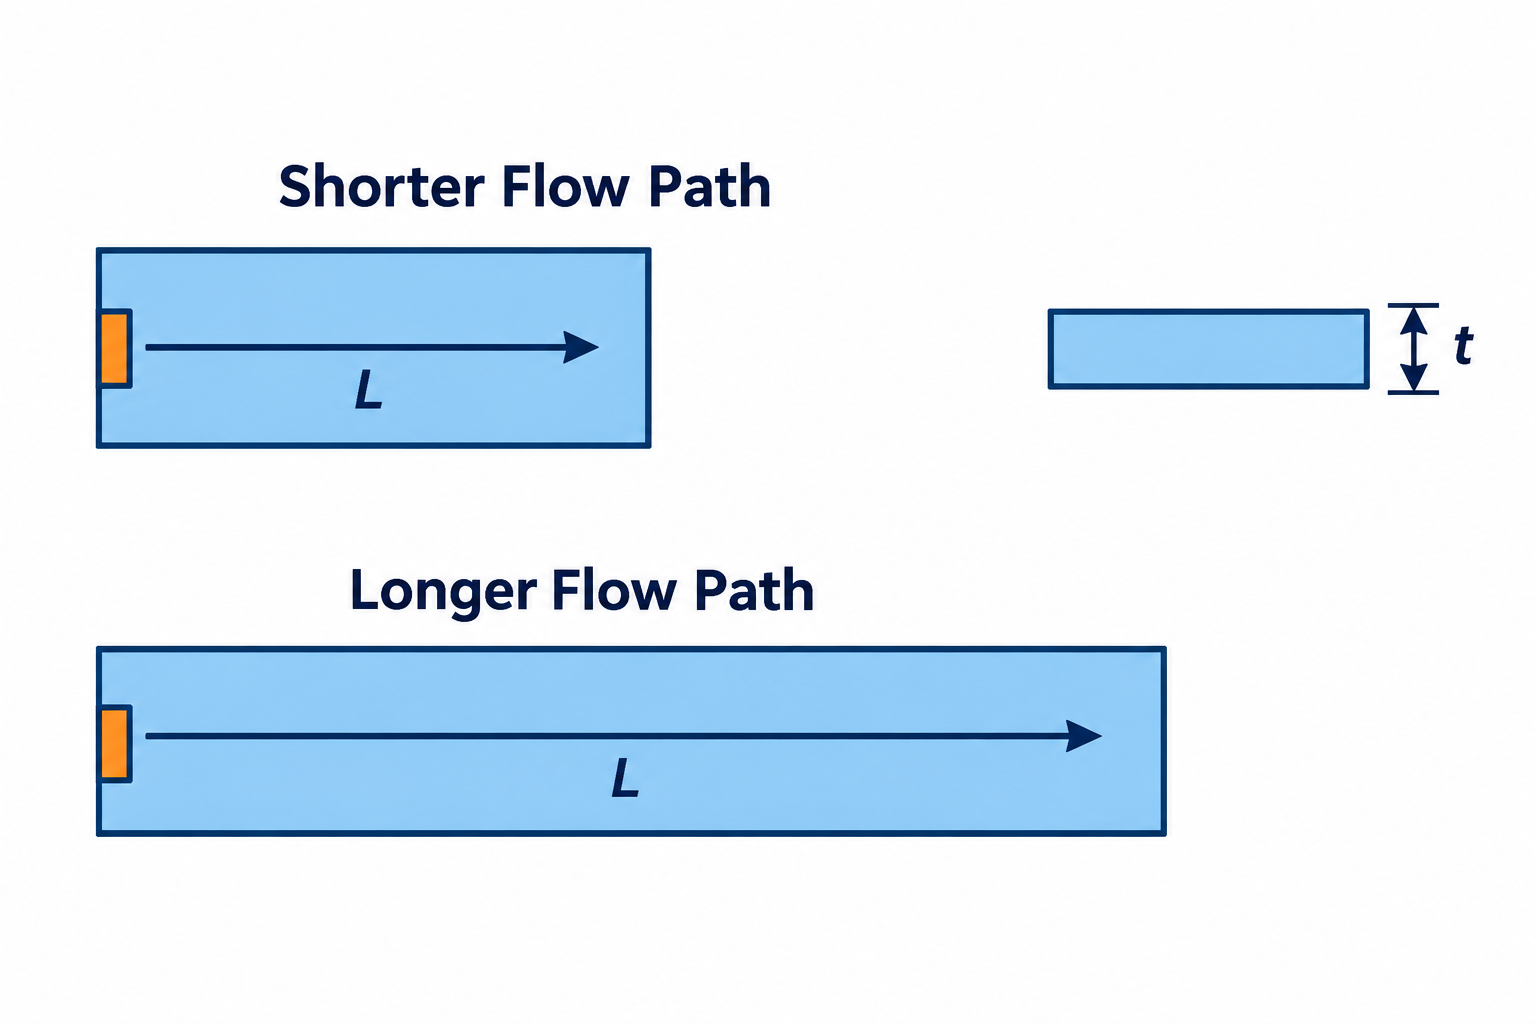
Cifra 2. La longitud de flujo L y el espesor de pared t deben considerarse juntos. Esquema simplificado, no escalar.
La reducción del espesor puede aumentar la dificultad de llenado incluso cuando las dimensiones externas de la pieza permanecen sin cambios.. Restricciones locales, esquinas, y los cambios en el espesor complican aún más la comparación.
Utilice L/t como medida de detección, no es un estándar de aprobado/reprobado. BASF ejemplo de análisis de moldeo evalúa la longitud del flujo, espesor de la pared, material, y lugar de inyección juntos.
Pregunte a su proveedor cómo la entrada y el grado propuestos afectan la ruta de llenado real.. Una resina de alto flujo no supera automáticamente todas las restricciones.
¿En qué se diferencian las molduras de pared delgadas de las molduras convencionales??
La moldura de pared delgada generalmente pone mayor énfasis en la dinámica de llenado y en mantener una ventana operativa repetible..
La siguiente comparación describe las tendencias. No define límites fijos entre dos procesos completamente separados..
| Problema de diseño o proceso | Énfasis en paredes delgadas | Lo que debes confirmar |
| Relleno | Tiempo limitado antes de que las secciones delgadas restrinjan el flujo | Presión y caudal disponibles durante todo el llenado |
| Estampación | Control de deflexión, desfogue, y consistencia de la cavidad | Variación de pared local y soporte de herramientas. |
| Material | El comportamiento del flujo debe equilibrar las propiedades de uso final. | Grado exacto, no sólo familia de polímeros |
| Enfriamiento | Las paredes delgadas pueden enfriarse rápidamente; Las características gruesas locales pueden dominar. | Disponibilidad real de eyección y equilibrio de temperatura. |
| Manejo | Las paredes livianas pueden deformarse durante el lanzamiento o el transporte. | Soporte de eyección, automatización, y embalaje |
| Ciencias económicas | Los ahorros de material pueden compensar mayores demandas de equipos o herramientas. | Costo por pieza aceptada en un volumen realista |
No infiera la capacidad de producción únicamente a partir del tonelaje de la máquina.. La unidad de inyección y el molde también deben coincidir con la aplicación..
¿Qué materiales son adecuados para piezas de paredes delgadas??
Elija un grado que pueda completar la geometría y al mismo tiempo cumplir con los requisitos mecánicos y ambientales de la pieza terminada..
Es posible que una resina que fluye fácilmente no proporcione la resistencia al impacto o la rigidez a largo plazo requeridas.. Evaluar tanto el procesamiento como el desempeño del servicio..
| Familia de materiales | Solicitudes de candidatos | Principales controles de selección |
| PÁGINAS | Contenedores, tapas, y piezas funcionales ligeras | Fluir, impacto, rigidez, temperatura, y contracción |
| PD | Piezas de presentación y embalaje rígido seleccionadas. | Fragilidad, requisitos de impacto, y claridad dependiente del grado |
| ABS o PC/ABS | Carcasas y cubiertas delgadas | Fluir, apariencia, impacto, y requisitos de llama aplicables |
| ordenador personal | Carcasas resistentes o componentes transparentes | El secado, fluir, tensión residual, quimicos, y requisitos ópticos |
| PA o PBT | Características de ingeniería delgadas y componentes eléctricos. | Humedad, reforzamiento, cambio dimensional, y condiciones de servicio |
| LCP u otros grados de especialidad | Seleccionado pequeño, componentes técnicos exigentes | Propiedades direccionales, fuerza de soldadura, geometría, y costo |
Estos son candidatos iniciales en lugar de materiales intercambiables.. Un proveedor debe confirmar el grado exacto y los requisitos de aplicación..
El índice de flujo de fusión puede ayudar a comparar los grados probados en condiciones equivalentes. No representa completamente la viscosidad durante el llenado rápido de la cavidad..
Utilice datos reológicos, guía de procesamiento de proveedores, y ensayos cuando sea necesario. Evite seleccionar entre un único número de índice de flujo entre polímeros no relacionados.
Para grados sensibles a la humedad, definir controles de secado y transferencia de material. Una preparación incorrecta puede comprometer la calidad incluso cuando la cavidad se llena por completo..
¿Qué reglas de diseño hacen que las paredes delgadas sean más prácticas??
Diseñar la ruta del flujo, soporte estructural, y método de liberación juntos en lugar de simplemente reducir cada pared.
Mantenga las transiciones manejables
Apunte a paredes consistentes donde la función lo permita. Utilice transiciones graduales y revise las restricciones locales a lo largo del camino de llenado.
costillas gruesas, jefe, o las esquinas aún pueden crear un hundimiento o extender el enfriamiento. Las paredes nominales delgadas no eliminan estos problemas locales.
Evite copiar una relación nervadura-pared en cada diseño. Material, finalizar, rigidez, y las condiciones de moldeo influyen en la geometría aceptable.
Agregue rigidez a través de la forma
Costillas, retornos de borde, y la curvatura puede mejorar la rigidez sin aumentar uniformemente el espesor. Aún deben permitir el llenado., enfriamiento, y expulsión.
Revisar cómo se comporta la pieza en uso.. Una bandeja liviana que se llena bien aún puede doblarse durante el apilamiento o distorsionarse durante el sellado..
Coloque puertas alrededor de la función y el flujo
Compare ubicaciones que acortan rutas de flujo difíciles y al mismo tiempo protegen las superficies visibles y funcionales. Evalúe los frentes de reunión alrededor de agujeros y múltiples puertas..
La marca de puerta más pequeña no siempre es la mejor opción de fabricación. Una entrada restrictiva puede aumentar la demanda de presión o comprometer el embalaje..
Nuestro guía de puerta de moldeo por inyección explica las consideraciones de aceptación y selección de puertas.
Diseño para liberación y manipulación
Especifique el borrador adecuado y considere el efecto de la textura.. Planifique el soporte de expulsión de manera que las paredes delgadas no soporten una fuerza concentrada excesiva..
Comprueba cómo se retira la pieza., apilados, y empacado. Los daños después del moldeado pueden borrar los ahorros de un ciclo más rápido.
Qué importan las capacidades de las máquinas y los moldes?
Evaluar la máquina y el molde como un sistema combinado utilizando la pieza propuesta., resina, y disposición de la cavidad.
ENGEL presenta varias plataformas de máquinas para diferentes aplicaciones de paredes delgadas. Es descripción general de molduras de pared delgada ilustra por qué los requisitos de la aplicación determinan la configuración.
Tasa de inyección, Presión y respuesta
Verifique la tasa de inyección volumétrica disponible y la presión en las condiciones de operación requeridas. El diámetro del tornillo afecta cómo la velocidad del tornillo se traduce en flujo volumétrico.
Una cifra máxima de velocidad del tornillo por sí sola no establece la capacidad de llenado. Aceleración, disponibilidad de presión, y la transición del llenado al envasado también importa.
No asuma que una máquina totalmente eléctrica siempre es adecuada o que una máquina hidráulica siempre es inadecuada. Evaluar la unidad de inyección específica y la respuesta del control..
ARBURG destaca en su gama la dinámica de llenado y los movimientos precisos para aplicaciones de embalaje guía de la máquina de embalaje.
Sujeción y soporte de herramientas
Las necesidades de sujeción dependen del área proyectada, presión de la cavidad, y disposición de la cavidad. No se aplica ningún factor de tonelaje universal a todas las piezas de pared delgada.
Revisar la rigidez y el soporte del molde alrededor de núcleos delgados.. La deflexión durante el llenado puede crear espesores de pared desiguales incluso cuando el CAD nominal es uniforme.
Elija materiales de herramientas y tratamiento térmico para el desgaste., resina, geometría, y vida prevista. Un grado de acero particular no es obligatorio para cada aplicación.
Desfogue, Corredores y enfriamiento
Proporcionar un escape de gas efectivo en las regiones relevantes de final de llenado. Las dimensiones de ventilación necesitan una revisión específica de la resina; un espacio excesivo puede crear destellos.
Seleccionar el sistema de canales mediante llenado., mantenimiento, uso de materiales, y economía. Los canales calientes son útiles en muchas aplicaciones pero no son requisitos universales..
El enfriamiento debe abordar el equilibrio de temperatura local así como la velocidad.. Los canales conformes pueden ayudar a la geometría difícil, pero los canales convencionales pueden adaptarse a muchas herramientas.
¿Cómo se debe desarrollar y validar el proceso??
Validar un proceso repetible que entregue piezas aceptables, en lugar de demostrar un tiro exitoso.
Comience con la preparación del material y las condiciones confirmadas del molde.. Revisar el llenado, embalaje, enfriamiento, y expulsión como etapas conectadas.
Un estudio breve controlado puede ayudar a revelar la secuencia de llenado cuando corresponda. Compare el equilibrio de la cavidad y las ubicaciones de vacilación o aire atrapado..
Evalúe el embalaje antes de sellar la ruta de alimentación.. El aumento del tiempo de espera después de la congelación de la puerta convencional no permite agregar material a través de esa puerta..
Confirm ejection readiness and handling stability. A complete-looking part can still distort or fail its functional requirements.
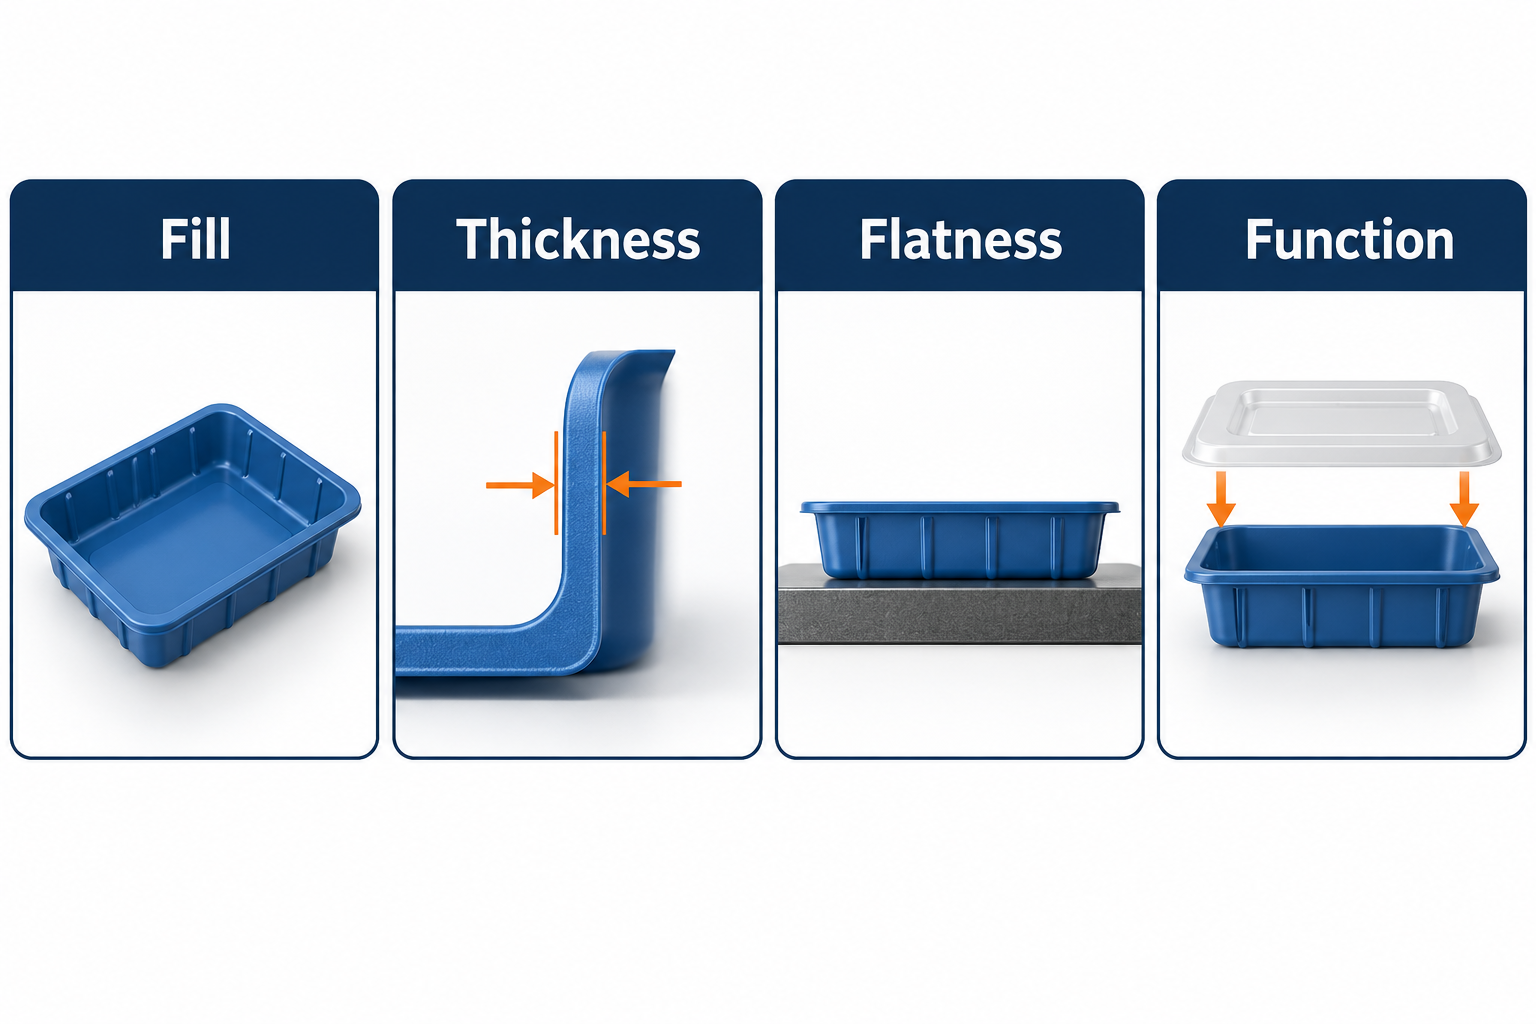
Cifra 3. Verify filling, distribución en pared, dimensiones, y función. Conceptual checks, not inspection results.
| Validation Area | Pruebas para solicitar |
| Complete filling | Consistent edge and feature formation across cavities |
| Distribución en pared | Measurements at specified locations, including critical minima |
| Dimensions and flatness | Results using agreed conditioning, la fecha, and support |
| Apariencia | Gate marks, líneas de soldadura, marcas de flujo, and approved surface criteria |
| Función | Asamblea relevante, drop, stacking, caza de focas, or load testing |
| Process repeatability | Stable-run data and agreed checks following restart |
Use measuring methods that do not distort the thin wall. A heavy contact force can change the value you are trying to measure.
Part weight is useful process evidence, but it does not prove wall distribution or dimensional conformity. Keep cavity identity where traceability matters.
¿Qué defectos son más importantes en las molduras de paredes delgadas??
Centrarse en los defectos que indican límites de llenado, desequilibrio local, o soporte insuficiente durante el enfriamiento y liberación.
Disparos cortos
Comprobar la coherencia de la entrega, comportamiento de presión, restricción local, y ventilar antes de aumentar la velocidad o la temperatura.
Un llenado más rápido puede ayudar a prevenir la restricción prematura del flujo, pero una velocidad de entrada excesiva puede crear otros defectos. Pruebe un perfil justificado dentro de los límites materiales..
Flash y paredes irregulares
Inspeccionar cierres, cierre de herramienta, y deflexión. Determinar si el problema aparece durante el llenado o empaque..
Una mayor fuerza de sujeción no sustituye a un molde dañado o con un soporte inadecuado. Verifique el espesor de la pared después de cualquier corrección..
Deformación
Revisar el equilibrio de enfriamiento, distribución de embalaje, orientación, y expulsión. Las paredes delgadas pueden exponer distorsiones que los accesorios de montaje ocultan temporalmente.
Mida según las condiciones acordadas y confirme que la pieza encaja sin restricciones forzadas inaceptables..
Líneas de soldadura y marcas de quemaduras
Evaluar dónde se encuentran los frentes de flujo y dónde debe escapar el gas.. Verifique el rendimiento funcional donde los frentes de encuentro cruzan las regiones cargadas o selladas.
Una línea visualmente más limpia no significa automáticamente una resistencia adecuada. Las marcas de quemaduras pueden requerir cambios en la secuencia de ventilación o llenado en lugar de simplemente aumentar la temperatura..
Por un método de diagnóstico estructurado, ver nuestro guía de prevención de defectos de moldeo por inyección.
¿Cuándo reduce el costo el moldeo por inyección de paredes delgadas??
Las paredes delgadas reducen los costos cuando los ahorros de material y producción superan el uso de herramientas adicionales, proceso, inspección, y manejo de demandas.
La masa de la parte inferior puede reducir el consumo de resina.. Un enfriamiento más corto puede mejorar la producción, pero las características gruesas y los movimientos de la máquina aún pueden limitar el ciclo.
No equiparar una reducción porcentual en el espesor con la misma reducción en el costo total. Estampación, mano de obra, chatarra, y las operaciones secundarias siguen siendo relevantes.
Compara propuestas usando la misma resina., criterios de aceptación, supuestos del recuento de cavidades, y cantidades de pedido. Include annual demand and program life.
Ask for the estimated cycle basis and identify what trials must confirm. A fast cycle producing unacceptable parts is not a cost advantage.
Nuestro injection molding RFQ guide helps separate tooling, recurring production, y costos de entrega.
¿Cuándo debería considerar otro enfoque??
Consider alternatives when the required thin section creates unacceptable filling risk, poor service performance, or uneconomic investment.
A modest geometry change may improve feasibility more effectively than purchasing greater machine capability. Compare gate placement, thickness transitions, and part segmentation where appropriate.
For selected broad, thin components, injection-compression molding can be worth evaluating. It uses a controlled compression movement during the molding sequence.
This requires compatible equipment and tooling; it is not a setting added to every conventional process. Ver ENGEL’s injection-compression explanation.
For suitable open packaging shapes, thermoforming may also deserve comparison. For early development or low quantities, evaluate a prototype route first.
Choose based on geometry, tolerancias, material, función, and realistic demand. Avoid making minimum wall thickness the only success criterion.
¿Qué debe enviar para una revisión de viabilidad de paredes delgadas??
Provide the complete design and acceptance requirements so the supplier can evaluate a realistic production concept.
Incluir CAD, dibujos, nominal and minimum walls, grado de resina, requisitos de superficie, and critical dimensions. Identify gate restrictions and the mating components.
State relevant impact, rigidez, caza de focas, ambiental, and appearance requirements. Add order quantities, volumen anual, programa de vida, and target delivery milestones.
Listas TOP servicios de moldeo por inyección de plástico. Confirm thin-wall feasibility, estampación, equipment suitability, and inspection scope for your specific design.
Request A Thin-Wall Part Review con tu CAD, requisitos de resina, wall targets, demanda anual, y criterios de aceptación.
Preguntas frecuentes
Estas respuestas abordan suposiciones comunes antes de aprobar un diseño de pared delgada o una cotización de producción..
¿Cuál es el espesor mínimo de pared para el moldeo por inyección??
No existe un mínimo universal. Resina, distancia de flujo, geometría, disposición de la puerta, estampación, y el equipo determinan la viabilidad. Confirmar el muro propuesto mediante análisis y ensayos representativos..
¿Es suficiente una relación L/t alta para rechazar un diseño??
No. Señala una ruta de flujo exigente pero no incluye todos los factores relevantes. Utilice análisis específicos de grado y una revisión del equipo..
¿Las molduras de pared delgada siempre requieren un canal caliente??
No. La selección del corredor depende del llenado., consumo de materiales, requisitos de la puerta, y economía. Compare configuraciones factibles en lugar de tratar un sistema como obligatorio.
¿Es siempre la mejor velocidad de inyección la más alta??
No. El perfil requerido debe llenar la pieza controlando la presión., cortar, gas atrapado, y comportamiento de la puerta. La velocidad máxima por sí sola no es el objetivo.
¿Pueden las piezas de pared delgada tener tolerancias estrictas??
Algunas características pueden, pero la capacidad depende de la geometría, resina, acondicionamiento, y medición. Solicite confirmación de cada requisito crítico en lugar de una promesa general de tolerancia..
¿Una pared más delgada siempre significa un ciclo más corto??
No. El enfriamiento puede mejorar, pero secciones gruesas locales, plastificar, movimientos del molde, y el manejo aún puede controlar el ciclo.
Conclusión
El moldeo por inyección de paredes delgadas funciona cuando la geometría, resina, estampación, y la respuesta de la máquina apoyan el mismo objetivo de producción. Evaluar la distancia del flujo a lo largo del espesor, luego validar la distribución y función de la pared. Compare el costo por pieza aceptada antes de reducir aún más las paredes o comprometerse con las herramientas de producción..


