



Las reparaciones de moldes restauran una condición de herramienta aprobada.. Las modificaciones del molde cambian esa condición para cumplir con un requisito revisado. Antes de autorizar cualquiera, identificar la causa, comparar opciones de reparación y reemplazo, y definir la aprobación de la muestra. Esta guía se centra en los moldes de inyección de plástico y las decisiones que afectan la recuperación de la producción..
Reparación de moldes versus modificación de moldes
La reparación devuelve una herramienta a su condición aprobada, mientras que la modificación cambia su geometría u operación prevista.
La distinción controla tus dibujos., cotización, y requisitos de aceptación.
| Tipo de trabajo | Propósito típico | Base de aprobación |
| Mantenimiento | Limpio, lubricar, o componentes de servicio antes de fallar | Requisitos de mantenimiento y condición documentada. |
| Reparar | Restaurar una característica dañada o reemplazar un componente desgastado | Requisitos existentes de herramientas y piezas aprobadas |
| Modificación | Cambiar una dimensión, característica, puerta, o arreglo operativo | Cambio de ingeniería aprobado y requisitos revisados. |
| Reemplazo | Renovar un inserto, asamblea mayor, o herramienta completa | Nuevo alcance, comprobaciones de compatibilidad, y calificación |
Por ejemplo, Reemplazar un pasador de núcleo roto a su especificación original es una reparación.. Cambiar su diámetro es una modificación..
Un trabajo puede incluir ambos. Separe los alcances para saber qué requisitos originales permanecen y cuáles han cambiado..
Diagnosticar el problema antes de cortar acero
Confirme que el molde causa el defecto antes de elegir un método de reparación..
Una pieza moldeada rechazada no demuestra automáticamente daños en las herramientas. Preparación de materiales, condiciones de procesamiento, manejo, y la medición también puede contribuir.
Compare la producción actual con la última ejecución aprobada.. Compruebe si el problema afecta a una cavidad, varias cavidades, o cada parte.
| Síntoma | Comprobaciones de herramientas | Otros factores a revisar |
| Destello | Daño de cierre, contaminación, alineación, y usar | Condiciones de embalaje, reprimición, y comportamiento material |
| Tiro corto | Puertas, respiraderos, obstrucciones, y condición de canal caliente | Configuraciones de relleno, condición de la resina, y rendimiento de la máquina |
| Marcas de arrastre | Daño superficial, borrador, y alineación de eyección | Enfriamiento, condiciones de liberación, y manejo |
| Deriva dimensional | Desgaste del núcleo, daño de la cavidad, y movimiento de componentes | Cambios de resina, turnos de proceso, y acondicionamiento de medidas |
| Enfriamiento o deformación más prolongados | Pasajes de enfriamiento, fuga, y condición del circuito | Suministro de agua, ajustes del ciclo, y variación material |
Utilice la tabla para organizar la investigación., No asignar una causa sólo por la apariencia..
Preservar muestras defectuosas, piezas de referencia aceptables, registros de proceso, e identificación de cavidades. A menudo estos revelan más que una sola fotografía..
Solicite al fabricante de herramientas que documente los hallazgos antes del mecanizado correctivo.. De lo contrario, La evidencia original puede desaparecer durante la limpieza o el retrabajo..
Métodos comunes de reparación de moldes de inyección
Seleccione el método según la ubicación del daño., material de herramienta, geometría restante, y la condición superficial requerida.
Reemplazo de componentes desgastados o dañados
Pasadores centrales, componentes del eyector, elementos guía, focas, y los insertos adecuados pueden reemplazarse cuando las interfaces circundantes sigan siendo útiles.
Verifique las características de acoplamiento y el elemento fallido.. Un pasador nuevo en una guía desgastada o desalineada puede volver a fallar.
Especificar el material del componente., dureza cuando sea relevante, adaptar, y espacios libres funcionales. Confirmar la compatibilidad con el conjunto de herramientas existente.
Mecanizado de precisión y electroerosión
El mecanizado o la electroerosión pueden restaurar características seleccionadas o preparar una ubicación para un inserto de reemplazo.
Primero confirme que la eliminación del material preservará la resistencia., espacio libre de enfriamiento, y la geometría moldeada prevista.
El plan de acabado importa. No asuma que una superficie mecanizada por electroerosión está lista para cada aplicación cosmética o funcional..
Preguntar qué superficies requieren posterior acabado y verificación dimensional. Incluir los datos de inspección en el alcance de reparación aprobado..
Reparación de soldadura
La soldadura puede agregar material donde el mecanizado por sí solo no puede restaurar la forma requerida.. La idoneidad depende del acero y de las condiciones de reparación..
Uddeholm publica diferentes recomendaciones de soldadura para distintos grados, condiciones materiales, y métodos de soldadura. Estos incluyen la selección de relleno y el tratamiento térmico.. Guía de soldadura de acero para herramientas de Uddeholm
Antes de aprobar la soldadura, identificar el grado de acero y el historial de tratamiento térmico disponible. Revisar soldaduras anteriores, extensión de la grieta, y proximidad a características críticas.
La soldadura láser no es automáticamente adecuada para todos los moldes dañados. Pregunte cómo gestiona el procedimiento propuesto el cracking., distorsión, y diferencias de propiedad local.
Pulido y restauración de superficies
El pulido puede abordar el daño superficial adecuado después de evaluar la condición subyacente.. También elimina material, por lo que la geometría debe permanecer controlada.
Más pulido no siempre mejora una superficie. Uddeholm identifica la piel de naranja y las picaduras como posibles problemas de pulido excesivo. Guía de pulido de Uddeholm
Para piezas texturizadas o de alto brillo, aprobar el acabado en muestras moldeadas. La superficie de una herramienta reparada puede reproducirse de manera diferente en plástico..
La compatibilidad del relleno también es importante cuando las superficies soldadas requieren pulido o texturizado.. Uddeholm destaca específicamente esta relación. Consideraciones de selección y reparación de acero para moldes.
Reparaciones de refrigeración y canal caliente
El trabajo de enfriamiento puede implicar la limpieza de pasajes., corrigiendo fugas, o reemplazar componentes reparables del circuito después del diagnóstico.
Los fallos del canal caliente requieren comprobaciones específicas del sistema instalado.. Un error de temperatura puede originarse en la detección, alambrado, calefacción, o componentes de control.
La documentación del controlador de EWIKON distingue estas categorías de fallas. Utilice el manual del equipo aplicable en lugar de asumir que la cavidad del molde necesita reparación.. Solución de problemas del controlador EWIKON
Acordar la presión, fluir, eléctrico, o controles operativos apropiados para la reparación real.. No sustituya una verificación visual por una verificación funcional..
¿Qué modificaciones del molde son factibles??
Una modificación es factible cuando la herramienta existente puede soportar la geometría revisada., funciones, y requisitos de validación.
Comience con una superposición de los modelos de piezas nuevos y antiguos.. Identifique cada superficie modificada y la característica de herramienta correspondiente.
Comprender la eliminación y adición de acero
La dirección de un cambio de pieza determina si se debe quitar o agregar material de herramienta..
Para una dimensión exterior sencilla, agrandar la cavidad puede agrandar la característica moldeada. Esto generalmente implica eliminar el material de la herramienta..
Para un agujero formado por un pasador, La reducción del diámetro del pasador hace que el orificio moldeado sea más pequeño., sujeto a contracción.
Hacer ese agujero más grande generalmente requiere una característica central más grande. Reemplazar un pasador extraíble puede ser más sencillo que agregar material.
Estos ejemplos explican la geometría., no es un margen de mecanizado. Las dimensiones finales requieren una revisión de la contracción., tolerancias, y resultados de las pruebas.
La planificación "segura del acero" deja material disponible para un ajuste anticipado. No facilita todos los cambios de diseño posteriores..
Utilice insertos reemplazables donde la herramienta los admita
Un inserto revisado puede localizar un cambio y preservar la estructura principal del molde..
Sin embargo, el bolsillo, apoyo, retención, enfriamiento, y las interfaces de cierre aún requieren revisión. Las nuevas interfaces pueden crear requisitos de adaptación adicionales.
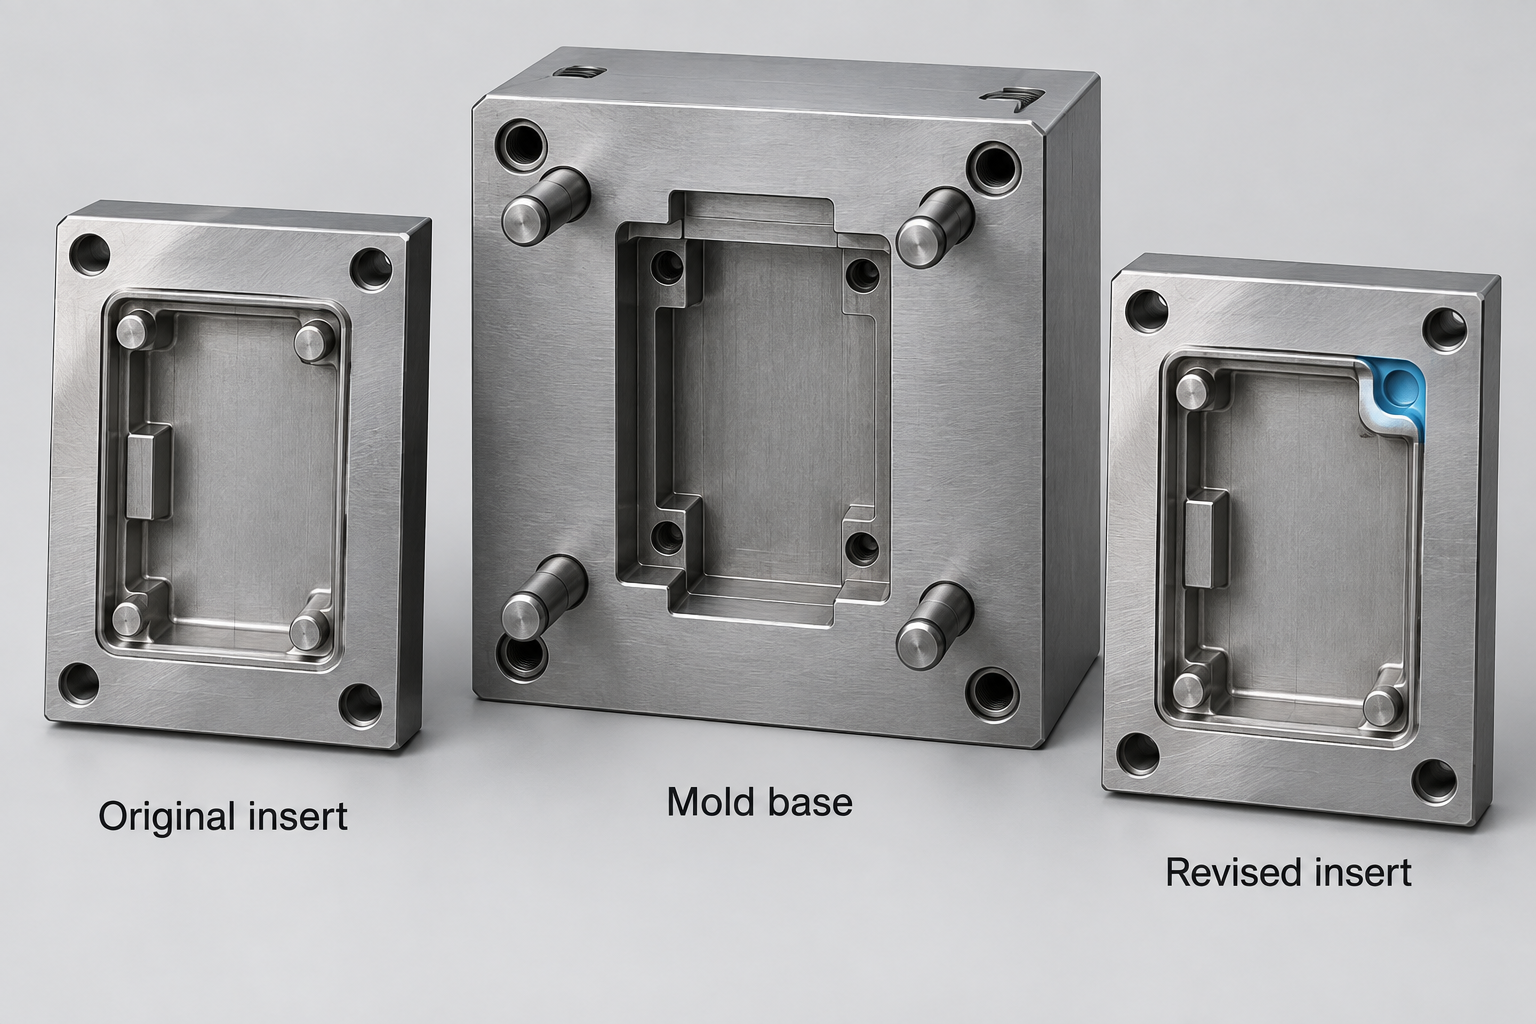
Cifra 2. Un inserto revisado puede localizar una modificación cuando el diseño del molde lo permite.. Ilustración simplificada.
Pregunte si el reemplazo de insertos ofrece mejor durabilidad y control de acabado que la soldadura local repetida.
No asuma que un inserto antiguo puede seguir siendo una copia de seguridad utilizable. Confirme que las modificaciones circundantes no lo hayan hecho incompatible.
Revise los efectos más allá de la dimensión cambiada
Un saliente reubicado o una pared más gruesa pueden afectar el relleno, enfriamiento, expulsión, y apariencia.
Los cambios de compuerta pueden alterar el comportamiento del flujo. Las nuevas socavaciones pueden requerir mecanismos que la herramienta existente no puede acomodar.
Revisar los conductos de enfriamiento y el acero disponible en torno al cambio propuesto.. Verifique también las interfaces de la máquina si las dimensiones o los servicios de la herramienta cambian..
Un cambio de resina merece una evaluación aparte.. Puede alterar el comportamiento de contracción y procesamiento incluso cuando el modelo CAD permanece sin cambios..
Utilice la revisión más amplia descrita en nuestro guía del comprador de moldeo por inyección antes de aprobar las herramientas revisadas.
Reparar el molde o reemplazarlo?
Elija la opción que ofrezca un riesgo de producción y un costo total aceptables durante la vida restante del programa..
| Condición | Opción que vale la pena investigar |
| Desgaste local con acero circundante sano. | Reparación específica o reemplazo de componentes |
| Daño limitado a un inserto removible | Nuevo inserto con verificación de interfaz. |
| Fallo repetido en el mismo lugar | Rediseño de la causa raíz en lugar de otra reparación idéntica |
| Grietas extensas o múltiples problemas de interacción | Renovación o reemplazo importante |
| Grandes cambios de diseño que exceden el espacio disponible para herramientas | Nuevas herramientas o una arquitectura sustancialmente revisada |
| Demanda restante limitada | Compare la reparación calificada con el requisito de producción restante real |
La edad de la herramienta por sí sola no puede tomar la decisión. Condición de revisión, historia, demanda esperada, y las consecuencias de otra interrupción.
Solicite recomendaciones por separado cuando una recuperación temporal difiera de una solución de producción duradera.
No asuma que cualquier reparación restablece la vida útil del molde.. La vida restante es una evaluación de ingeniería., no es un recuento de ciclo universal.
Un flujo de trabajo práctico de reparación y modificación de moldes
Un flujo de trabajo controlado conecta la evidencia inicial, trabajo autorizado, y decisión de lanzamiento de producción.
1. Registre la condición inicial
Identificar la herramienta, recuento de cavidades, revisiones de dibujos, y especificaciones de materiales conocidas. Fotografíe los daños y conserve muestras moldeadas representativas..
Registre las reparaciones existentes y la información no disponible. Una calidad de acero desconocida es un problema de planificación que debe resolverse antes de soldar.
2. Inspeccionar y proponer un alcance
Evaluar los componentes afectados y las interfaces relacionadas.. Describa la causa sospechada., método propuesto, y alternativas.
Marcar las áreas de trabajo en dibujos o imágenes.. Enumere los riesgos para las superficies cosméticas., circuitos de refrigeración cercanos, o dimensiones críticas.
3. Aprobar cambios antes del trabajo irreversible
Confirmar la geometría de destino, reparar los límites, requisitos de acabado, y criterios de aceptación.
Para modificaciones, lanzar las nuevas revisiones de CAD y dibujos. Evite instrucciones como "hacer el ajuste más ajustado" sin requisitos mensurables.
4. Realizar y documentar el trabajo
Registrar reemplazos de componentes y cambios en la herramienta.. Conservar registros de materiales y tratamientos cuando así lo requiera el alcance acordado..
Actualizar dibujos de herramientas e información de repuestos.. Mantener los registros finales consistentes con el molde físico..
5. Pruebe y valide las piezas moldeadas
Ejecute la prueba acordada utilizando la resina especificada y las condiciones de proceso documentadas..
Comprobar tanto los rasgos modificados como otras características que la obra pueda afectar. Incluir todas las cavidades relevantes..
6. Liberar producción y reiniciar monitor
Aprobar muestras e informes requeridos antes del lanzamiento de producción de rutina.. Documente cualquier limitación restante o controles de seguimiento planificados..
Supervisar la producción inicial según los criterios aprobados.. Un único disparo aceptable no establece una recuperación repetible.
Qué comprobar después de la reparación del molde
Verifique el funcionamiento de la herramienta y la conformidad de la pieza moldeada antes de considerar la reparación como completa.
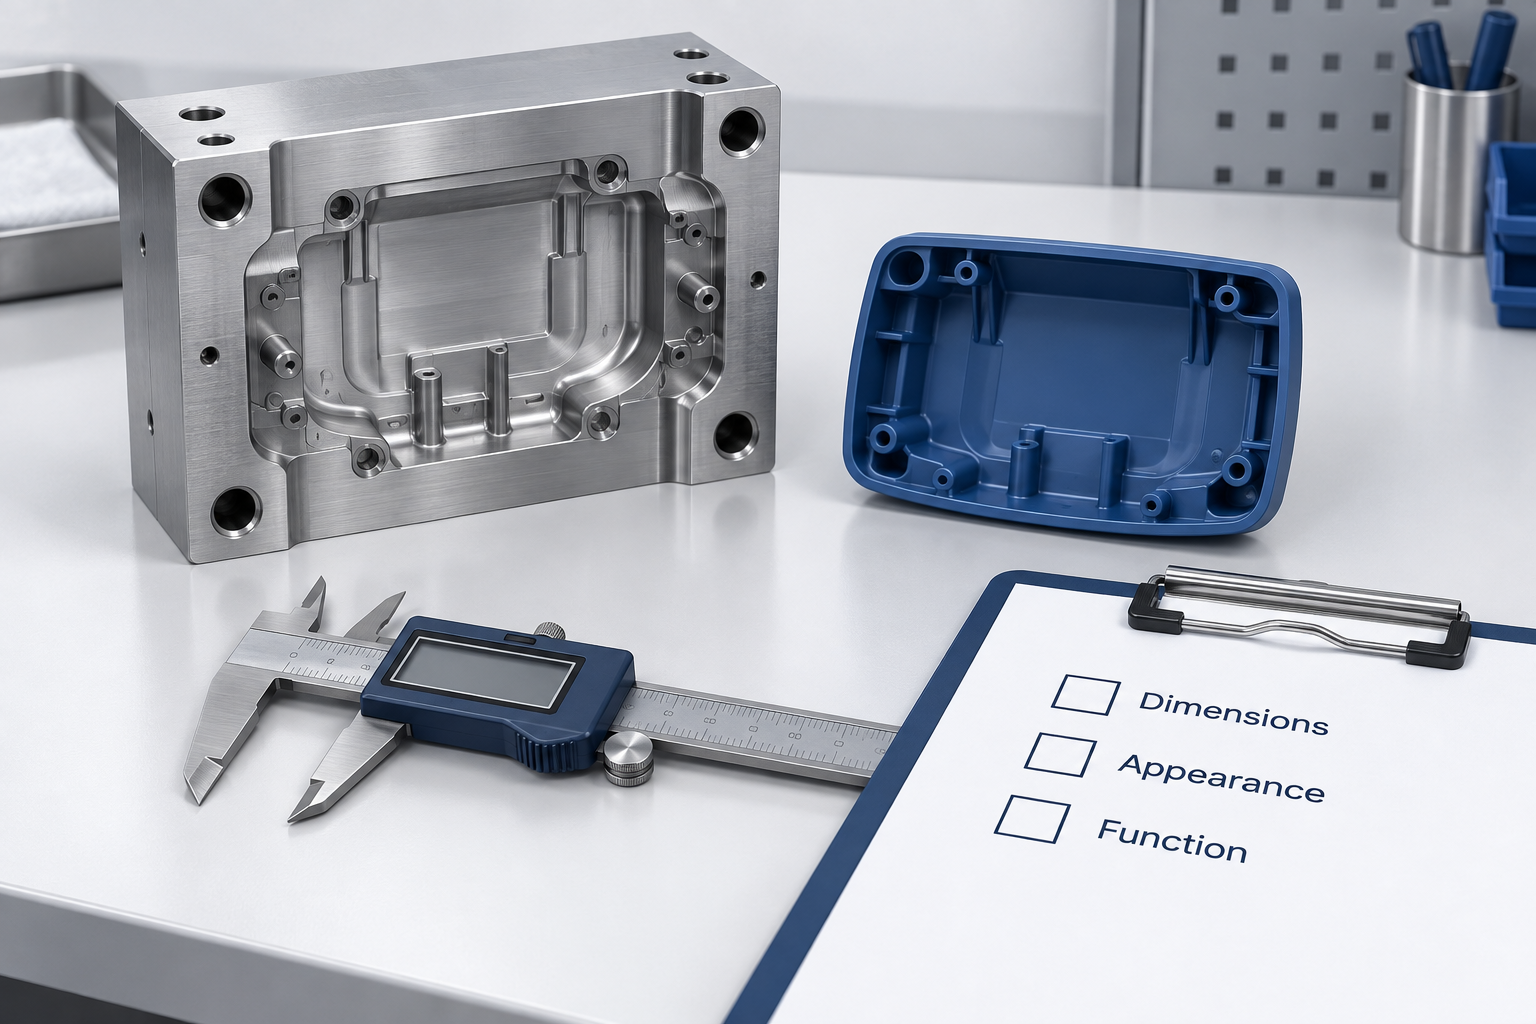
Cifra 3. La aprobación de la muestra debe abordar las dimensiones., apariencia, y función. Ilustración conceptual.
| Área de verificación | Evidencia para llegar a un acuerdo |
| Geometría de herramientas | Mediciones de características reparadas e interfaces críticas. |
| Operación del molde | Controles de movimiento adecuados, expulsión, alineación, y servicios |
| Dimensiones moldeadas | Resultados frente a los requisitos de acondicionamiento y dibujo aprobados. |
| Apariencia | Muestras evaluadas frente a la textura acordada., brillo, y estándares de defectos |
| Función de aplicación | Asamblea relevante, caza de focas, cargando, u otras pruebas funcionales |
| Consistencia de la cavidad | Muestras identificadas de las cavidades relevantes. |
| Repetibilidad de la producción | Alcance de la prueba, registros de proceso, y requisitos de seguimiento |
Definir el alcance de la inspección según el riesgo del cambio.. Una reparación local puede afectar características más allá de su ubicación inmediata..
Dónde se utilizan controles automáticos, confirmar que las recetas de inspección aún coinciden con la pieza revisada. Nuestro guía de inspección automatizada explica los límites de validación.
Mantenga un registro claro que vincule las muestras aprobadas con la herramienta y las revisiones de los dibujos..
¿Qué determina el costo de reparación y el plazo de entrega??
Evaluación de daños, acceso, condición material, refinamiento, y la validación determinan la cotización y el cronograma realistas.
Solicitar cobertura de averías:
- Inspección y desmontaje.
- Componentes de repuesto o fabricación de insertos..
- Soldadura, mecanizado, y cualquier tratamiento requerido.
- Pulido, texturizar, restauración de revestimiento, o apropiado.
- Materiales de prueba, tiempo de la máquina, e informes de inspección.
- Transporte, reensamblaje, y soporte de reinicio de producción.
Separar la finalización del taller de la preparación para la producción. El muestreo y la aprobación pueden continuar una vez finalizada la reparación física..
También identifique cambios de alcance que requieran una cotización revisada.. Los daños ocultos pueden aparecer sólo después del desmontaje..
Comparar el costo total de recuperación, incluido el posible tiempo de inactividad y la exposición a fallas repetidas. Es posible que el precio de reparación inicial más bajo no genere el costo más bajo del programa..
Preguntas frecuentes
La mejor decisión de reparación depende del estado real de la herramienta y de los requisitos de piezas aprobados..
¿Se pueden reparar todos los moldes de inyección??
No. Daños extensos, condición material inadecuada, o cambios importantes en la geometría pueden hacer que el reemplazo sea más práctico.
¿La soldadura láser es siempre mejor que la soldadura TIG??
No. Seleccione el método según el grado de acero, tamaño de reparación, geometría, y requisitos de acabado. Siga la guía de materiales aplicable.
¿Se puede modificar un molde para hacer una pieza más pequeña??
A veces. El cambio de acero requerido depende de si la característica está formada por una cavidad., centro, o inserto extraíble.
¿Se puede cambiar la resina sin modificar el molde??
Probablemente, pero evaluar la contracción, Procesando, y el rendimiento primero. Las pruebas pueden revelar dimensiones o condiciones de proceso que requieren cambios adicionales..
¿Cuánto tiempo durará un molde reparado??
No hay una respuesta universal. Condición restante, calidad de reparación, material, cargas operativas, y el mantenimiento influyen en la vida útil.
¿Qué debe enviar para una cotización de reparación??
Enviar dibujos actuales y revisados., información del molde, fotos de defectos, y resultados de muestras representativas. incluir urgencia, volumen anual, y vida restante del programa.
Discuta las reparaciones y modificaciones de moldes con TOPS
TOPS admite la revisión de herramientas y piezas dentro de su servicios de moldeo por inyección de plástico.
Confirmar el método de reparación propuesto., necesidades de equipo, y alcance de la validación después de revisar la información de la herramienta.
Solicite una revisión de molde con tus dibujos de herramientas, parte CAD, detalles de acero, e historial de reparaciones. Añadir volumen anual, vida restante del programa, dimensiones críticas, requisitos de acabado, y la fecha de recuperación requerida.
Conclusión
Las reparaciones y modificaciones exitosas de moldes comienzan con el diagnóstico y terminan con resultados de producción verificados.. Separar la restauración de los cambios de diseño., revisar el acero y las interfaces, y comparar opciones de reemplazo. Aprobar el alcance antes del mecanizado., luego validar las dimensiones moldeadas, apariencia, y funcionar antes del lanzamiento.


