

El anodizado convierte la superficie de aluminio en una superficie dura., capa de óxido resistente a la corrosión. Los principales tipos son el ácido crómico tipo I., Ácido sulfúrico tipo II, y anodizado duro tipo III. Cada uno da diferente espesor., dureza, color, y costo. Esta guía explica los tipos y cómo elegir..
¿Cuáles son los principales tipos de anodizado??
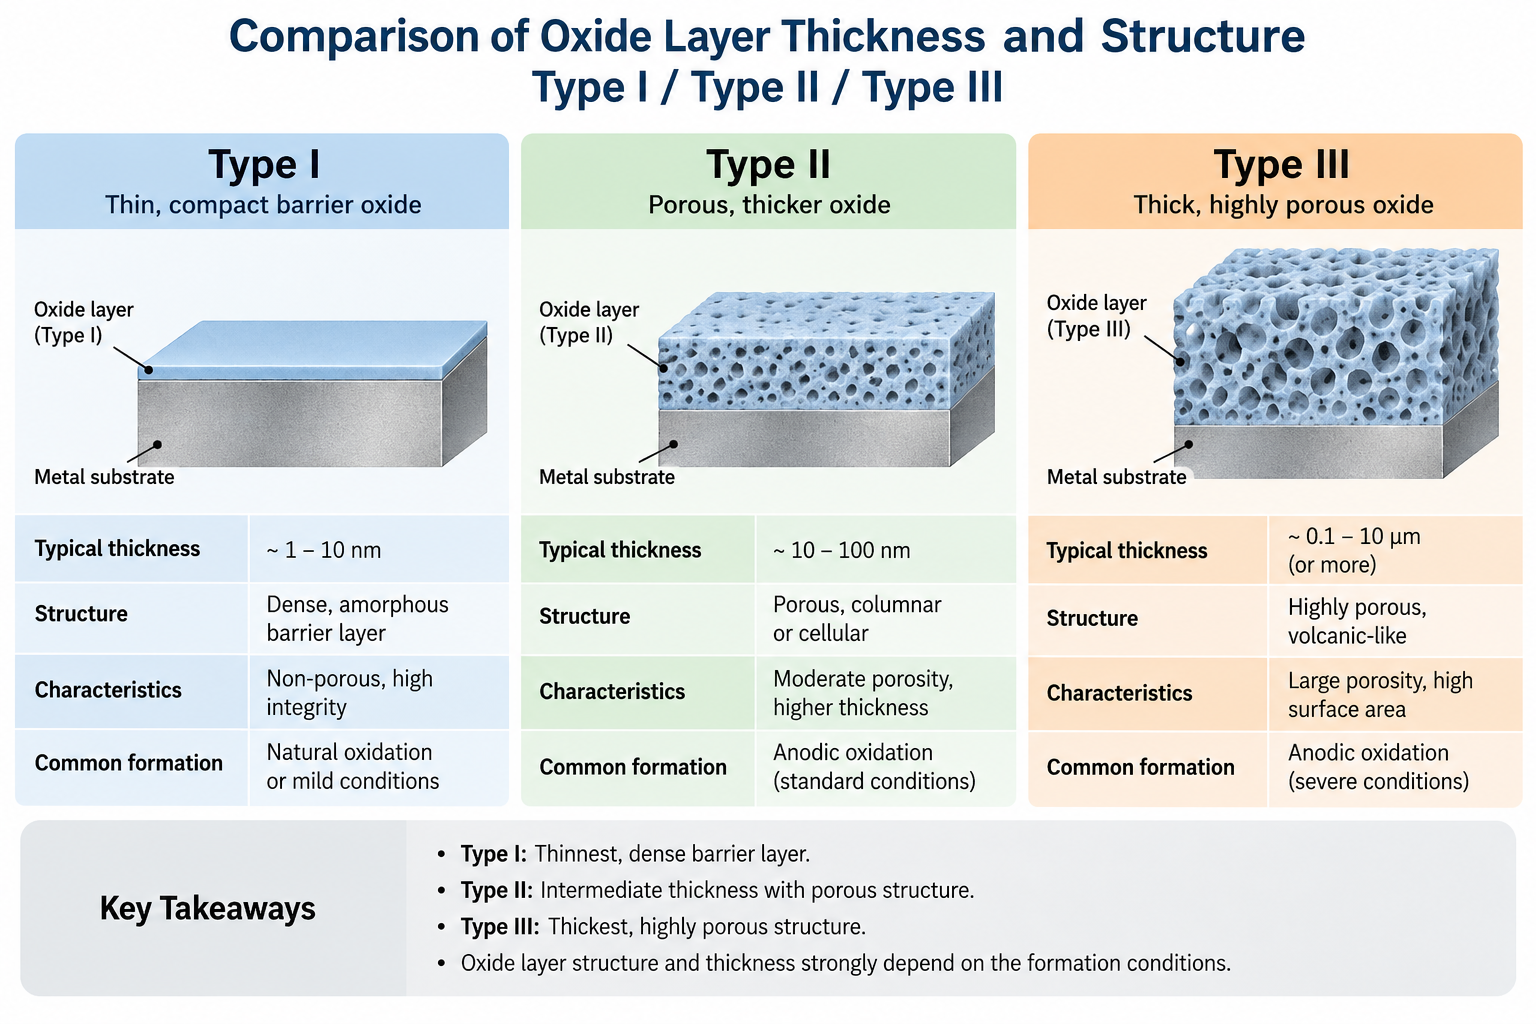
Las tres categorías de anodizado más comúnmente discutidas son el Tipo I., Tipo II, y tipo III. MIL-PRF-8625 también define el Tipo IB, Tipo IC, y variantes Tipo IIB.
| Tipo | Proceso | Grosor típico | Fortaleza principal |
| Tipo I | ácido crómico | Aprox.. 0.5-7.5 uno | Revestimiento delgado, resistencia a la corrosión, aplicaciones sensibles a la fatiga |
| Tipo II | Ácido sulfúrico | Aprox.. 1.8-25 uno | Propósito general, teñible, protección contra la corrosión |
| Tipo III | Anodizado duro | Comúnmente alrededor 25-75 uno, dependiente de la aplicación | Resistencia al desgaste y la abrasión |
El espesor exacto debe especificarse en el dibujo o documento de compra de acuerdo con el estándar aplicable y el requisito funcional..
¿Qué es la anodización con ácido crómico tipo I??
La anodización con ácido crómico tipo I produce una fina capa anódica., típicamente sobre 0.5 a 7.5 micrómetros.
Su fino revestimiento provoca menos cambios dimensionales que los acabados anódicos más gruesos y se utiliza ampliamente en aplicaciones aeroespaciales sensibles a la fatiga.. Selección de procesos para cavidades ciegas., articulaciones, o las características de solución atrapada deben revisarse con el anodizador..
¿Qué es la anodización con ácido sulfúrico tipo II??
El anodizado con ácido sulfúrico tipo II es el tipo de anodizado más común.
El espesor típico es de aproximadamente 1.8 a 25 micrómetros. El revestimiento es poroso., acepta tinte, y proporciona buena resistencia a la corrosión. El tipo II se utiliza para recintos., disipadores de calor, iluminación, y productos de consumo. El negro tipo II en los disipadores de calor es común, pero el revestimiento es eléctricamente aislante. Su efecto sobre la emisividad térmica es una consideración separada de la conducción..
¿Qué es el anodizado de capa dura tipo III??
El anodizado duro tipo III produce el recubrimiento anódico más grueso y duro..
El tipo III se especifica comúnmente alrededor 25 a 75 micrómetros, con aproximadamente 50 Los micrómetros son un requisito común en ingeniería.. El espesor real depende de la aleación., solicitud, y especificación. La capa dura se adapta a superficies deslizantes, valvulas, pistones, y herramientas.
El color natural de la capa dura varía desde bronceado claro o gris hasta marrón oscuro o negro., dependiendo de la aleación, espesor del recubrimiento, y condiciones del proceso. También se pueden usar tintes más oscuros cuando sea apropiado..
¿Qué son los tipos IB?, Tipo IC, Y tipo IIB?
MIL-PRF-8625 también incluye anodizado crómico de bajo voltaje tipo IB, Alternativas no cromáticas tipo IC, y anodizado sulfúrico fino tipo IIB.
Estas variantes son más especializadas que el Tipo I convencional., Tipo II, y acabados Tipo III. Se seleccionan cuando la química del proceso., espesor del recubrimiento, o los requisitos medioambientales lo exigen.
Tipo de anodizado versus clase
Bajo MIL-PRF-8625, El tipo identifica el proceso de anodizado., mientras que la clase identifica si el acabado está teñido.
- Clase 1: revestimiento no teñido
- Clase 2: revestimiento teñido
Estas clases no deben confundirse con las clasificaciones de anodizado arquitectónico Clase I y Clase II., que son un sistema diferente.
¿Cómo se agregan los colores anodizados??
La capa anódica se forma primero.. La coloración es un paso posterior al anodizado independiente antes o como parte de la secuencia de sellado..
El teñido orgánico ofrece muchos colores en recubrimientos Tipo II, pero algunos tintes se desvanecen bajo una fuerte luz ultravioleta.. La coloración electrolítica produce bronce estable., negro, y tonos champagne. Si la estabilidad del color importa, Indique la exposición a la luz esperada en el dibujo..
¿Qué es el sellado anodizado??
El sellado cierra o modifica los poros del óxido anódico después de anodizar y colorear..
El sellado mejora la resistencia a la corrosión y la retención del tinte.. El requisito de sellado depende del tipo de anodizado y del objetivo funcional.. Son comunes el sellado con agua caliente y el sellado con acetato de níquel u otro tipo de sellado químico.. En ocasiones, la capa dura se deja sin sellar cuando se priorizan las características de desgaste.. Confirme el requisito de sellado en el dibujo..
¿Qué otros procesos de anodizado se utilizan??
Los procesos especializados sirven para la unión, ambiental, y necesidades arquitectónicas.
- El anodizado con ácido fosfórico prepara el aluminio para la unión adhesiva.
- La anodización con ácido bórico-sulfúrico es una alternativa de menor impacto en el sector aeroespacial.
- El anodizado arquitectónico sigue los estándares para el color exterior y la intemperie a largo plazo..
El anodizado de titanio es un proceso electroquímico diferente que forma una capa controlada de óxido de titanio.. Sus colores visibles provienen principalmente de interferencias ópticas más que de tintes.. Para más detalles, consulte nuestra guía sobre anodizante de titanio.
Tipo I Vs Tipo II Vs Tipo III
| Factor | Tipo I crómico | Sulfúrico tipo II | Anodizado duro tipo III |
| Espesor típico | 0.5-7.5 uno | 1.8-25 uno | Comúnmente 25-75 uno |
| Resistencia a la corrosión | Bien | Bueno a muy bueno | Bueno a muy bueno, dependiendo del sellado |
| Resistencia al desgaste | Bajo | Moderado | Alto |
| Colorabilidad | Muy limitado | Excelente | Limitado |
| Crecimiento dimensional | Mínimo | Moderado | Significativo |
| Complejidad de procesamiento relativa | Especializado | Estándar, ampliamente disponible | Más alto |
| Uso típico | Aeroespacial, tolerancias apretadas | Piezas generales y coloreadas. | Desgaste y piezas funcionales. |
Crecimiento, dureza, y los resultados de la corrosión dependen de la aleación., proceso, y sellado.
Cómo elegir un tipo de anodizado
Elija el tipo según el requisito principal: corrosión, apariencia, o usar.
- Elija el Tipo I cuando las dimensiones y la fatiga sean importantes y el recubrimiento deba permanecer delgado.
- Elija el Tipo II para protección general contra la corrosión y acabados coloreados.
- Elija el Tipo III cuando la superficie deba resistir el desgaste y la abrasión..
- Elija colorantes electrolíticos cuando la estabilidad del color a largo plazo sea importante.
- Elige tinte orgánico cuando necesites un color brillante específico en una parte decorativa.
¿Cómo afecta la aleación de aluminio al anodizado??
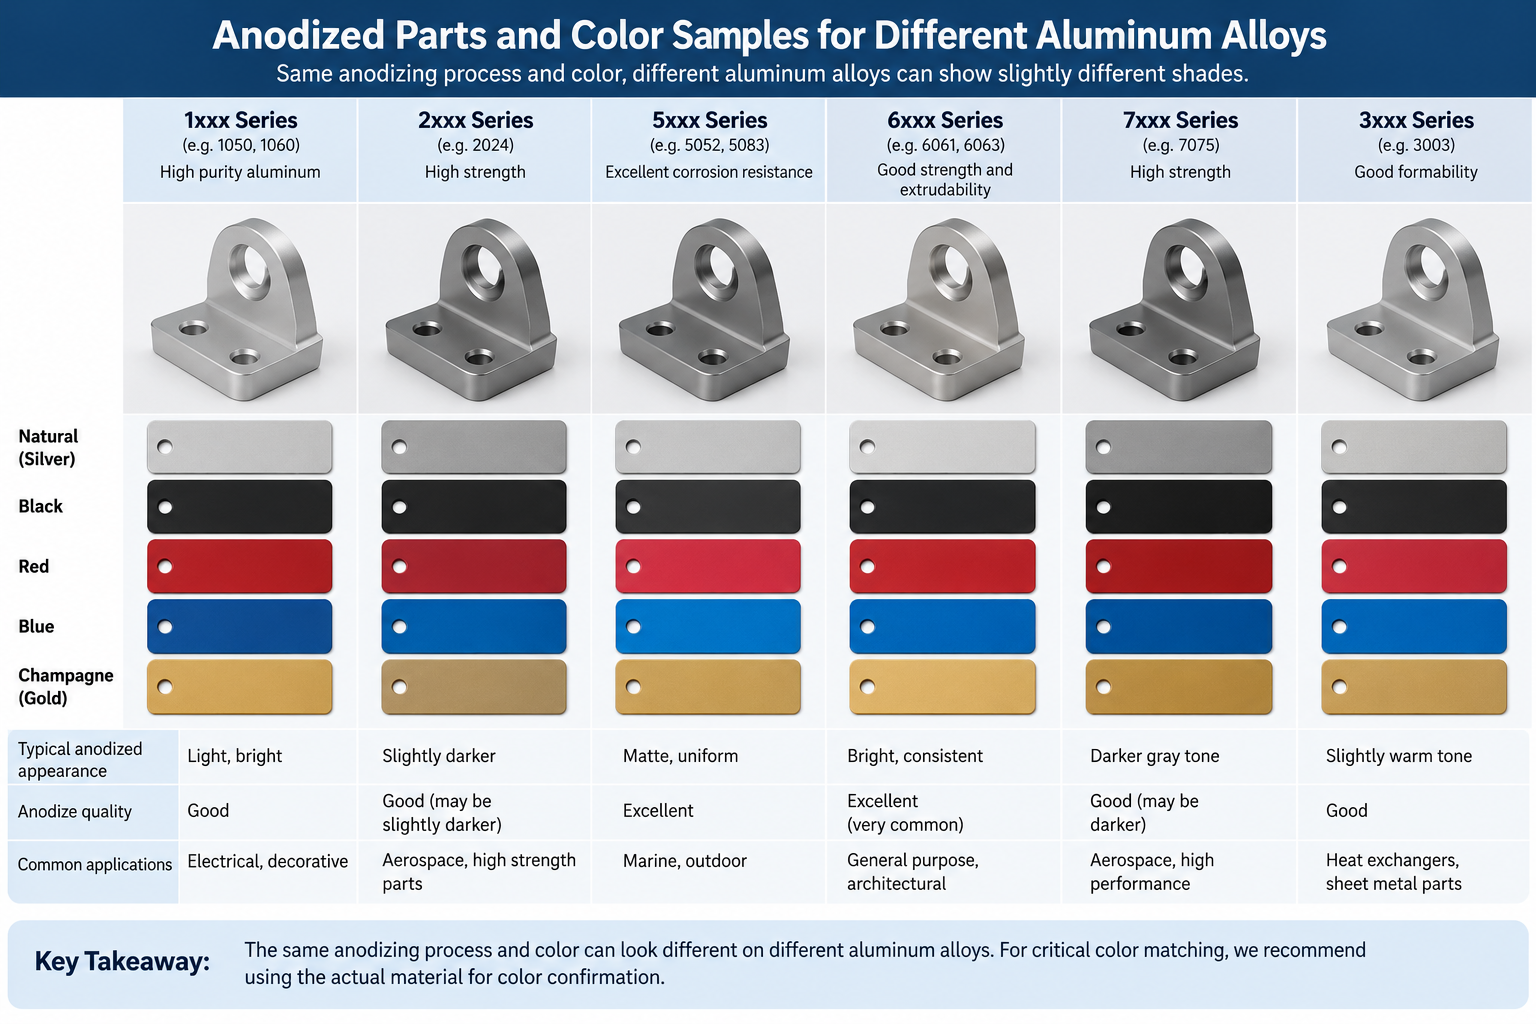
La elección de la aleación cambia el aspecto y el rendimiento del revestimiento..
| Familia de aleaciones | Comportamiento típico de anodizado |
| 5xxx | Generalmente buena respuesta decorativa y a la corrosión. |
| 6xxx | Comúnmente proporciona un anodizado decorativo consistente. |
| 2xxx | Una mayor cantidad de cobre puede afectar el color y el comportamiento frente a la corrosión. |
| 7xxx | Puede requerir un procesamiento más controlado |
| Aleaciones fundidas de Al-Si | Un alto contenido de silicio puede producir una apariencia más oscura o menos uniforme. |
Utilice "generalmente" y "puede" como sugiere el lenguaje anterior. Confirme el comportamiento con su finalista para la aleación exacta.
Consideraciones de diseño de anodizado
Plan para el crecimiento del recubrimiento, caza de focas, y límites de aleación antes de enviar el dibujo.
- El anodizado no se limita a añadir todo el espesor del revestimiento al exterior de la pieza.. Parte del óxido crece hacia la superficie original del aluminio., y parte crece hacia afuera. Coordinar las dimensiones de mecanizado con el espesor del recubrimiento..
- Enmascarar hilos críticos, contactos electricos, y ajustes de precisión donde no se puede tolerar el recubrimiento. Se puede utilizar mecanizado postanodizado cuando sea necesario específicamente., pero expone el aluminio desnudo en la superficie mecanizada.
- Especificar la aleación y el temple..
- Especificar el sellado cuando la resistencia a la corrosión o la estabilidad del color sean importantes.
- color del estado, brillo, y cualquier prueba de niebla salina o desgaste en el dibujo..
- Haga referencia al estándar actual, MIL-PRF-8625. Es posible que los dibujos más antiguos aún hagan referencia a MIL-A-8625; verifique los requisitos actuales con MIL-PRF-8625.
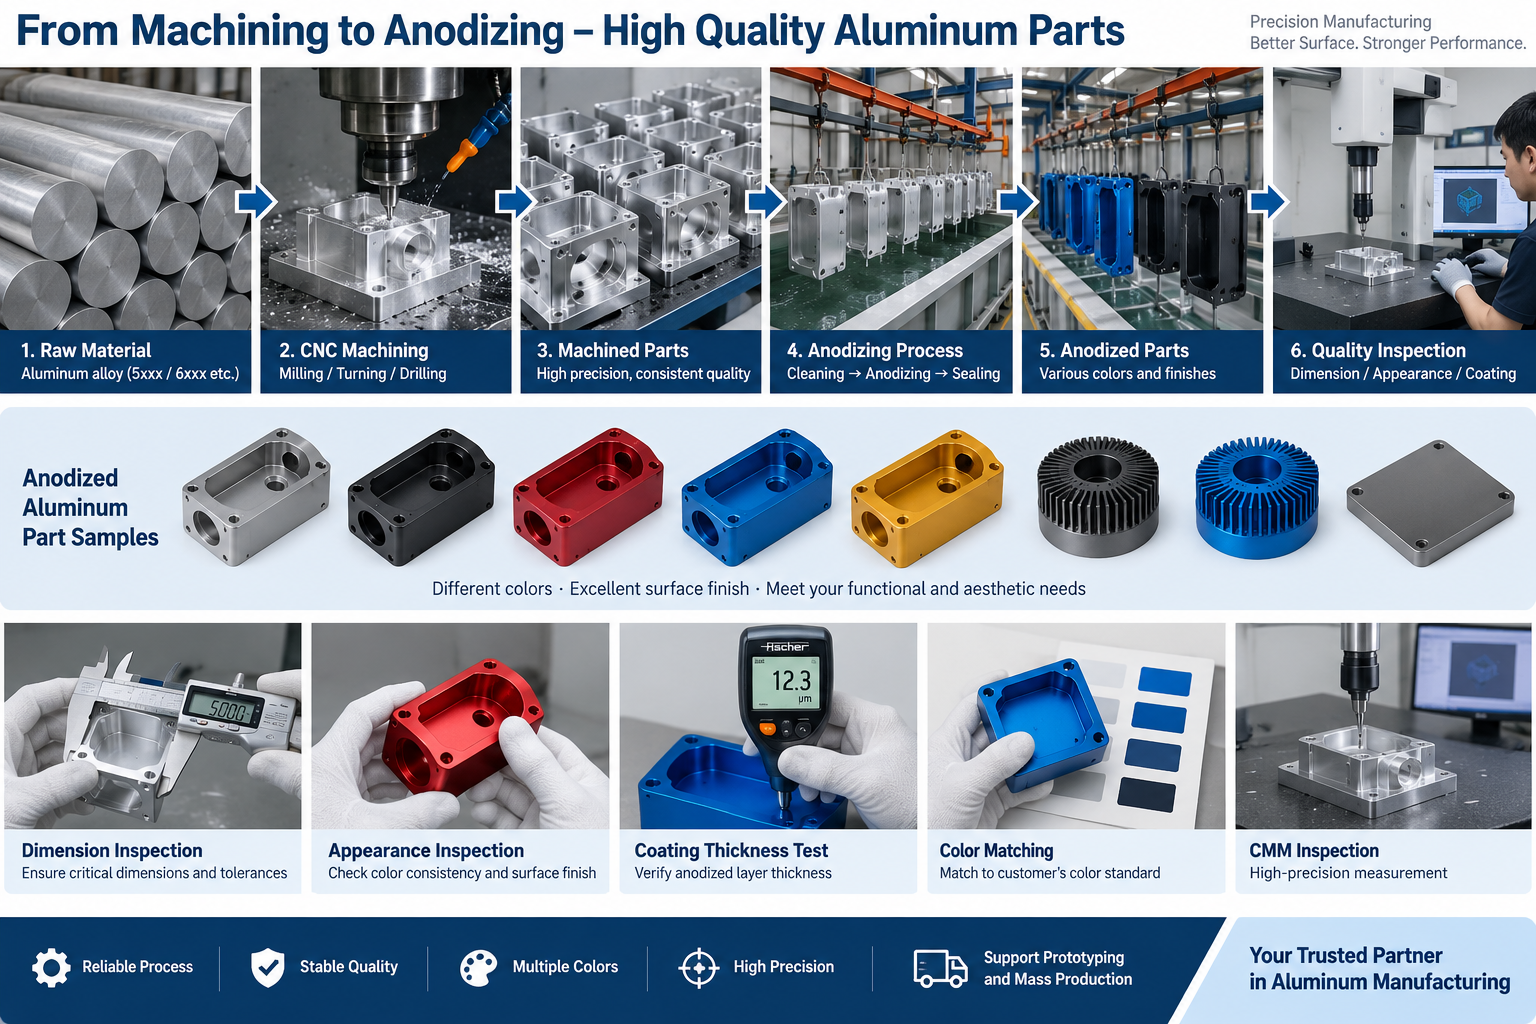
Para piezas mecanizadas de aluminio, nuestro servicio de mecanizado CNC anodizado Puedo cotizar el acabado junto con la pieza..
Cómo especificar anodizado en un dibujo
Especifique la leyenda completa para que el finalizador aplique exactamente lo que necesita.
Incluye la aleación de aluminio y el temperamento., el estándar de anodizado, el tipo, la clase o color, el espesor de recubrimiento requerido, el requisito de sellado, áreas enmascaradas, dimensiones críticas después del recubrimiento, requisitos cosméticos, y cualquier prueba de corrosión o desgaste.
Ejemplo de acabado coloreado: MIL-PRF-8625, Tipo II, Clase 2, Negro, Espesor del recubrimiento según lo especificado., sello requerido.
Ejemplo de capa dura: MIL-PRF-8625, Tipo III, Clase 1, 50 un nominal, hilos de máscara como se indica.
¿Cuándo no debería utilizar anodizado??
El anodizado no es el acabado adecuado para todas las piezas.
- El anodizado se usa más comúnmente en aluminio., aunque también se utilizan procesos anódicos relacionados en metales como el titanio y el magnesio.
- Es posible que las tolerancias muy estrictas no absorban el crecimiento del recubrimiento..
- Las roscas internas y las características ciegas pueden atrapar la química del proceso.
- Algunas aleaciones fundidas se anodizan de manera desigual.
- Los revestimientos anódicos dañados no se pueden reparar fácilmente in situ.
- Los puntos de contacto conductores deben estar enmascarados., porque el anodizado es aislante.
Si la pieza necesita una alternativa, comparar Acabados superficiales para mecanizado CNC..
Preguntas frecuentes
¿Cuáles son los principales tipos de anodizado??
Ácido crómico tipo I, Ácido sulfúrico tipo II, y anodizado duro tipo III.
¿Para qué se utiliza el anodizado tipo II??
Es el tipo más común.. Proporciona protección contra la corrosión y acepta tintes para piezas coloreadas..
¿Cuál es la diferencia entre el anodizado tipo II y tipo III??
El tipo III es más grueso y duro.. El tipo II es más delgado., más teñible, y más ampliamente disponible.
¿Cuál es la diferencia entre tipo y clase en anodizado??
El tipo identifica el proceso.. La clase identifica si el recubrimiento está teñido.. Clase 1 no está teñido y es clase 2 está teñido bajo MIL-PRF-8625.
¿Qué tan grueso es el anodizado duro??
Comúnmente sobre 25 a 75 micrómetros, con aproximadamente 50 micrómetros un requisito común. Confirma con tu finalizador.
¿El anodizado cambia las dimensiones de la pieza??
Sí. Parte del óxido crece hacia la superficie y otra hacia afuera.. Permitir el crecimiento en funciones de tolerancia estricta.
¿De qué colores se puede anodizar el aluminio??
El tipo II se puede teñir de muchos colores.. El negro es el más común.. La capa dura suele tener su color tostado natural., gris, marrón, o rango negro.
¿Se puede anodizar el acero??
No. Trajes de anodizado de aluminio.. El acero requiere otros tratamientos como enchapado u óxido negro..
Obtenga una cotización para piezas CNC anodizadas
Cuéntanos la aleación, tipo de recubrimiento, clase, espesor, color, y cualquier requisito de prueba. Nuestros ingenieros revisarán el dibujo., permitir el crecimiento del recubrimiento, y cotizar mecanizado más anodizado juntos.
Contáctenos para una cotización


1 pensamiento en “Tipos de anodizado: Todo lo que necesitas saber”