

La fundición a presión multideslizamiento frente a la fundición a presión convencional es principalmente una comparación de diseño de herramientas y máquinas.. Tu elección depende de la aleación., geometría, tolerancias, y volumen de producción. El multideslizamiento merece consideración para los pequeños, piezas intrincadas. La fundición a presión convencional cubre una gama más amplia de tamaños y también puede producir características complejas..
¿Cuál es la principal diferencia??
La fundición a presión multideslizamiento forma la cavidad con varios bloques de matriz móviles; Las herramientas convencionales utilizan dos mitades principales del troquel..
En un sistema multicarro, Los toboganes coordinados se acercan y retiran desde diferentes direcciones.. El utillaje convencional se abre a lo largo de su eje principal., con movimientos centrales adicionales cuando sea necesario.
La fundición a presión convencional también puede utilizar diapositivas.. NADCA describe troqueles de producción que incorporan múltiples cavidades y núcleos móviles para funciones complejas.. Tener acciones laterales no convierte automáticamente a una máquina convencional en un sistema dedicado de múltiples correderas.. Guía de herramientas de NADCA
Para tu proyecto, comparar los diseños de herramientas propuestos en lugar de contar las diapositivas únicamente.
| Factor | Casting de troqueles múltiples | Casting convencional de matriz |
| Diseño de herramientas | Múltiples bloques de troqueles coordinados | Dos mitades principales, con guías centrales opcionales |
| Punto de partida común | Componentes pequeños con características orientadas en varias direcciones. | Componentes en una gama de tamaños más amplia |
| Ruta de materiales | A menudo zinc; El magnesio requiere un equipo adecuado. | Zinc, aluminio, o magnesio con equipo adecuado |
| Funciones complejas | Varias direcciones de retirada pueden soportar una geometría intrincada | Las diapositivas centrales pueden formar características laterales y socavados. |
| Precisión dimensional | Debe validarse para las características específicas. | Debe validarse para las características específicas. |
| Mecanizado secundario | Puede disminuir cuando las funciones se pueden transmitir directamente | También puede disminuir mediante un diseño central eficaz |
| Costo de herramientas | Depende de la disposición completa de herramientas y máquinas. | Depende de las caries, núcleos, tamaño, y requisitos de herramientas |
| Economía de la producción | Atractivo cuando la geometría y el rendimiento se adaptan al sistema | Atractivo cuando la capacidad y las herramientas se adaptan al proyecto |
Ningún proceso gana todas las categorías. Necesita una comparación basada en los mismos requisitos de dibujo y aceptación..
¿Cómo funcionan los dos procesos??
Ambos procesos inyectan metal fundido en herramientas de acero reutilizables., pero sus secuencias de apertura y lanzamiento difieren.
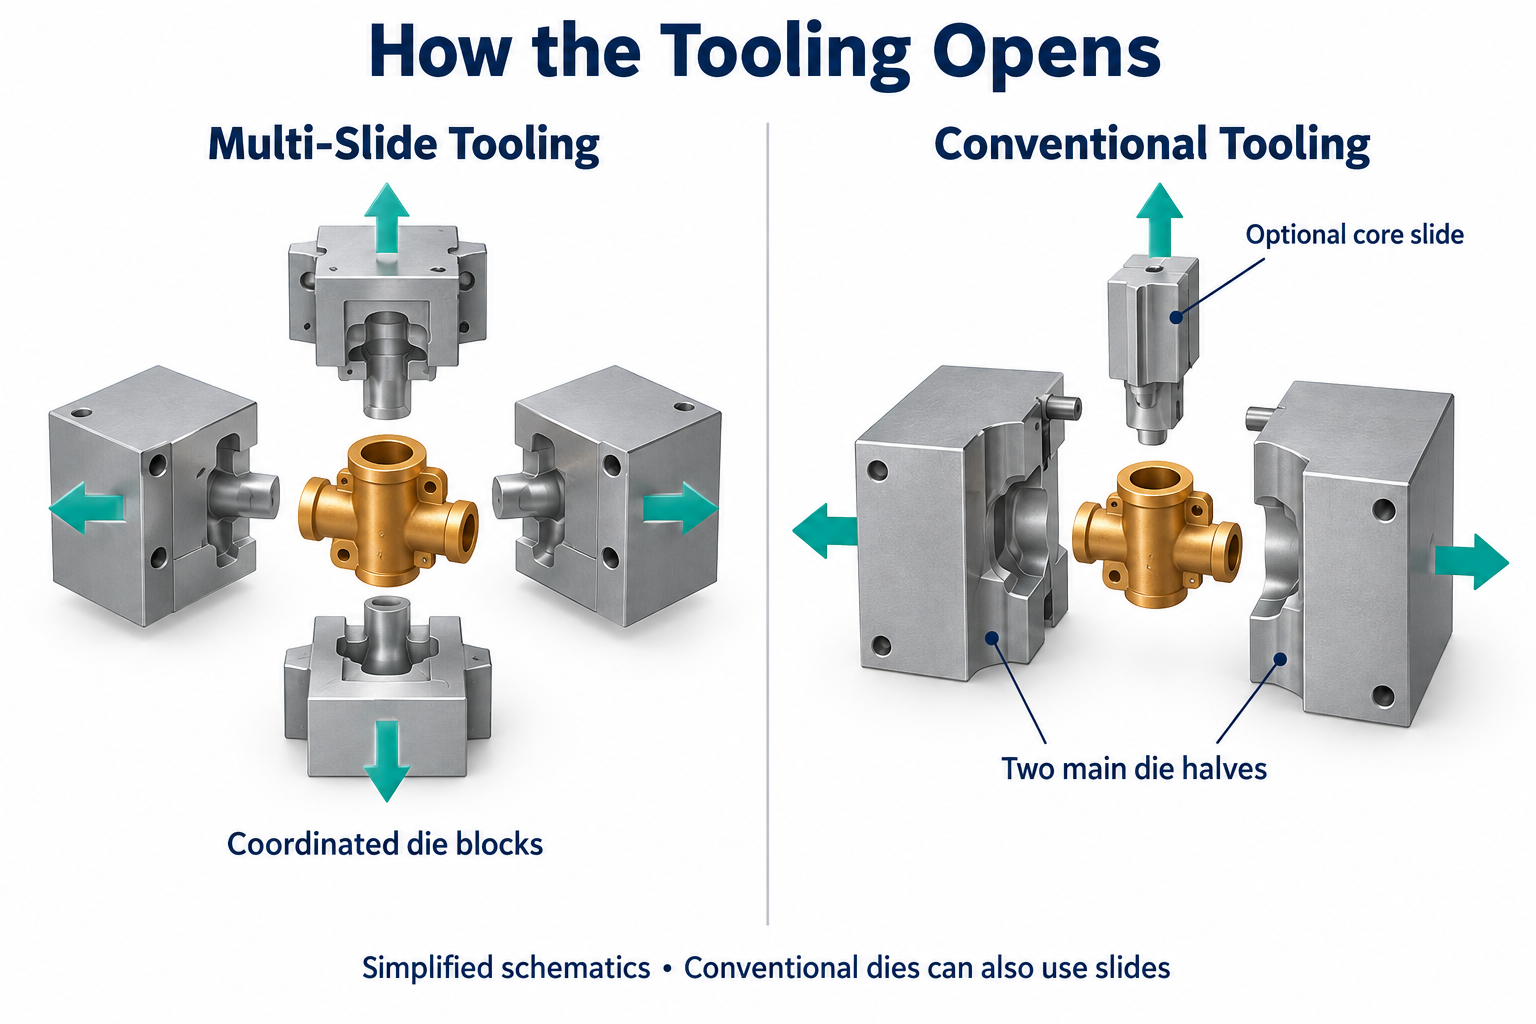
Herramientas de deslizamiento múltiple en comparación con las mitades de matriz convencionales y un deslizador de núcleo opcional
Casting de troqueles múltiples
Una secuencia típica incluye:
- Los bloques de matrices se mueven juntos y cierran la cavidad..
- El sistema de inyección llena la cavidad con aleación fundida..
- El metal se solidifica.
- Las diapositivas se retiran en la secuencia requerida..
- La fundición se separa de las herramientas y continúa con las operaciones posteriores..
Las configuraciones de la máquina varían. Techmire describe sistemas con cuatro a seis diapositivas, incluyendo disposiciones que apoyan la separación automática de canales.
Estas capacidades pueden reducir la manipulación y el trabajo secundario cuando su geometría se adapta a las herramientas.. No significan que todos los componentes dejen la máquina lista para el montaje.. Tecnología Techmire
Casting convencional de matriz
Las herramientas convencionales cierran sus mitades fija y móvil antes de la inyección.. Cualquier núcleo móvil ingresa a sus posiciones requeridas..
Después de la solidificación, los núcleos se retraen según sea necesario. El dado se abre, y el casting es expulsado.
Eliminación de la puerta, desacuerdo, mecanizado, y terminando sigue según tu dibujo. Una herramienta convencional adecuada puede moldear características que de otro modo requerirían mecanizado..
El multideslizamiento es diferente del multicavidad
“Multideslizamiento” describe el movimiento de las herramientas. “Múltiples cavidades” describe cuántas cavidades contiene un troquel.
Una herramienta multideslizante puede producir varios componentes por disparo.. Las herramientas convencionales también pueden utilizar múltiples cavidades..
Al comparar la producción, Pregunte tanto por el número de cavidades como por el ciclo completo de producción.. Configuraciones de la máquina Techmire
Qué materiales se adaptan a cada proceso?
Sus requisitos de aleación reducen la elección del proceso antes que la geometría de las herramientas..
Disposiciones de herramientas descritas en múltiples correderas y convencionales.. La cámara caliente y la cámara fría describen cómo ingresa el metal al troquel..
Estas clasificaciones no deben considerarse intercambiables..
Zinc
El zinc es un candidato importante cuando se necesitan detalles complejos, consistencia dimensional, o acabado decorativo.
NADCA identifica formas complejas, tolerancias apretadas, y la idoneidad del revestimiento entre las ventajas de la fundición a presión de zinc. Esos beneficios se aplican a la combinación de aleación y proceso., en lugar de exclusivamente a herramientas de múltiples correderas. Fundición a presión de zinc NADCA
Para un componente de zinc, compare ambos diseños de herramientas si ambos pueden cumplir con sus requisitos.
También puedes revisar nuestra servicios de fundición a presión de zinc al preparar los requisitos de su proyecto.
Aluminio
La fundición a presión convencional en cámara fría es un punto de partida común para los componentes de aluminio..
El metal se funde por separado y se transfiere al manguito de inyección.. Luego, un émbolo lo fuerza a entrar en el troquel cerrado.. Proceso de cámara fría de NADCA
No asuma que una máquina multideslizamiento diseñada para zinc puede procesar la aleación de aluminio especificada..
Magnesio
El magnesio se puede procesar utilizando equipos de fundición a presión adecuados., incluyendo sistemas especializados de múltiples correderas.
Techmire enumera las máquinas de magnesio por separado de sus equipos de zinc y plomo. Confirmar la compatibilidad real de la máquina y la aleación del proveedor.. Productos Techmire
Para cualquier ruta de herramientas, Identifique el grado de aleación en su dibujo.. "Zinc,” “aluminio,” o “magnesio” por sí solo es insuficiente para una especificación de producción.
¿Qué proceso ofrece mejores tolerancias y acabado superficial??
Ninguno de los procesos tiene una tolerancia universal o un valor de acabado superficial..
Un número de capacidad publicado significa poco a menos que se refiera a una aleación comparable., dimensión, geometría, y método de inspección.
Los estándares de productos de NADCA abordan las tolerancias estándar, tolerancias de precisión, dimensionamiento geométrico, y fundición a presión en miniatura por separado. Esto es más útil que asignar una cifra de precisión a todo un proceso.. Especificaciones del producto NADCA
Para sus dimensiones críticas, preguntar:
- ¿Qué características provienen del mismo elemento de herramienta??
- ¿Qué dimensiones cruzan una línea de separación o una interfaz deslizante??
- ¿Qué superficies establecen los datos de inspección??
- ¿Se miden los requisitos antes o después de terminar??
- ¿Qué características requieren mecanizado??
La ubicación de la línea de partición es importante porque afecta la forma en que la herramienta forma su componente. Revise esa ubicación antes de aprobar el concepto del troquel.. Guía de línea de separación de NADCA
Para superficies cosméticas, marca las áreas visibles en tu dibujo. Acordar marcas de entrada aceptables, líneas de separación, y marcas de expulsión.
Si su componente requiere enchapado, cuadro, o pulir, incluir esas operaciones en la comparación. Una pieza fundida en bruto visualmente atractiva aún puede requerir un acabado sustancial..
¿Qué proceso tiene el costo total más bajo??
El proceso de menor costo es aquel que entrega piezas terminadas aceptadas al menor costo total del programa..
Una cotización de herramientas más baja no necesariamente produce un precio más bajo para la pieza terminada..
Para una comparación práctica, usar:
Costo por pieza aceptada = Costo total del programa acordado ÷ Piezas aceptadas entregadas
Incluir herramientas, fundición, guarnición, mecanizado, refinamiento, inspección, y costos de mantenimiento acordados. Aplicar los mismos supuestos de embalaje y entrega a ambas cotizaciones..
Inversión en herramientas y volumen de programas
No asuma que las herramientas multideslizantes siempre cuestan más.
Un diseño convencional con varios mecanismos centrales puede ser más complicado que una disposición adecuada de múltiples correderas.. Una herramienta convencional sencilla también puede ser la solución más económica.
Solicite cotizaciones de herramientas contra la misma revisión de dibujo., supuestos de cavidad, y volumen esperado del programa.
NADCA identifica el acero para herramientas, carga térmica, y erosión entre los factores de costo de herramientas. La cantidad de producción y la reducción del trabajo secundario también afectan la economía.. Costos de herramientas de NADCA
Tasa de producción
Compare la producción aceptada por hora en lugar de la velocidad de la máquina anunciada.
Una relación de planificación útil es:
Salida aceptada = Disparos por hora × Partes por disparo × Rendimiento
Luego tenga en cuenta el tiempo de inactividad al estimar la capacidad programada.
Las especificaciones de la máquina pueden indicar la velocidad del ciclo de secado.. Esa cifra no incluye todos los pasos necesarios para lanzar, Frío, y manejar su componente real.
El tiempo de solidificación y las secuencias de herramientas en movimiento también afectan el ciclo de producción.. Costos del proceso NADCA
Operaciones secundarias
Un proceso se vuelve más atractivo cuando elimina una costosa operación posterior..
Sin embargo, Es posible que ambas rutas aún necesiten mecanizado para interfaces específicas., hilos, o dimensiones terminadas. NADCA distingue los componentes que solo necesitan recorte de aquellos que requieren procesamiento adicional. Procesamiento secundario NADCA
Solicitar al proveedor que identifique cada operación incluida en el precio unitario.. Para más factores de cotización, ver nuestro guía de costos de herramientas de fundición a presión.
¿Cuándo debes elegir cada proceso??
Evalúe el deslizamiento múltiple cuando varias direcciones de retiro podrían simplificar un componente pequeño; Evalúe el utillaje convencional cuando su capacidad se ajuste mejor a su proyecto..
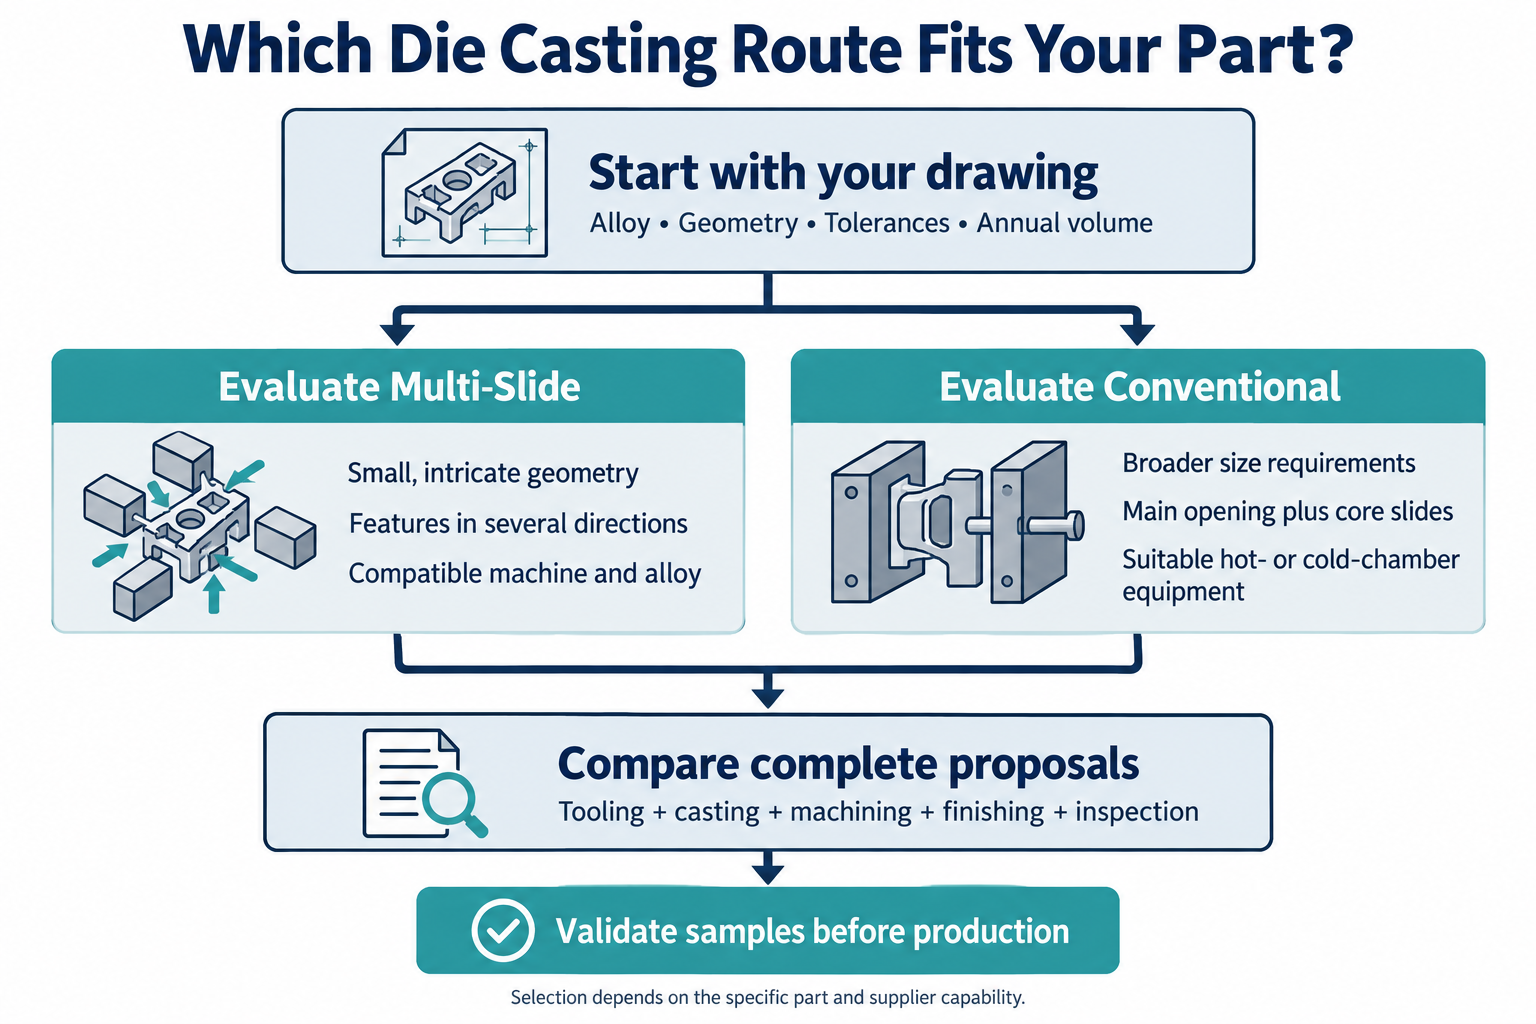
Flujo de trabajo de selección de fundición a presión que compara la geometría, estampación, costo total, y validación de muestras
Los siguientes ejemplos son escenarios de selección., en lugar de rutas de fabricación garantizadas o registros de proyectos TOPS.
| Componente de ejemplo | Ruta para evaluar | Punto de partida del material | Pregunta principal |
| Cuerpo de conector pequeño con aberturas laterales | Multideslizante y convencional | Aleación de zinc especificada | ¿Se pueden moldear las aberturas sin taladrar adicionalmente?? |
| Pestillo compacto con varias funciones laterales. | Multideslizante y convencional | Aleación de zinc especificada | ¿Qué diseño proporciona una liberación confiable y un acabado más simple?? |
| Amplia carcasa para electrónica | Cámara de frío convencional | Aleación de aluminio especificada | ¿Se adapta la máquina a la herramienta y al área proyectada?? |
| Pequeño, portada sencilla | Convencional; comparar alternativas si está justificado | Aleación en función de la aplicación | ¿El movimiento adicional de herramientas ofrecería un beneficio mensurable?? |
| Componente de precisión ligero | Equipo de magnesio adecuado | Aleación de magnesio especificada | ¿Qué proveedor puede validar la aleación y la geometría requeridas?? |
Cuando Multi-Slide merece una mirada más cercana
Considere una propuesta de varias diapositivas cuando:
- Su componente se ajusta a la máquina y al conjunto de herramientas disponibles.
- Varias funciones necesitan diferentes direcciones de retiro.
- Las herramientas propuestas eliminan el trabajo secundario significativo.
- Su volumen recurrente respalda la inversión en herramientas.
- El proveedor puede demostrar un plan de producción e inspección adecuado..
Evite seleccionarlo únicamente porque la pieza es pequeña.. Un simple componente pequeño puede no tener ninguna ventaja significativa con los movimientos adicionales de la herramienta..
Cuando la fundición a presión convencional tiene sentido
Considere herramientas convencionales cuando:
- Sus requisitos de aleación y máquina ya favorecen esa ruta..
- El componente requiere una dotación de herramientas más grande..
- La mayoría de las características se adaptan a la dirección de apertura principal..
- Un número manejable de diapositivas principales constituye el resto de funciones..
- La cotización completa cumple con sus requisitos de costo y calidad..
No rechace las herramientas convencionales sólo porque su pieza sea compleja. Revise primero el concepto de troquel real.
Cuando ninguna ruta está lista
Retrase las herramientas de producción si su diseño aún está cambiando sustancialmente.
Para comprobaciones tempranas de ajuste o cantidades inciertas, comparar una ruta de prototipo antes de comprometerse con un troquel de producción. Nuestro Servicios de mecanizado CNC Proporcionar otra opción para geometrías de prototipo adecuadas..
Recuerde que los prototipos mecanizados no validan el comportamiento de fundición en producción..
¿Qué debe verificar antes de aprobar las herramientas??
Apruebe cualquiera de los procesos solo después de revisar el lanzamiento de la función., dimensiones críticas, y requisitos de aceptación de muestras.
Revise el diseño de cada ruta propuesta
Utilice el mismo dibujo para evaluar ambos conceptos de herramientas.:
| Característica de diseño | Qué revisar |
| Recortes y características laterales | Dirección de retirada, autorización, y secuencia de liberación |
| Ajustes críticos | Estrategia de referencia y si se requiere mecanizado |
| Agujeros y ventanas | Acceso principal, borrador, relleno, e inspección |
| Transiciones de pared | Si las secciones gruesas se pueden reducir o redistribuir |
| Superficies visibles | Marcas de herramientas aceptables y requisitos de acabado. |
| Superficies mecanizadas | Criterios de aceptación y asignación de existencias |
Los agujeros y las ventanas afectan tanto el flujo como la liberación del metal.. NADCA recomienda considerar el comportamiento de tiro y llenado al desarrollar estas características.. Agujeros y ventanas de NADCA
Evite especificar un espesor de pared mínimo universal según el nombre del proceso. NADCA señala que los límites de espesor de pared no se rigen por una regla fija. Guía de pared de NADCA
Acordar una secuencia de validación
Una secuencia de aprobación práctica es:
- Confirmar la revisión del dibujo., aleación, demanda anual, y programar la vida.
- Revisar el diseño de herramientas propuesto y las operaciones secundarias..
- Acordar dimensiones críticas y métodos de inspección..
- Producir muestras utilizando la ruta de producción prevista..
- Comprobar dimensiones, finalizar, y rendimiento funcional requerido.
- Aprobar el proceso y la documentación antes de las entregas regulares..
Solicite evidencia relevante para su parte., en lugar de una declaración general sobre "alta precisión".
Si la estanqueidad a la presión importa, definir las condiciones de prueba de fugas y el límite de aceptación. Si la apariencia importa, establecer una referencia visual acordada.
Preguntas frecuentes
Tu elección final debe seguir el dibujo., plan de producción, y resultados de validación en lugar de la etiqueta del proceso.
¿Es la fundición a presión de múltiples diapositivas lo mismo que la fundición a presión de cuatro diapositivas??
Cuatro diapositivas describen una disposición particular.. Multidiapositiva es un término más amplio, y las configuraciones del equipo varían.
Solicite al proveedor que le muestre los movimientos de herramientas propuestos..
¿Puede la fundición a presión convencional producir socavaciones??
Sí, Los núcleos móviles adecuados pueden formar ciertas socavaduras y características laterales..
La geometría debe permitir la retirada de los núcleos y de la pieza acabada..
¿La fundición a presión multideslizante es siempre más precisa??
No. Se debe evaluar la precisión para la dimensión específica y la disposición de las herramientas..
Solicite un plan de inspección acordado para sus características críticas.
¿La fundición a presión multideslizante solo es adecuada para zinc??
No. También existe equipo especializado para magnesio y otras aleaciones compatibles..
Confirme la máquina real y la aleación especificada antes de asumir la viabilidad..
¿El Multi-Slide elimina el mecanizado CNC??
A veces reduce el mecanizado al fundir las características directamente..
Tus tolerancias terminadas, hilos, y las superficies funcionales determinan qué operaciones siguen siendo necesarias.
¿Son siempre más caros los moldes multideslizantes??
No. Compare propuestas de herramientas completas para el mismo componente.
Mecanismos de corredera, recuento de cavidades, validación, y los requisitos de mantenimiento influyen en la cotización..
¿Existe un peso máximo universal para las piezas??
No hay un límite de peso único que defina todas las máquinas multicarro.
Verifique la capacidad de disparo de la máquina propuesta., envolvente de herramientas, y requisitos de sujeción.
¿Qué cantidad de producción justifica cualquiera de los procesos??
No existe un mínimo universal que haga que cualquiera de los procesos sea económico..
Compare la inversión en herramientas y el costo de las piezas terminadas en todo el volumen esperado de su programa.
Discuta su proyecto de fundición a presión con TOPS Precision
TOPS Precision ofrece fundición a presión, fabricación de moho, y servicios de mecanizado CNC para componentes personalizados.
Puedes usar nuestro Servicios de casting de die Para comenzar una discusión basada en dibujos sobre el material., estampación, y requisitos de acabado.
Elija la ruta que cumpla con sus requisitos de piezas terminadas a un costo de producción sostenible. Una propuesta de herramientas detallada y muestras validadas proporcionan una base más sólida que un cuadro comparativo genérico..
Contáctenos con tu dibujo 2D, 3D Modelo, aleación, volumen anual, y vida esperada del programa. Incluir tolerancias críticas, acabado superficial, y requisitos de inspección para que podamos revisar su proyecto.


