

La electroerosión elimina el metal con descargas eléctricas en lugar de herramientas de corte.. Esa diferencia la convierte en la mejor opción en siete situaciones comunes.: material endurecido, cavidades profundas, pequeños radios internos, microagujeros, paredes delgadas, tolerancias apretadas, y una inusual geometría de bajo volumen. Esta guía explica cada caso y sus límites..
Que es edm?
electroerosión, o mecanizado por descarga eléctrica, erosiona el material conductor con chispas eléctricas controladas a través de una vía de chispas en un fluido dieléctrico.
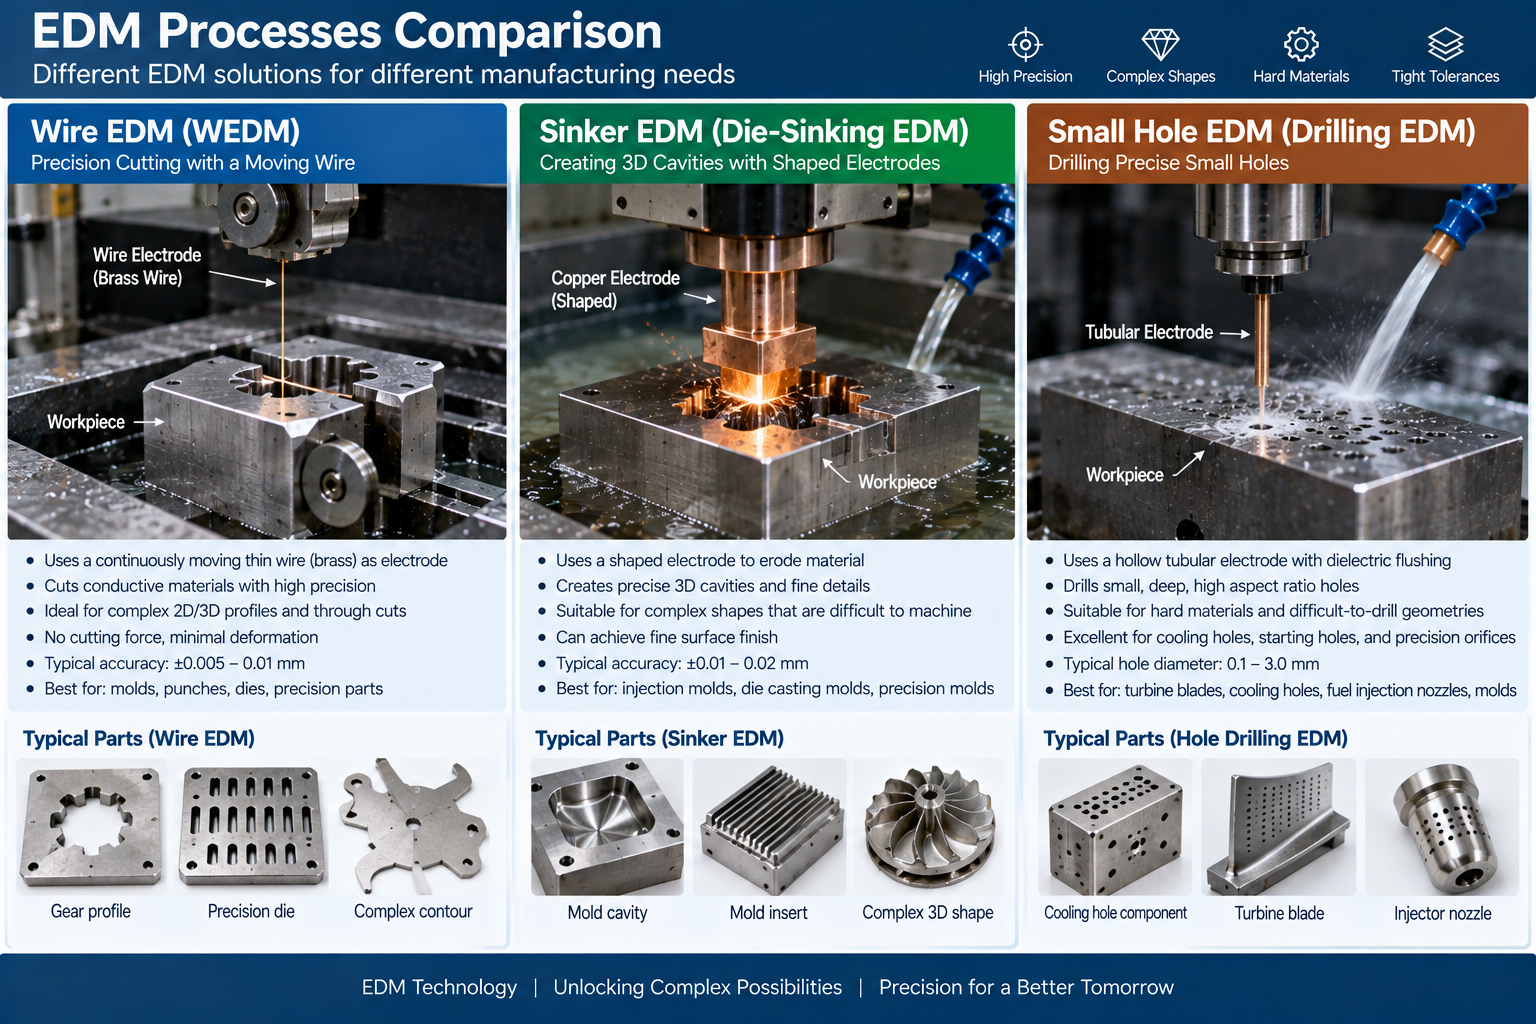
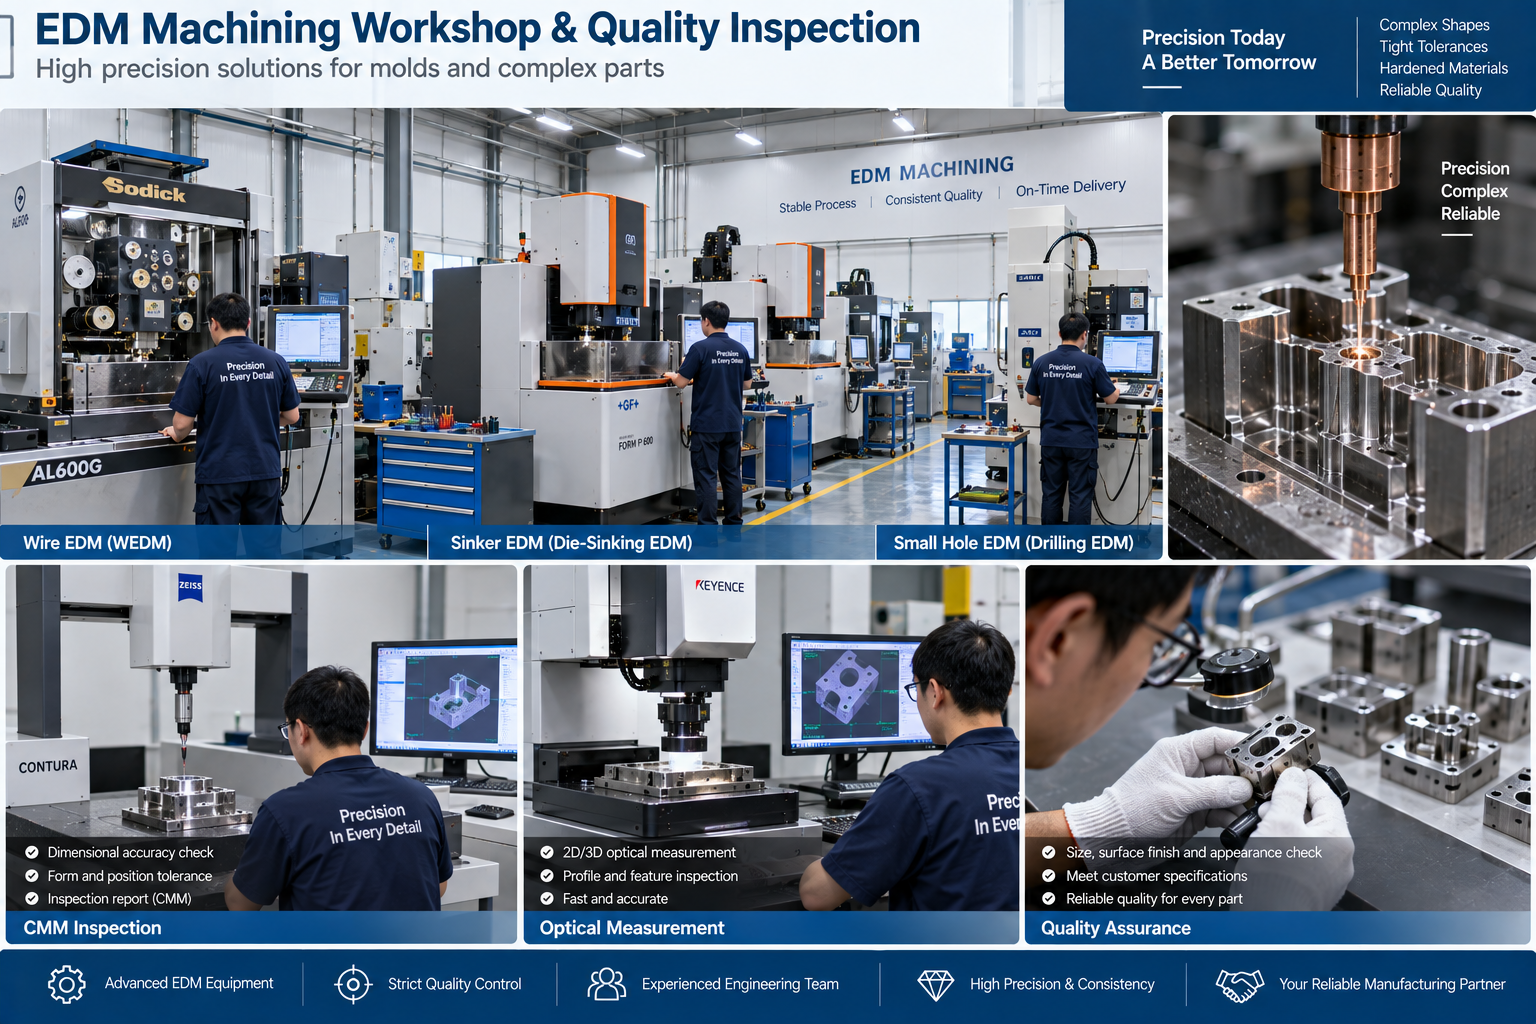
Tres formularios comunes cubren la mayor parte del trabajo.. La electroerosión por hilo corta perfiles 2D con un hilo fino. La electroerosión por inmersión quema una cavidad con un electrodo moldeado. La electroerosión de orificios pequeños produce orificios finos, A menudo como orificios iniciales para electroerosión por hilo.. Vea nuestras guías para ¿Qué es la electroerosión? y electroerosión por plomo versus electroerosión por hilo.
Por qué la electroerosión se diferencia del mecanizado convencional
La electroerosión no utiliza fuerza de corte mecánica.. El electrodo o alambre nunca hace contacto con la pieza de trabajo..
La electroerosión sigue siendo un proceso de erosión térmica.. Puede dejar una capa superficial afectada térmicamente., por lo que la integridad de la superficie es importante para aplicaciones exigentes.
Para geometría accesible y eliminación de material a granel, El fresado y el torneado suelen eliminar el material más rápido.. La electroerosión se vuelve ventajosa cuando la dureza, acceso a herramientas, fuerza de corte, o la geometría característica limita el corte convencional.
Situación 1: Materiales endurecidos y tratados térmicamente
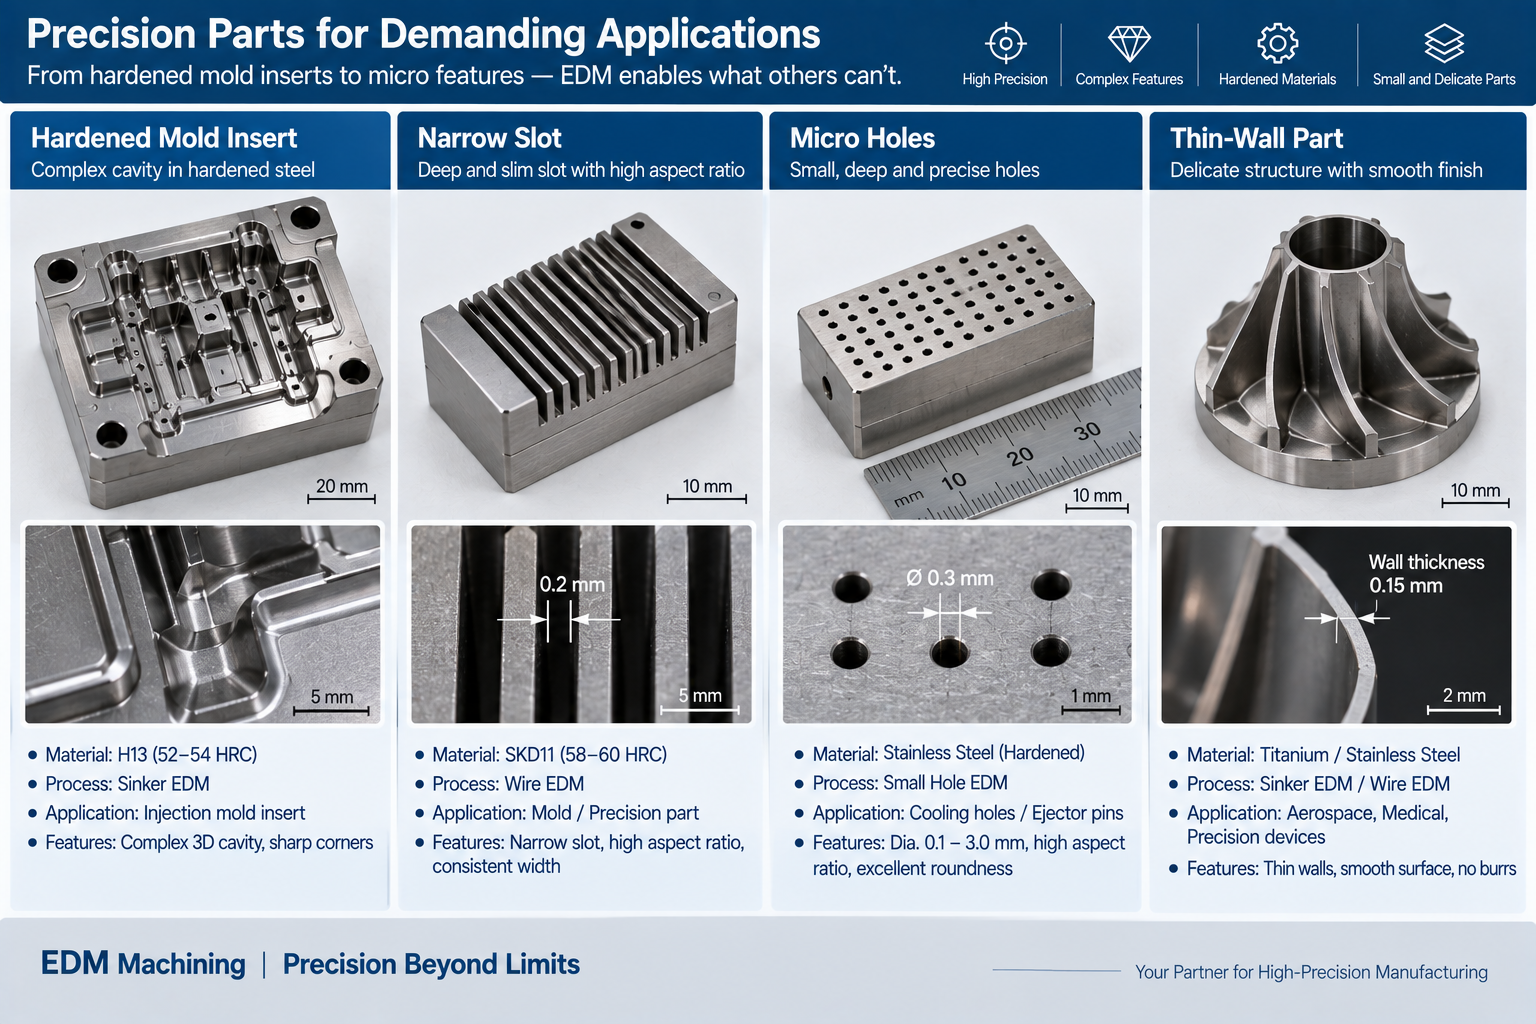
La electroerosión puede mecanizar materiales conductores endurecidos sin las limitaciones de desgaste de herramientas y fuerza de corte asociadas con el corte convencional..
Porque la electroerosión elimina el material mediante descarga eléctrica., La dureza de la pieza de trabajo tiene mucha menos influencia en la capacidad de corte.. El fresado y torneado en duro siguen siendo prácticos para muchos aceros templados. Desgaste de herramientas, fuerzas de corte, accesibilidad de funciones, y los requisitos de superficie aún pueden hacer que la electroerosión sea más adecuada para características específicas.
Puedes tratar con calor primero., luego electroerosión las características finales. Esto reduce el riesgo de que la distorsión del tratamiento térmico posterior al mecanizado saque la geometría crítica fuera de la tolerancia.. Ver endurecimiento del acero para el lado del tratamiento térmico.
Situación 2: Cavidades complejas y rasgos profundos y estrechos
La electroerosión alcanza zonas profundas y estrechas que una cortadora giratoria tiene dificultades para alcanzar.
costillas profundas, ranuras estrechas, cavidades ciegas, y las características empotradas pueden restringir el acceso al cortador convencional. Una fresa de extremo largo se desvía y vibra en estas condiciones. La electroerosión por inmersión puede producir estas formas con un electrodo..
La profundidad práctica todavía está limitada por el diseño del electrodo., enrojecimiento, evacuación de escombros, desgaste de electrodos, y estabilidad de descarga. costillas profundas, ranuras estrechas, características detalladas de la cavidad, y las cavidades con esquinas afiladas se pueden terminar después de eliminar el material a granel mediante fresado. Obtenga más información en nuestra guía para tipos de mecanizado por electroerosión.
Situación 3: Radios internos pequeños
La electroerosión puede producir radios internos mucho más pequeños que el fresado de ranurado convencional..
Una fresa giratoria no puede producir una esquina interna de radio cero. El radio interno alcanzable está limitado por la geometría del cortador y el acceso a la herramienta.. En electroerosión por hilo, el radio interno mínimo depende del diámetro del alambre, vía de chispa, control de la máquina, y condiciones de corte. En electroerosión por plomo, La nitidez de las esquinas alcanzable depende de la geometría del electrodo., vía de chispa, tener puesto, y estrategia final.
Esto es importante para troqueles de estampado., accesorios, y piezas que deben encajar en un borde cuadrado coincidente. Ver mecanizado socavado para límites de geometría relacionados.
Situación 4: Microagujeros y características finas
La electroerosión con orificios pequeños produce características finas en materiales conductores donde la microperforación es difícil.
La electroerosión con orificios pequeños puede producir, Orificios de alta relación de aspecto donde la microperforación convencional puede ser difícil debido a la dureza., fuerza de la herramienta, o profundidad. Porque la eliminación de material no depende de la fuerza de perforación mecánica, Evita muchas de las limitaciones de deflexión y rotura de brocas muy pequeñas..
error posicional, desgaste de electrodos, enrojecimiento, y la desviación relacionada con la profundidad todavía se aplica. Los microagujeros muy profundos son más lentos y necesitan una buena evacuación de desechos.. Confirme el límite para el tamaño y la profundidad de su agujero antes de cotizar.
Situación 5: Paredes delgadas y geometría delicada
La electroerosión reduce la deflexión mecánica al mecanizar características delgadas y delicadas..
Porque la electroerosión introduce una fuerza de corte mecánica insignificante, Puede reducir la deflexión y la vibración al mecanizar nervaduras delicadas., redes estrechas, perfiles delicados, y rasgos esbeltos. El fresado empuja contra una pared delgada, y la pared puede desviarse o romperse.
Las piezas delgadas de electroerosión aún pueden distorsionarse. Estrés residual en el stock., efectos térmicos, reprimición, remoción de material, y el movimiento de la barra de electroerosión por hilo afectan el resultado. La electroerosión reduce la deflexión mecánica en lugar de garantizar la retención de la forma.. Ver charla en mecanizado para el lado de mecanizado convencional.
Situación 6: Tolerancias estrictas y acabado fino en materiales duros
La electroerosión logra tolerancias estrictas y acabados superficiales finos en piezas conductoras duras cuando se controla la integridad de la superficie..
No existe una tolerancia universal a la electroerosión. En piezas adecuadas, La electroerosión por hilo de precisión puede alcanzar tolerancias de alrededor de ±0,005 mm.. Máquinas especializadas y aplicaciones controladas pueden lograr resultados más ajustados. La precisión depende del estado de la máquina., geometría, enrojecimiento, numero de pases, e inspección. Ver Tolerancias de mecanizado CNC y mecanizado de tolerancia apretada para estrategia.
La electroerosión crea una capa superficial afectada térmicamente que puede incluir efectos de refundición o de capa blanca.. Pasadas de desnatado y acabado, más operaciones secundarias, puede reducir o eliminar esta capa. Para personas sensibles a la fatiga, caza de focas, estampación, aeroespacial, u otras aplicaciones de superficie crítica, especificar cualquier límite de refundición o capa blanca en el dibujo o especificación del proceso.
Situación 7: Perfiles complejos de bajo volumen que requerirían herramientas de corte especiales
La electroerosión por hilo produce perfiles inusuales sin cortadora de formas, mientras que la economía de la electroerosión por penetración depende de las herramientas de los electrodos..
La electroerosión por hilo puede generar perfiles pasantes complejos a partir de una ruta de hilo programada sin cortadora de formas.. La electroerosión por inmersión reproduce la geometría de la cavidad a partir de un electrodo moldeado, por lo que puede requerir uno o más electrodos personalizados. La economía de sus herramientas debe evaluarse por separado..
Esto se aplica a los prototipos., piezas de repuesto, y componentes heredados donde los dibujos son la única referencia. Vea nuestro Servicio de mecanizado por electroerosión.
EDM versus mecanizado convencional: Comparación rápida
| Factor | electroerosión | Mecanizado convencional |
| Principio del proceso | Descarga eléctrica a través de una vía de chispas en dieléctrico. | Filo mecánico |
| Fuerza de corte | Fuerza de corte mecánica insignificante | Depende de la operación, herramienta, y material |
| Dureza material | La dureza tiene relativamente poco efecto sobre la capacidad de corte. | La dureza afecta la selección de herramientas., tener puesto, velocidad de corte, y capacidad de proceso |
| Esquinas internas | Posibilidad de radios internos muy pequeños | Limitado por la geometría del cortador y el acceso a la herramienta. |
| Rasgos profundos y estrechos | Posible con lavado y control de electrodos. | Riesgo de deflexión y rotura de la herramienta |
| Paredes delgadas | Bajo riesgo de deflexión mecánica | Riesgo de deflexión y vibración |
| Velocidad de desbaste | Tasa de eliminación de material generalmente más baja | Generalmente más alto para una eliminación masiva accesible |
| Materiales | Solo conductivo | Metales y plásticos |
| Estampación | Alambre o electrodo | Cortadores e insertos |
| Integridad de la superficie | Posible capa afectada térmicamente | Efectos mecánicos de la superficie. |
Donde pierde la electroerosión
La electroerosión no sustituye en todos los casos al fresado o al torneado.
- Sólo funciona en materiales conductores..
- La tasa de eliminación de material es baja, por lo que la eliminación de material a granel es lenta.
- La electroerosión por hilo generalmente necesita un roscado o un orificio inicial., u otra ruta de acceso al cable, para perfiles interiores cerrados.
- Los electrodos de plomo se desgastan y es posible que sea necesario reemplazarlos.
- La electroerosión deja una capa afectada térmicamente con posibles efectos de refundición o de capa blanca..
- El fluido dieléctrico y el cable usado necesitan manipulación.
- Largos tiempos de combustión, múltiples pases desnatados, fabricación de electrodos, consumo de cable, y la configuración puede encarecer la electroerosión cuando sus ventajas geométricas son innecesarias.
La electroerosión es generalmente más valiosa para la geometría., dureza, acceso, y precisión en lugar de eliminación de material a granel a alta velocidad.
Cuando gana el mecanizado convencional
El mecanizado convencional suele ser más rápido y económico para geometrías accesibles..
Elija fresado o torneado cuando la geometría sea accesible, El material se puede cortar de manera eficiente con herramientas convencionales., y las tolerancias y el acabado requeridos se pueden lograr de forma económica. Elija el mecanizado convencional para una gran eliminación de material, materiales no conductores, y piezas simples de gran volumen.
En la práctica, la mayoría de las partes usan ambos. El fresado elimina el material a granel, luego EDM termina los detalles endurecidos. Comparar fresado CNC con EDM al planificar el proceso.
Consejos DFM para piezas de electroerosión
Los detalles del diseño deciden si la electroerosión es eficiente.
- Especificar el material y el rango de dureza..
- Definir geometría funcional en lugar de prescribir electroerosión a menos que se requiera el proceso en sí..
- Permita un orificio inicial o una ruta de acceso para cables para perfiles internos cerrados..
- Considere la vía de chispas y el desgaste de los electrodos en el diseño del electrodo..
- Proporcionar vías de lavado para la evacuación de desechos en cavidades profundas..
- Planifique cortes finos donde se requiere un acabado fino o una tolerancia ajustada.
- Limite las tolerancias estrictas a las características funcionales..
- Indique el acabado de la superficie y cualquier límite de refundición o capa blanca..
- Incluir un dato que la inspección pueda alcanzar..
Para aleaciones difíciles, ver Mecanizado Inconel como ejemplo de por qué la electroerosión a menudo se combina con el corte convencional.
Factores de costo
El costo de la electroerosión depende del tiempo de la máquina, alambre o electrodos, enrojecimiento, y tolerancia.
- tiempo de la máquina: Las bajas tasas de eliminación hacen que las horas sean un costo importante..
- Alambre o electrodos: La electroerosión por hilo consume continuamente hilo., mientras que la electroerosión por inmersión requiere electrodos moldeados que se desgastan y pueden necesitar reemplazo.
- Pasadas de desnatado y acabado: Acabado fino y tolerancia ajustada para añadir pasadas..
- Lavado y configuración: Las características profundas necesitan más preparación..
- Tolerancia e inspección: límites más estrictos necesitan más mediciones.
- Cantidad: Costo de configuración y electrodos distribuidos en todo el lote..
Una cotización depende de la geometría., material, y terminar. Envía el dibujo para obtener un número exacto..
Preguntas frecuentes
¿Cuándo debo utilizar electroerosión en lugar de fresado??
Utilice electroerosión para material endurecido., pequeños radios internos, rasgos estrechos y profundos, microagujeros, paredes delgadas, y tolerancias estrictas en piezas conductoras.
¿Puede la electroerosión cortar acero endurecido??
Sí. Porque la electroerosión elimina el material mediante descarga eléctrica en lugar de corte mecánico., El acero endurecido se puede mecanizar con mucha menos sensibilidad a la dureza de la pieza de trabajo que el corte convencional..
¿Puede la electroerosión cortar cualquier material??
No. La electroerosión solo funciona con materiales conductores de electricidad..
¿Es la electroerosión más precisa que el fresado??
No inherentemente. Tanto la electroerosión como el fresado de precisión pueden lograr tolerancias estrictas.. La electroerosión se vuelve ventajosa cuando el radio de corte, fuerza de corte, dureza del material, acceso a herramientas, o la geometría de la característica hace que el resultado requerido sea difícil de lograr mediante fresado.
¿Por qué la electroerosión es lenta??
La electroerosión elimina el material mediante muchas descargas eléctricas controladas en lugar de la formación continua de virutas.. Las tolerancias estrictas y los acabados finos también pueden requerir múltiples pasadas de desnatado o acabado., lo que aumenta el tiempo del ciclo.
¿La electroerosión deja una capa afectada por el calor??
Sí. La electroerosión crea una capa superficial afectada térmicamente que puede incluir efectos de refundición o de capa blanca.. Las pasadas de acabado y las operaciones secundarias pueden reducir o eliminar esta capa cuando los requisitos de integridad de la superficie lo exigen..
Obtenga una cotización para sus piezas de electroerosión
Envía tu dibujo 2D o modelo 3D, material, dureza, cantidad, tolerancia, acabado superficial, y cualquier requisito de integridad superficial o de capa refundida. Nuestros ingenieros revisarán el acceso a las herramientas., geometría de características, eliminación de material a granel, y requisitos de acabado para determinar si el fresado, electroerosión por hilo, EDM de hundimiento, electroerosión de orificios pequeños, o un proceso combinado es la ruta más práctica.
Contáctenos para una cotización


